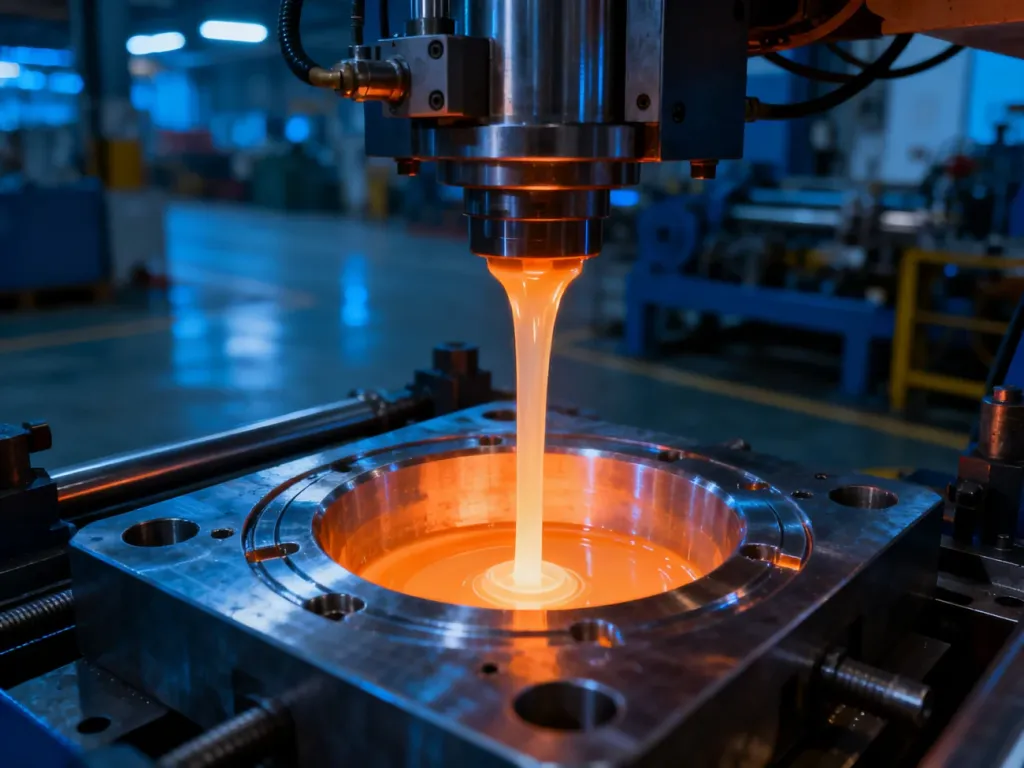
Cykl pracy wtryskarki to powtarzalna sekwencja operacji, w której tworzywo termoplastyczne jest uplastyczniane, wtryskiwane do formy, dociskane, chłodzone i usuwane jako gotowa wypraska. Jego czas wpływa bezpośrednio na wydajność produkcji, ale każda próba skrócenia cyklu musi zachować wymaganą jakość, wymiary i powtarzalność detali.
Czym jest cykl pracy wtryskarki?
Pojedynczy cykl pracy obejmuje wszystkie czynności potrzebne do wykonania jednej wypraski lub ich zestawu, jeśli forma ma kilka gniazd. Zaczyna się od zamknięcia formy, a kończy po wyrzucie detalu i przygotowaniu maszyny do następnego obiegu.
Wtryskarka realizuje ten proces automatycznie. Ślimak podaje i uplastycznia granulat, układ wtryskowy wtłacza stopione tworzywo do gniazda, a forma odprowadza ciepło i nadaje wyrobowi ostateczny kształt. Powtarzalność położenia ślimaka, ciśnienia, temperatury, czasu i ruchów formy decyduje o stabilności produkcji.
Etapy cyklu pracy wtryskarki
Chronologia poszczególnych operacji wygląda następująco:
- Zamykanie formy – ruchoma połowa formy zbliża się do stałej, a układ zamykania doprowadza ją do położenia roboczego. Następnie wtryskarka buduje siłę zwarcia, która przeciwdziała rozwarciu formy pod wpływem ciśnienia tworzywa. Jej wartość musi wystarczyć do utrzymania zamknięcia, ale zbyt duża siła może niepotrzebnie obciążać formę.
- Wtrysk i napełnianie gniazda – ślimak przesuwa się do przodu i przez dyszę wtłacza uplastycznione tworzywo do formy. Prędkość wtrysku, ciśnienie oraz sposób przechodzenia między fazami wpływają na wypełnienie gniazda, linię łączenia, odpowietrzenie i ryzyko powstania przypaleń.
- Docisk i chłodzenie – po wypełnieniu gniazda ślimak nadal wywiera nacisk, kompensując skurcz tworzywa podczas jego stygnięcia. Ta faza nazywana jest dociskiem lub utrzymaniem ciśnienia. Gdy przewężka zastygnie, dalsze podawanie materiału przestaje wpływać na masę wypraski, a proces przechodzi w chłodzenie. Tworzywo oddaje ciepło przez ścianki formy i kanały chłodzące, uzyskując sztywność potrzebną do bezpiecznego wyrzutu.
- Otwarcie formy – po zakończeniu wymaganego chłodzenia układ zwarcia zwalnia nacisk i odsuwa ruchomą połowę formy. Prędkość oraz profil tego ruchu wpływają na czas suchego cyklu, czyli czas ruchów maszyny bez wtrysku tworzywa.
- Wyrzut wypraski – układ wypychaczy, na przykład kołki lub płyta wypychacza, usuwa detal z gniazda. W zautomatyzowanej linii może go przejąć robot. Siła i prędkość wyrzutu muszą być dostosowane do geometrii oraz sztywności wypraski, aby nie doprowadzić do jej odkształcenia.
W tym samym cyklu zachodzi także plastyfikacja kolejnej porcji materiału. Ślimak obraca się, transportuje granulat przez ogrzewany cylinder i przygotowuje tworzywo do następnego wtrysku. W zależności od konstrukcji wtryskarki plastyfikacja może częściowo nakładać się czasowo na chłodzenie lub ruchy formy.
| Etap cyklu | Funkcja/Cel | Kluczowy parametr |
|---|---|---|
| Zamknięcie | Ustawienie połówek formy i zabezpieczenie gniazda przed rozwarciem | Siła zwarcia oraz prędkość ruchu formy |
| Wtrysk | Wypełnienie gniazda uplastycznionym tworzywem | Prędkość i ciśnienie wtrysku |
| Docisk i chłodzenie | Kompensacja skurczu i uzyskanie stabilności wymiarowej detalu | Ciśnienie docisku i czas chłodzenia |
| Otwarcie | Rozdzielenie połówek formy i udostępnienie wypraski | Profil prędkości otwierania |
| Wyrzut | Usunięcie wypraski z gniazda i przygotowanie formy do kolejnego cyklu | Położenie, siła i prędkość wypychaczy |
Co wpływa na długość cyklu?
Czas cyklu jest wypadkową ograniczeń wtryskarki, konstrukcji formy oraz właściwości tworzywa. Nie można go ustalać wyłącznie na podstawie czasu wtrysku, ponieważ w wielu aplikacjach najdłuższą fazą pozostaje chłodzenie albo plastyfikacja.
Najważniejsze czynniki to:
- Grubość ścianki detalu – grubsze fragmenty zawierają więcej ciepła i wymagają dłuższego chłodzenia. Skrócenie tego czasu może powodować zapadnięcia, wypaczenia albo deformację podczas wyrzutu.
- Układ chłodzenia formy – średnica, przebieg i rozmieszczenie kanałów wpływają na wymianę ciepła oraz równomierność temperatury. Sama obniżka temperatury medium nie zastąpi prawidłowo zaprojektowanych kanałów.
- Rodzaj tworzywa – lepkość, temperatura przetwarzania, podatność na ścinanie i skurcz określają wymagania wobec plastyfikacji, wtrysku, docisku oraz chłodzenia. Materiały higroskopijne wymagają także właściwego suszenia.
- Możliwości dynamiczne maszyny – prędkość ruchów formy, czas budowania siły zwarcia, wydajność układu plastyfikującego i charakterystyka napędów wyznaczają czas operacji niezwiązanych bezpośrednio z napełnianiem.
- Geometria i liczba gniazd – forma wielogniazdowa może zwiększyć liczbę wyprasek z jednego cyklu, ale wymaga właściwego zbalansowania kanałów doprowadzających i chłodzenia.
Wydajność chłodzenia zależy od skuteczności wymiany ciepła między tworzywem, wkładkami formy i medium chłodzącym. W praktyce czas chłodzenia skraca się przede wszystkim przez poprawę konstrukcji formy i stabilizację temperatury, a nie przez przypadkowe obniżanie parametrów procesu.
Jak optymalizować cykl bez pogorszenia jakości?
Optymalizacja polega na usuwaniu niepotrzebnych opóźnień i dopasowaniu parametrów do konkretnej formy oraz tworzywa. Nie oznacza mechanicznego skracania każdej fazy. Po każdej zmianie trzeba sprawdzić masę wypraski, wymiary, wygląd, sztywność oraz powtarzalność kolejnych cykli.
Największy potencjał daje często profil ruchu formy. Nowoczesne systemy sterowania analizują rampy przyspieszania i hamowania, aby wykorzystać możliwości napędów bez nadmiernych przeciążeń. Przykładem jest iQ motion control, które według danych producenta może skrócić czas suchego cyklu nawet o 12% w wybranych zastosowaniach. Taki wynik nie jest uniwersalną wartością dla każdej maszyny, formy i produkcji.
Wydajność zwiększa także automatyzacja odbioru wyprasek. Robot może zsynchronizować pobranie detalu z ruchem formy i ograniczyć czas oczekiwania między wyrzutem a rozpoczęciem kolejnego zamknięcia. W rozwiązaniach typu cube część operacji, takich jak wtrysk, chłodzenie i odbiór, może przebiegać równolegle na różnych stronach formy. To rozwiązanie wymaga jednak odpowiedniej konstrukcji narzędzia i uzasadnienia ekonomicznego.
Notatka ekspercka: najpierw ustala się minimalny czas docisku zapewniający właściwą masę i brak zapadnięć, a następnie minimalny czas chłodzenia, przy którym detal nie odkształca się podczas wyrzutu. Skracanie poniżej tych granic może zwiększyć liczbę wad, mimo pozornego wzrostu wydajności. Kontrola procesu powinna obejmować także stabilność poduszki tworzywa, temperatury, ciśnienia i czasu cyklu.
Powtarzalne parametry pozwalają utrzymać stałą jakość wyprasek i szybciej wykrywać zużycie zaworu zwrotnego, problemy z chłodzeniem albo nieprawidłowości w układzie wypychaczy. W praktyce optymalizacja jest więc działaniem procesowym, a nie jednorazową zmianą nastaw. Jej celem pozostaje najlepszy stosunek czasu cyklu do jakości i niezawodności produkcji.
Cykl pracy wtryskarki łączy ruchy maszyny, przygotowanie tworzywa, napełnianie formy, docisk, chłodzenie i wyrzut. O jego długości decydują przede wszystkim forma, materiał oraz możliwości wtryskarki, dlatego skracanie cyklu wymaga analizy całego procesu. Najlepszy rezultat daje utrzymanie powtarzalnych parametrów i usuwanie wyłącznie tych opóźnień, które nie wpływają na jakość wypraski.