Najpierw określ, co łączysz i jakiej wytrzymałości potrzebujesz. Elektronika zwykle wymaga lutowania miękkiego, czyli pracy poniżej 450°C, natomiast elementy warsztatowe i przemysłowe często łączy się lutowaniem twardym, powyżej 450°C. Dopiero potem dobierz narzędzie, spoiwo, topnik i sposób nagrzewania.
Od czego zacząć wybór metody lutowania?
Metoda wynika przede wszystkim z materiału bazowego, geometrii połączenia, wymaganej precyzji i skali pracy. Inaczej lutuje się pojedynczy przewód lub element THT, inaczej serię płytek SMD, a jeszcze inaczej stalowy korpus z końcówką z węglika wolframu.
W elektronice najczęściej stosuje się lutowanie miękkie. Spoiwo ma niższą temperaturę topnienia niż łączone elementy, a praca odbywa się za pomocą lutownicy grotowej, stacji hot-air, fali albo pieca rozpływowego. W warsztacie i przemyśle wykorzystuje się także lutowanie twarde. Potrzebne są wtedy palnik, piec lub indukcja, a spoiwo może mieć temperaturę topnienia znacznie wyższą niż typowe stopy elektroniczne.
Jak dobrać metodę do rodzaju pracy?
Elektronika – THT, SMD i naprawy
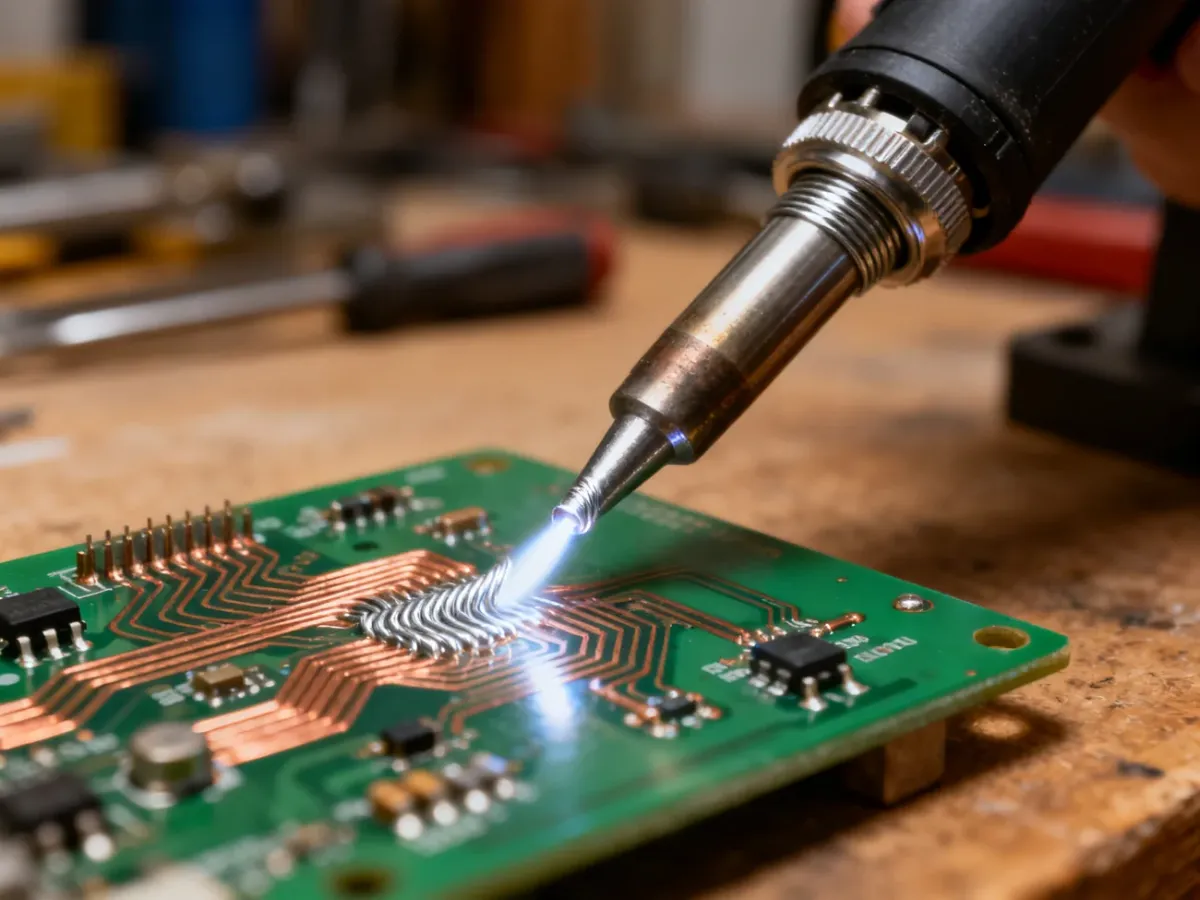
Do pojedynczych połączeń, prototypów i napraw wybierz lutowanie ręczne. Lutownica grotowa lub stacja z regulacją temperatury pozwala kontrolować ilość spoiwa i szybko poprawić konkretny punkt. Przy elementach SMD przydatna może być stacja hot-air, szczególnie podczas zdejmowania małych komponentów.
Montaż przewlekany THT w większej serii zwykle wykonuje się na fali. Płytka przechodzi nad stojącą falą ciekłego lutu, która kontaktuje się ze spodem zespołu. Montaż powierzchniowy SMD częściej wykorzystuje lutowanie rozpływowe. Pastę nanosi się na pola lutownicze, układa elementy, a następnie ogrzewa płytkę zgodnie z profilem cieplnym.
Przy wyborze metody elektronicznej weź pod uwagę następujące kryteria:
- Liczba połączeń – pojedyncze punkty wykonuj ręcznie, a większe serie kieruj do procesu maszynowego.
- Rodzaj montażu – THT sprzyja lutowaniu na fali, a SMD najczęściej lutowaniu rozpływowemu.
- Precyzja – drobne pola wymagają cienkiego grota, stabilnej temperatury lub dobrze ustawionego procesu automatycznego.
- Wrażliwość elementów – zbyt długie grzanie może uszkodzić komponent albo laminat płytki.
- Postać spoiwa – przy pracy ręcznej stosuje się drut, w procesie rozpływowym pastę, a na fali ciekły stop.
Warsztat i przemysł – lutowanie twarde
Lutowanie twarde sprawdza się przy łączeniu stali, miedzi, mosiądzu, stali nierdzewnej i węglika wolframu. Spoiwo topi się powyżej 450°C, ale materiał bazowy nie powinien zostać stopiony. Palnik jest elastyczny przy pojedynczych detalach, natomiast indukcja zapewnia miejscowe, powtarzalne nagrzewanie w produkcji seryjnej.
Przy łączeniu materiałów o różnej rozszerzalności cieplnej trzeba uwzględnić naprężenia powstające podczas chłodzenia. Przykładem jest węglik wolframu i stal. Węglik ma mniejszy współczynnik rozszerzalności niż stal, dlatego spoiwo powinno tolerować różnicę odkształceń. W takich zastosowaniach często stosuje się stopy srebra, a szczelina i sposób równomiernego nagrzewania mają duże znaczenie.
Decyzję możesz przeprowadzić w kilku krokach:
- Określ materiał bazowy i rodzaj połączenia.
- Sprawdź temperaturę topnienia spoiwa oraz odporność łączonych elementów na ciepło.
- Oceń wymaganą wytrzymałość, szczelność i tolerancję odkształceń.
- Porównaj skalę pracy, budżet oraz dostępne narzędzia.
- Dobierz metodę nagrzewania, topnik i sposób kontroli gotowej spoiny.
Popularne metody lutowania – porównanie
| Metoda |
Zastosowanie |
Poziom trudności |
Wymagania sprzętowe |
| Lutowanie ręczne |
Naprawy, prototypy, pojedyncze połączenia THT i SMD |
Niski do średniego |
Lutownica lub stacja, grot, drut lutowniczy, topnik |
| Lutowanie na fali |
Serie płytek z elementami THT |
Średni |
Linia z podgrzewaniem, topnikowaniem i falą ciekłego lutu |
| Lutowanie rozpływowe |
Serie płytek z elementami SMD |
Średni do wysokiego |
Szablon, pasta lutownicza i piec z kontrolowanym profilem |
| Lutowanie indukcyjne |
Powtarzalne połączenia metalowe, także lutowanie twarde |
Średni do wysokiego |
Generator, cewka, oprzyrządowanie i kontrola temperatury |
W lutowaniu na fali czas kontaktu płytki z ciekłym lutem wynosi często około 2–4 sekund, ale konkretna wartość zależy od urządzenia, stopu i konstrukcji zespołu. Prędkość przenośnika nie powinna być kopiowana z innej linii bez sprawdzenia procesu. W piecu rozpływowym trzeba kontrolować cały profil, a nie tylko czas przejazdu przez komorę.
Dlaczego topnik i materiał bazowy mają znaczenie?
Metal wystawiony na działanie powietrza pokrywa się tlenkami. Taka warstwa utrudnia zwilżanie, więc ciekłe spoiwo może zbierać się w krople zamiast rozpływać po powierzchni. Topnik usuwa tlenki, ogranicza ponowne utlenianie i ułatwia przepływ spoiwa. Nie zastąpi jednak czystej powierzchni ani właściwego nagrzania.
Topnik trzeba dopasować do metalu i rodzaju tlenków. Preparat na bazie boraksu może sprawdzić się przy wielu połączeniach stali, miedzi i standardowych gatunków węglika. Przy stali nierdzewnej lub powierzchniach z większą zawartością chromu może być potrzebny topnik fluorkowy. Nie należy dobierać go wyłącznie według nazwy handlowej. Sprawdź zakres aktywności oraz zalecenia producenta dla konkretnych metali.
W elektronice wybór topnika wpływa także na późniejsze czyszczenie. Pozostałości bardziej aktywnych preparatów mogą powodować korozję lub problemy elektryczne. Klasyfikację i badanie pozostałości topników opisuje między innymi J-STD-004. Określenie „niewymagający mycia” nie oznacza, że każdy proces można pozostawić bez kontroli czystości.
Temperatura grota, palnika lub pieca nie jest tym samym co temperatura topnienia spoiwa. Zimna spoina powstaje wtedy, gdy łączone powierzchnie nie osiągną temperatury powyżej liquidus, czyli granicy, przy której spoiwo staje się całkowicie ciekłe.
Przy lutowaniu ręcznym ogrzej jednocześnie pole lutownicze i wyprowadzenie. Samo stopienie drutu na grocie nie zapewni prawidłowego połączenia. W lutowaniu twardym nagrzewaj oba elementy możliwie równomiernie. W przypadku węglika i stali ogranicza to naprężenia oraz ryzyko pęknięć.
Lista kontrolna przed rozpoczęciem pracy
Przed włączeniem lutownicy, palnika lub urządzenia indukcyjnego sprawdź następujące punkty:
- Oczyść i odtłuść łączone powierzchnie, a ciężkie tlenki usuń mechanicznie lub zgodnie z technologią materiału.
- Dobierz spoiwo do metalu bazowego, temperatury pracy gotowego połączenia i wymaganej wytrzymałości.
- Sprawdź, czy topnik działa w temperaturze procesu i czy jego chemia odpowiada obecnym tlenkom.
- Ustaw narzędzie tak, aby ogrzać całe połączenie, a nie tylko samą porcję spoiwa.
- Zabezpiecz oczy, dłonie i stanowisko, a przy lutowaniu twardym zapewnij wentylację oraz bezpieczne obchodzenie się z gazami i otwartym ogniem.
- Po lutowaniu obejrzyj spoinę pod kątem mostków, słabego zwilżenia, braków spoiwa, porów i uszkodzeń mechanicznych.
Do pojedynczej naprawy elektroniki najczęściej wystarczy stacja lutownicza z grotem i właściwym drutem. Przy wielu elementach SMD wybierz rozpływ, a przy serii THT falę. Do metalowych, wysoko obciążonych lub trudnych cieplnie połączeń rozważ palnik albo indukcję. Ostateczna decyzja powinna wynikać z materiału, temperatury, wymaganej powtarzalności i topnika, nie z samej dostępności urządzenia.