Projektowanie linii produkcyjnej wymaga zbalansowania wydajności, kosztów, czasu cyklu i ergonomii. Nie zaczyna się od zakupu maszyn, lecz od poznania procesu, zmapowania przepływu materiałów i wskazania wąskich gardeł. Dopiero wtedy można dobrać urządzenia, zaplanować layout, przetestować układ i przygotować go do dalszej modernizacji.
Jak zaprojektować linię produkcyjną krok po kroku?
Najbezpieczniej prowadzić projekt w logicznej kolejności, od analizy potrzeb do optymalizacji po uruchomieniu:
- Zdefiniuj wymagania – określ wolumen produkcji, zmienność asortymentu, oczekiwany czas cyklu, dostępny budżet i powierzchnię hali.
- Zmapuj obecny proces – wykonaj gemba walk, porozmawiaj z operatorami i przygotuj mapę przepływu materiałów oraz informacji.
- Wskaż ograniczenia – znajdź wąskie gardła, zbędne transporty, przestoje i miejsca, w których powstają zapasy międzyoperacyjne.
- Opracuj layout – zaplanuj kolejność stanowisk, drogi materiałów, strefy bezpieczeństwa, bufory oraz dostęp serwisowy.
- Dobierz urządzenia – wybierz przenośniki, stanowiska, czujniki i automatykę zgodnie z parametrami procesu.
- Przetestuj układ – przeprowadź próby bez obciążenia, testy czujników, testy obciążeniowe i symulację typowych zakłóceń.
- Uruchom i optymalizuj – obserwuj pracę linii, zbieraj dane, usuwaj bottlenecki i wprowadzaj korekty razem z operatorami.
W projekcie typu greenfield całą infrastrukturę można zaplanować od podstaw. Przy modernizacji brownfield trzeba dopasować nowe urządzenia do istniejącej hali, instalacji, sterowania i maszyn. Integracja „nowego ze starym” często jest trudniejsza niż samo zaprojektowanie nowego fragmentu linii.
Analiza procesu przed narysowaniem layoutu
Projektowanie layoutu bez sprawdzenia rzeczywistego przebiegu produkcji prowadzi do zgadywania. Dokumentacja może nie pokazywać chwilowych zatorów, obchodzenia procedur, ręcznych czynności wykonywanych poza stanowiskiem ani problemów z dostępem do materiałów.
Dlatego pierwszy etap powinien obejmować gemba walk, czyli obserwację procesu bezpośrednio na hali. Przejdź trasę materiału od przyjęcia komponentów do wysyłki wyrobu. Zapisz miejsca oczekiwania, powroty, krzyżowanie się dróg transportowych i czynności, które operatorzy wykonują dodatkowo. Rozmowa z zespołem jest równie ważna jak pomiary. Operatorzy zwykle najlepiej znają przyczyny mikroprzestojów i problemów z przezbrojeniami.
Następnie przygotuj VSM, czyli Value Stream Mapping. Mapa powinna obejmować nie tylko kolejne operacje, lecz także przepływ materiałów i informacji. Zaznacz czasy operacji, oczekiwanie, zapasy międzyoperacyjne, punkty kontroli oraz sposób przekazywania zleceń. VSM pomaga odróżnić czynności, które tworzą wartość, od tych, które jedynie wydłużają przepływ.
Na tej podstawie można wskazać wąskie gardło. Jest nim etap ograniczający przepustowość całego strumienia, nawet gdy pozostałe stanowiska mają wolne moce. Nie zawsze będzie to najwolniejsza maszyna. Przyczyną może być także częste przezbrajanie, brak materiału, ręczna kontrola albo awarie. Layout i dobór urządzeń powinny usuwać przyczynę ograniczenia, a nie tylko zwiększać prędkość innych stanowisk.
Dobór przenośników i technologii transportu
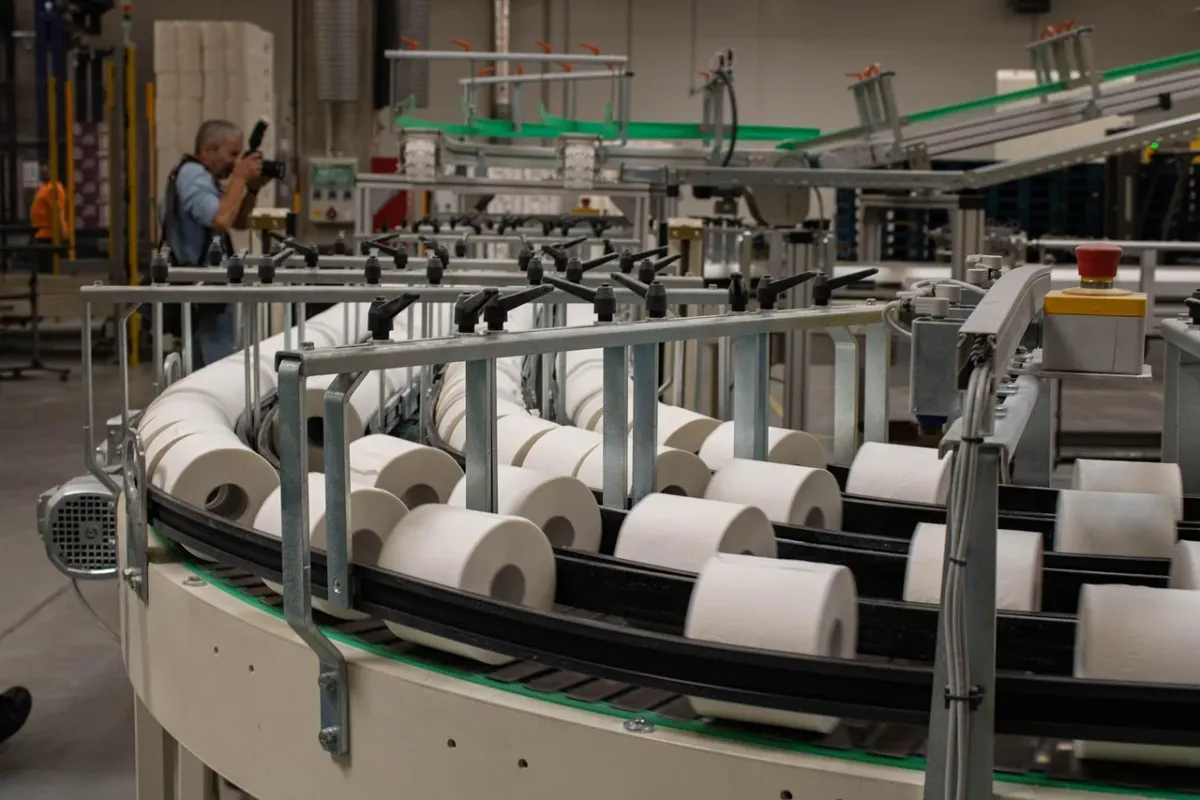
Dobierając urządzenie transportowe, uwzględnij masę i wymiary ładunku, sposób jego podawania, wymagane postoje, liczbę zmian kierunku, dostępne miejsce oraz warunki środowiskowe. W zapylonej lub wilgotnej hali inne rozwiązania mogą sprawdzić się niż w czystym obszarze montażowym. Znaczenie ma także precyzja pozycjonowania, szczególnie gdy przenośnik współpracuje z robotem, systemem wizyjnym lub maszyną dozującą.
| Typ przenośnika |
Typ ładunku |
Główne zastosowanie |
Wymagana precyzja |
| Taśmowy |
Detale, opakowania, pojemniki i produkty o nieregularnym kształcie |
Transport ciągły, także przy zmianach kierunku i poziomu |
Od podstawowej do wysokiej, zależnie od sterowania i oprzyrządowania |
| Rolkowy |
Ładunki sztywne, palety, kartony i pojemniki z płaskim dnem |
Transport jednostkowy, buforowanie i akumulacja |
Umiarkowana, z możliwością dokładnego zatrzymania w wybranych strefach |
| Podwieszany |
Elementy zawieszone na zawieszkach lub uchwytach |
Transport nad strefą roboczą i uwolnienie powierzchni podłogi |
Wysoka przy właściwym prowadzeniu i kontroli położenia |
Nie trzeba ograniczać się do jednego typu urządzenia. W wielu projektach spójny układ tworzy połączenie przenośnika taśmowego, rolkowego i podwieszanego. Modułowa konstrukcja ułatwia zmianę długości, dodanie stanowiska, zwiększenie bufora lub podłączenie kolejnej maszyny. Zbyt sztywna automatyzacja może obniżyć opłacalność przy częstych zmianach asortymentu, dlatego rozwiązanie powinno uwzględniać przyszłe przezbrojenia i skalowanie.
Automatyka powinna wspierać proces, a nie maskować jego problemy. Sterownik PLC może koordynować napędy, czujniki, blokady i sygnały alarmowe, lecz nie zastąpi poprawnego przepływu materiałów ani dobrze ustawionych parametrów pracy.
Ergonomia stanowisk i bezpieczeństwo operatorów
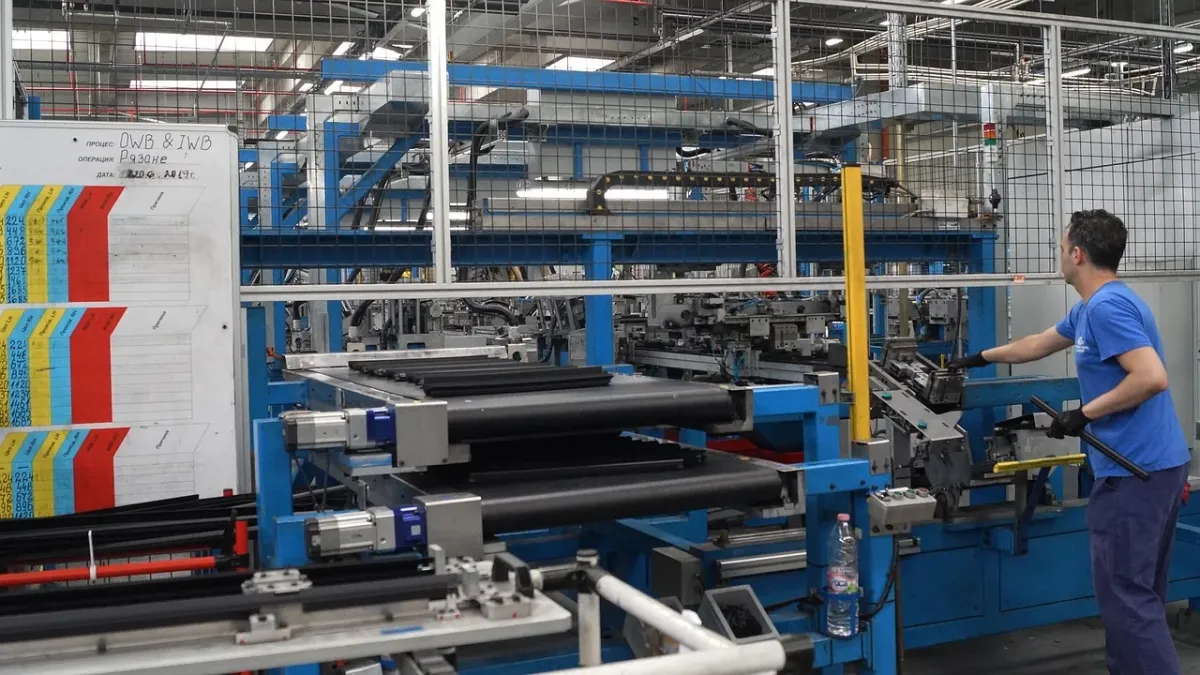
Ergonomia wpływa jednocześnie na bezpieczeństwo, jakość i tempo pracy. Stanowisko zaprojektowane wyłącznie pod kątem maksymalnej gęstości maszyn może powodować skręcanie tułowia, nadmierne sięganie, powtarzalne przeciążenia i częstsze błędy. Wysokość blatu, położenie pojemników oraz dostęp do narzędzi trzeba dopasować do wykonywanych czynności i zróżnicowania operatorów.
Przed odbiorem stanowiska sprawdź następujące elementy:
- Wysokość pracy – blat, podajnik i punkt odkładczy powinny umożliwiać wykonywanie operacji bez ciągłego pochylania lub unoszenia ramion.
- Dostęp do E-stop – przyciski zatrzymania awaryjnego muszą być widoczne, łatwo dostępne i rozmieszczone przy realnych strefach zagrożenia.
- Oświetlenie i hałas – operator powinien widzieć detal i oznaczenia bez olśnienia, a poziom hałasu nie może utrudniać komunikacji ani sygnalizacji alarmów.
- Przestrzeń manewrowa – pozostaw miejsce na bezpieczne przejście, obsługę pojemników, przezbrojenie i czynności serwisowe.
- Wygrodzenia i czujniki – strefy ruchu maszyn należy zabezpieczyć zgodnie z oceną ryzyka, z użyciem osłon, blokad i urządzeń wykrywających wejście.
- Obsługa awarii – operator musi mieć jasną instrukcję zatrzymania, zgłoszenia usterki i bezpiecznego wznowienia pracy.
Wymagania dotyczące bezpieczeństwa maszyn, oceny ryzyka i oznakowania trzeba zweryfikować dla konkretnego układu. Przy rozbudowanej automatyce lub integracji kilku maszyn potrzebne może być wsparcie specjalisty ds. bezpieczeństwa funkcjonalnego i zgodności CE.
Rozruch, testy i optymalizacja linii
Pierwsze uruchomienie nie jest końcem projektu. Dopiero wtedy widać, jak urządzenia zachowują się przy rzeczywistym materiale, pełnym obciążeniu, zmianie operatora i zakłóceniach w dostawie komponentów. Rozruch warto podzielić na próby bez obciążenia, testy pojedynczych funkcji, testy czujników i blokad, a następnie próby z materiałem oraz testy obciążeniowe.
Sprawdź między innymi punkty zatrzymania, działanie buforów, synchronizację napędów, reakcję na brak detalu i zachowanie linii po usunięciu awarii. W razie potrzeby zmień tempo taśmy, położenie czujnika, wysokość stanowiska albo ustawienie punktu odkładczego. Niekiedy przesunięcie stanowiska o niewielką odległość eliminuje kolizję ruchów lub poprawia ergonomię.
Po uruchomieniu monitoruj dane, zamiast oceniać linię wyłącznie na podstawie wrażenia operatorów. Przydatne KPI obejmują:
- rzeczywisty czas cyklu i jego odchylenia od założenia,
- wykorzystanie dostępnego czasu pracy oraz przestoje,
- liczbę awarii i średni czas przywrócenia pracy,
- udział braków, poprawek i zatrzymań jakościowych,
- przepustowość wąskiego gardła oraz wielkość buforów międzyoperacyjnych.
Najczęstsze błędy pojawiają się wtedy, gdy projekt nie uwzględnia zmienności produkcji:
- Brak buforów między operacjami powoduje zatrzymanie całej linii po krótkim zakłóceniu.
- Zbyt sztywna automatyzacja utrudnia obsługę wielu wariantów produktu i przezbrojenia.
- Ignorowanie uwag operatorów przenosi problemy z fazy projektu do codziennej eksploatacji.
- Projektowanie „na styk” ogranicza dostęp serwisowy i utrudnia późniejszą rozbudowę.
Po każdej korekcie ponów test, zapisz zmianę i porównaj wynik z poprzednim ustawieniem. Taki cykl pozwala rozwijać linię bez chaotycznych modyfikacji.
Jak utrzymać sprawność linii po wdrożeniu?
Długowieczność systemu zależy od tego, co dzieje się po odbiorze technicznym. Przygotuj harmonogram konserwacji prewencyjnej obejmujący napędy, rolki, taśmy, czujniki, osłony i elementy mocujące. Operatorzy powinni znać podstawowe sygnały zużycia oraz procedurę zgłaszania nieprawidłowości.
Przed uznaniem projektu za zakończony potwierdź, że:
- dokumentacja techniczna i instrukcje obsługi są dostępne przy linii,
- operatorzy i utrzymanie ruchu przeszli szkolenie z obsługi oraz reagowania na awarie,
- ustalono zakres konserwacji prewencyjnej i odpowiedzialność za jej wykonanie,
- KPI są regularnie analizowane, a działania korygujące mają właściciela i termin realizacji.
Dobrze zaprojektowana linia nie jest jedynie zestawem maszyn. To przepływ materiałów, informacji i pracy ludzi, który można mierzyć, testować i rozwijać. Najlepsze rezultaty daje połączenie VSM, modułowej konstrukcji, ergonomii oraz konsekwentnej optymalizacji po uruchomieniu.