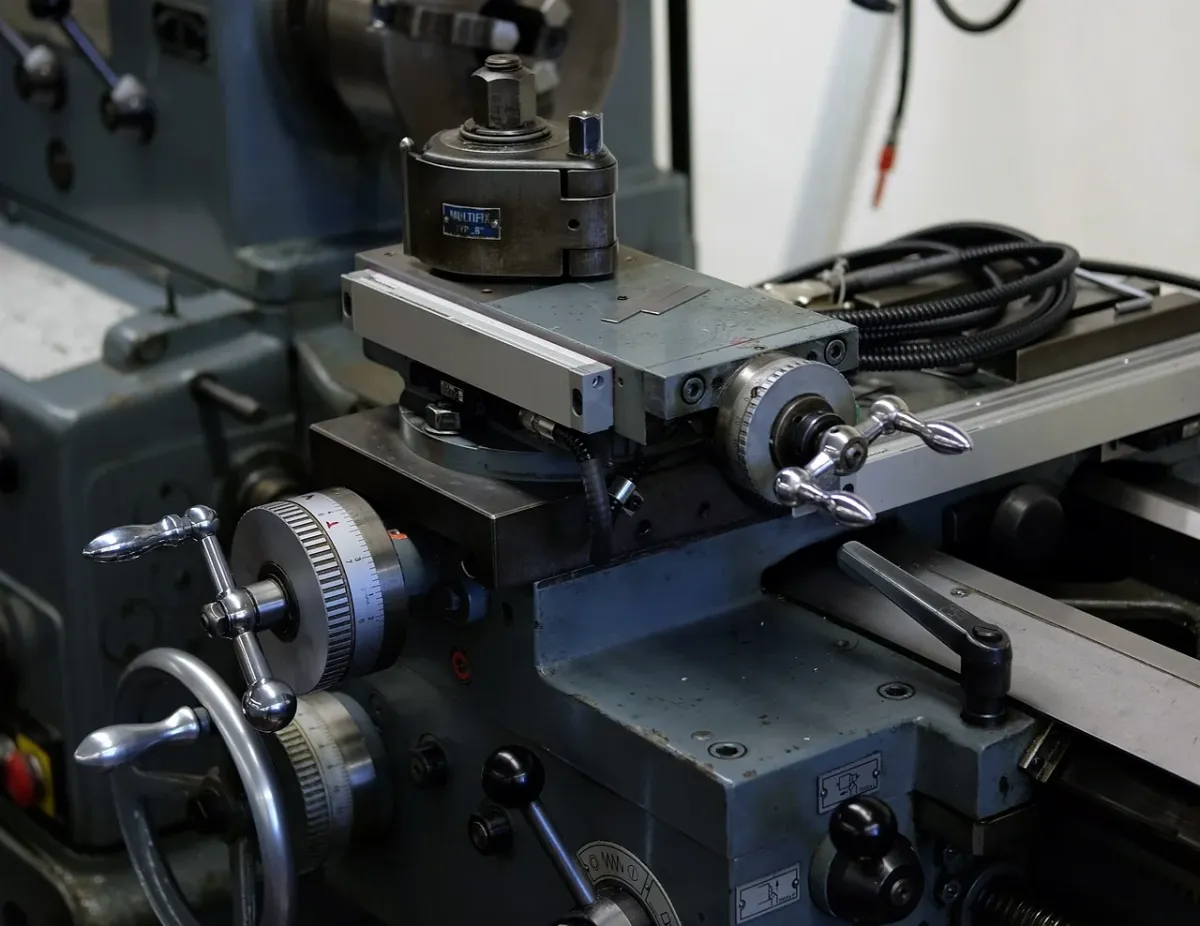
Toczenie to obróbka wiórowa, w której obrabiany przedmiot obraca się wokół własnej osi, a nóż tokarski przesuwa się względem materiału i usuwa jego nadmiar w postaci wiórów. Metoda służy przede wszystkim do wykonywania elementów osiowo-symetrycznych, takich jak wały, tuleje, stożki i gwinty.
Na czym polega toczenie?
Toczenie jest jedną z podstawowych metod obróbki skrawaniem. Materiał zostaje zamocowany w tokarce, najczęściej na wrzecionie, które nadaje mu ruch obrotowy. Nóż tokarski wykonuje ruch posuwowy, czyli przesuwa się wzdłuż osi przedmiotu albo poprzecznie do niej. Ostrze zagłębia się w materiał i oddziela kolejne warstwy w postaci wiórów.
Takie połączenie ruchu obrotowego detalu i ruchu posuwowego narzędzia pozwala kształtować powierzchnie walcowe, stożkowe oraz inne profile obrotowe. Dlatego toczenie dobrze sprawdza się przy produkcji wałów, tulei, trzpieni, króćców i podobnych części. Obrabiać można między innymi stal, aluminium, mosiądz oraz wybrane tworzywa sztuczne, przy czym dobór narzędzi i parametrów zależy od właściwości materiału.
Jakie operacje wykonuje tokarka?
Jedno zamocowanie detalu może obejmować kilka różnych operacji. Najczęściej wykonuje się:
- Toczenie zewnętrzne – kształtowanie zewnętrznych powierzchni walcowych, stożkowych lub profilowych.
- Toczenie wewnętrzne – obróbkę otworów i wewnętrznych powierzchni cylindrycznych.
- Toczenie czołowe – wykonywanie płaskich powierzchni prostopadłych do osi obrotu.
- Gwintowanie – nacinanie gwintów zewnętrznych i wewnętrznych.
- Rowkowanie i przecinanie – wykonywanie rowków albo oddzielanie gotowego fragmentu od materiału.
Jak przebiega proces toczenia?
Przebieg pracy zależy od geometrii detalu, materiału i wymaganej dokładności, ale podstawowa kolejność pozostaje podobna:
- Mocowanie detalu – materiał zostaje umieszczony w uchwycie lub między kłami. Trzeba ustawić go stabilnie i możliwie współosiowo, aby ograniczyć bicie podczas obrotu.
- Ustawienie narzędzia – nóż tokarski dobiera się do rodzaju operacji, materiału i oczekiwanego kształtu powierzchni.
- Obróbka zgrubna – usuwa się większą ilość materiału i szybko nadaje detalowi przybliżony kształt. Na tym etapie liczy się głównie wydajność.
- Obróbka kształtująca – narzędzie usuwa mniejszy naddatek i przygotowuje powierzchnie do uzyskania wymiarów końcowych.
- Obróbka wykańczająca – wykonywane są ostatnie przejścia, które nadają detalowi wymagane wymiary oraz jakość powierzchni.
- Kontrola elementu – sprawdza się średnice, długości, kształt i stan powierzchni, a następnie odcina detal lub wyjmuje go z uchwytu.
Podział na obróbkę zgrubną i wykańczającą pozwala połączyć wydajne usuwanie materiału z uzyskaniem dokładnego wymiaru. Przy szczególnie wysokich wymaganiach toczenie może być później uzupełnione na przykład szlifowaniem.
Toczenie a frezowanie – czym różnią się te metody?
Najważniejsza różnica dotyczy elementu wykonującego główny ruch obrotowy. Podczas toczenia obraca się przedmiot, natomiast podczas frezowania obraca się narzędzie, czyli frez. Ta różnica decyduje o typowych zastosowaniach obu metod.
| Kryterium |
Toczenie |
Frezowanie |
| Co wykonuje ruch obrotowy? |
Obrabiany przedmiot |
Narzędzie skrawające |
| Typowe detale |
Wały, tuleje, trzpienie, stożki i inne elementy osiowo-symetryczne |
Korpusy, płyty, części pryzmatyczne i detale o złożonych profilach |
| Główne zastosowanie |
Powierzchnie walcowe, czołowe, otwory, gwinty i rowki |
Płaszczyzny, kieszenie, rowki, otwory oraz kształty przestrzenne |
Obie technologie często występują w jednym procesie produkcyjnym. Wał można najpierw wytoczyć, następnie sfrezować w nim rowek wpustowy, a na końcu poddać wykańczającej obróbce powierzchnie wymagające większej dokładności.
Toczenie konwencjonalne a CNC
Na tokarce konwencjonalnej operator ręcznie ustawia ruchy narzędzia i kontroluje przebieg pracy. Takie rozwiązanie pozostaje przydatne przy naprawach, prototypach, produkcji jednostkowej i prostych detalach, gdy liczy się szybkie ustawienie maszyny.
Toczenie CNC odbywa się na maszynie sterowanej numerycznie. Ruchy narzędzia i kolejność operacji wynikają z przygotowanego programu, a operator nadzoruje proces, mocowanie oraz kontrolę wymiarów. W produkcji seryjnej CNC zapewnia większą powtarzalność i ułatwia wykonywanie geometrii, które byłyby trudne do uzyskania przy ręcznym sterowaniu.
Najważniejsze korzyści toczenia CNC wynikają z połączenia automatyzacji i stabilnego prowadzenia narzędzia:
- powtarzalne wykonanie kolejnych sztuk zgodnie z dokumentacją techniczną,
- sprawna produkcja seryjna bez ręcznego odtwarzania każdego przejścia,
- możliwość realizacji złożonych profili, gwintów i wielu operacji w jednym zamocowaniu,
- mniejsze ryzyko błędów wynikających z ręcznego prowadzenia narzędzia.
Dobór między tokarką konwencjonalną a CNC zależy przede wszystkim od wielkości serii, geometrii detalu i wymaganej powtarzalności. W nowoczesnej produkcji seryjnej standardem jest CNC, natomiast obrabiarki konwencjonalne nadal mają zastosowanie w pracach jednostkowych i naprawczych.
Toczenie wykorzystuje obrót przedmiotu i posuw noża, dlatego jest podstawową metodą wykonywania części o kształtach obrotowych. Frezowanie różni się tym, że obraca się w nim narzędzie, a CNC pozwala oba procesy realizować z wysoką powtarzalnością.