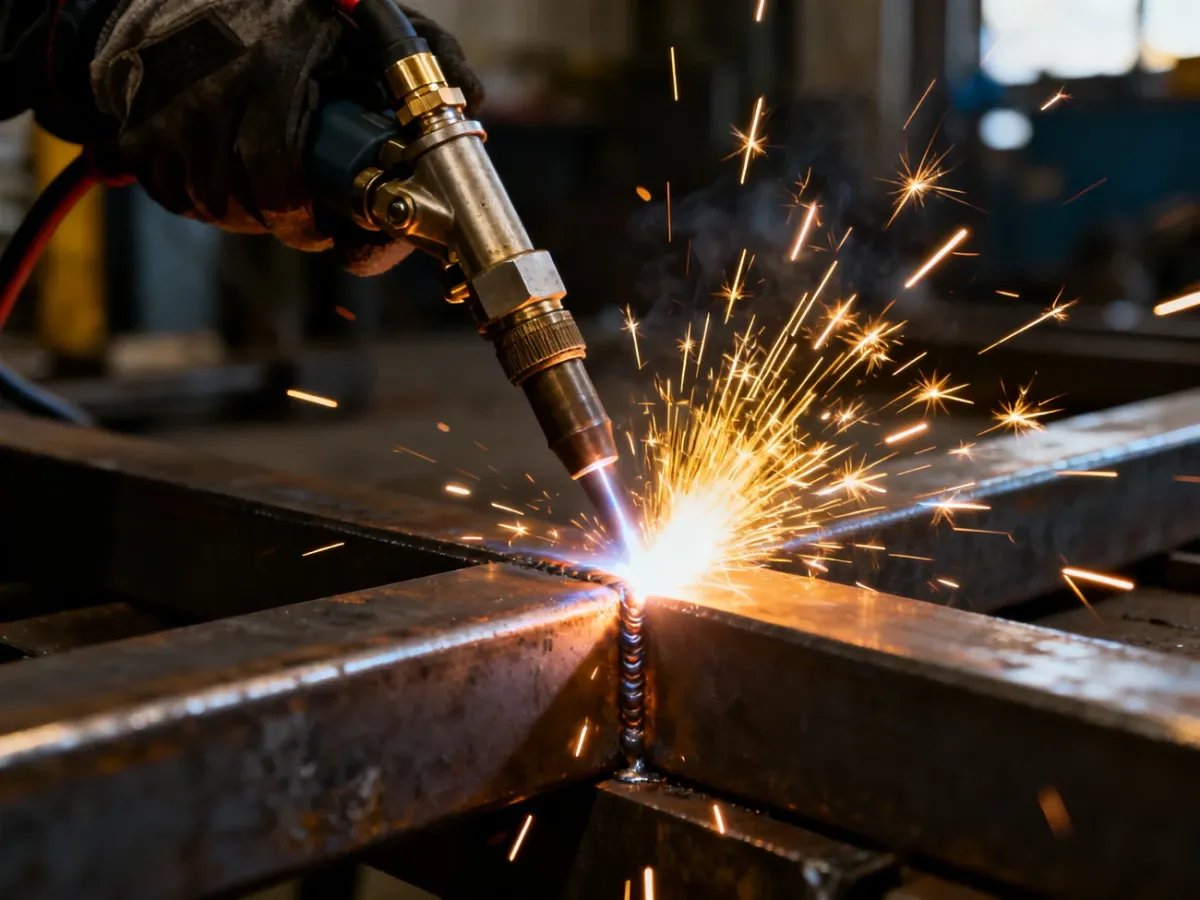
Spawanie MIG/MAG to półautomatyczna metoda spawania łukowego elektrodą topliwą, czyli podawanym mechanicznie drutem, w osłonie gazu. Łuk elektryczny topi drut oraz łączone materiały, a gaz osłonowy chroni ciekły metal przed szkodliwym wpływem powietrza. Skróty MIG i MAG odnoszą się przede wszystkim do rodzaju użytego gazu.
Czym jest spawanie MIG/MAG?
Nazwa MIG pochodzi od angielskiego Metal Inert Gas, czyli spawania w osłonie gazu obojętnego. MAG oznacza Metal Active Gas, a więc spawanie w osłonie gazu aktywnego. W obu przypadkach wykorzystywany jest podobny półautomat spawalniczy, wyposażony między innymi w podajnik drutu, uchwyt spawalniczy i układ doprowadzający gaz.
Elektroda topliwa ma postać ciągłego drutu. W trakcie pracy jest automatycznie wysuwana z uchwytu i stapia się w łuku elektrycznym. Powstały ciekły metal wypełnia miejsce łączenia, tworząc spoinę. Operator prowadzi uchwyt, natomiast urządzenie kontroluje podawanie drutu i prąd spawania.
MIG i MAG – czym różnią się te metody?
Najważniejsza różnica dotyczy gazu osłonowego. Gaz obojętny nie reaguje w istotny sposób z jeziorkiem spawalniczym. Gaz aktywny może wpływać na przebieg procesu, między innymi na stabilność łuku, wygląd spoiny i ilość odprysków. Dobór gazu zależy od rodzaju materiału, jego grubości oraz wymaganej jakości połączenia.
| Metoda |
Rodzaj gazu |
Przykłady gazów |
Główne zastosowanie |
| MIG |
Obojętny |
Argon, hel |
Stopy aluminium i inne metale nieżelazne |
| MAG |
Aktywny |
Dwutlenek węgla, mieszanki argonu z CO2 |
Stale niestopowe i niskostopowe |
| MIG/MAG |
Zależny od ustawionej osłony |
Gaz jednoskładnikowy lub mieszanka |
Warsztaty i zastosowania przemysłowe |
W Polsce często stosuje się mieszanki typu MIX, najczęściej oparte na argonie i CO2. Ponieważ zawierają składnik aktywny, taki proces technicznie zalicza się do spawania MAG, choć w warsztatach określenie „MIG/MAG” bywa używane jako wspólna nazwa całej grupy metod. Od strony sprzętowej oba procesy są bardzo podobne, a o klasyfikacji decyduje głównie gaz osłonowy.
Jak przebiega spawanie MIG/MAG?
Proces odbywa się w kilku powtarzających się etapach:
- Podajnik przesuwa drut spawalniczy przez przewód i uchwyt w kierunku materiału.
- Po zbliżeniu drutu do elementu powstaje łuk elektryczny, który dostarcza ciepła potrzebnego do spawania.
- Łuk topi końcówkę drutu oraz fragmenty łączonych materiałów. Ciekły metal tworzy jeziorko spawalnicze.
- Dysza uchwytu kieruje gaz osłonowy na obszar łuku i jeziorka, ograniczając kontakt ciekłego metalu z powietrzem.
- Po przesunięciu uchwytu jeziorko stygnie, a zastygły metal tworzy spoinę.
Jeżeli przepływ gazu jest zbyt mały, osłona może nie zabezpieczyć jeziorka przed utlenianiem. Z kolei niewłaściwy rodzaj gazu może pogorszyć stabilność łuku, zwiększyć liczbę odprysków albo wpłynąć na wygląd i właściwości spoiny.
Zalety i zastosowanie metody MIG/MAG
Popularność tej metody wynika z połączenia mechanicznego podawania drutu, dużej wydajności i szerokiego zakresu zastosowań. Najważniejsze cechy to:
- Wysoka szybkość pracy dzięki ciągłemu podawaniu drutu bez częstej wymiany elektrody.
- Możliwość spawania różnych grubości materiału po dobraniu parametrów, średnicy drutu i gazu.
- Relatywnie łatwa nauka podstaw, ponieważ operator nie musi ręcznie utrzymywać długości elektrody topliwej.
- Szerokie zastosowanie – od napraw blacharskich i warsztatów samochodowych po produkcję konstrukcji stalowych.
Metodą MIG/MAG można łączyć między innymi stale niestopowe, stale niskostopowe i aluminium, ale dla każdego materiału trzeba dobrać właściwy drut, gaz oraz parametry prądu. Znaczenie ma także grubość elementu i wymagana jakość spoiny.
Najprościej ujmując, MIG oznacza osłonę gazem obojętnym, a MAG – aktywnym. Sam sposób prowadzenia procesu pozostaje bardzo podobny, dlatego w codziennej praktyce oba określenia często występują razem. To uniwersalna metoda dla warsztatu i przemysłu, szczególnie wtedy, gdy liczą się wydajność, powtarzalność oraz możliwość pracy z różnymi materiałami.