Walcowanie blach to obróbka plastyczna, w której arkusz metalu otrzymuje określoną krzywiznę pod naciskiem obracających się walców. Proces pozwala formować elementy cylindryczne, takie jak rury i płaszcze zbiorników, a także kształty stożkowe. O możliwościach technologicznych decydują przede wszystkim grubość i szerokość arkusza, gatunek materiału oraz wymagana średnica zwijania.
Na czym polega walcowanie blach?
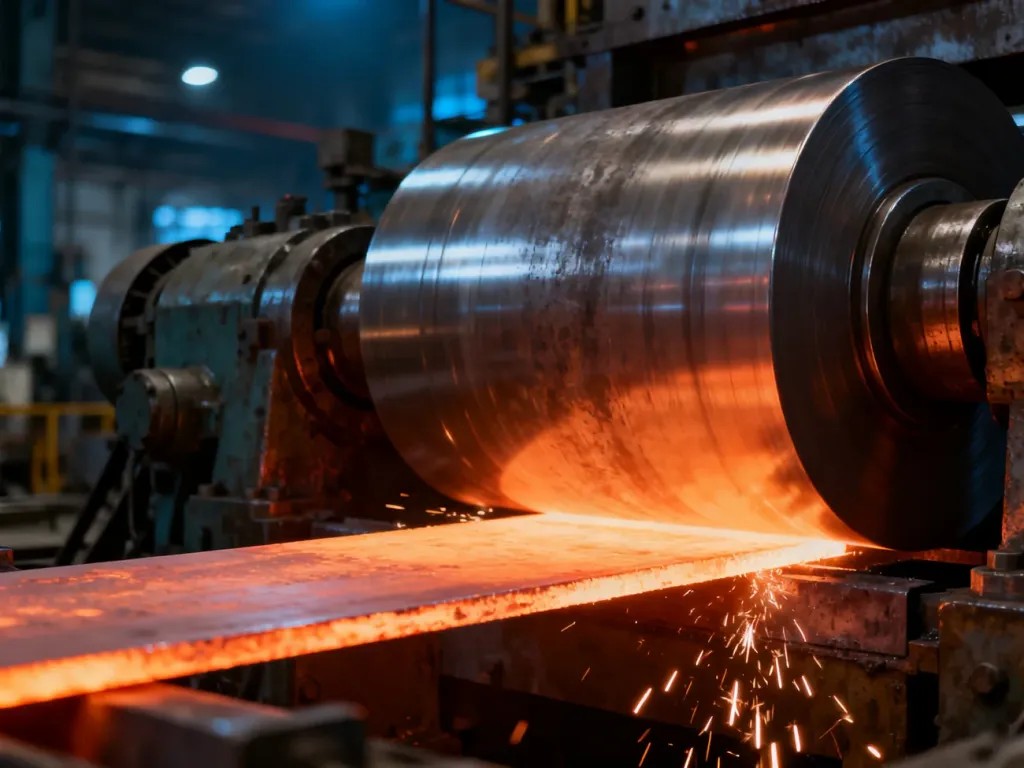
Arkusz przechodzi między walcami walcarki, które wywierają nacisk i stopniowo zmieniają jego kształt. Materiał odkształca się plastycznie, czyli po przekroczeniu granicy plastyczności nie wraca całkowicie do pierwotnej geometrii. Po zakończeniu procesu pozostaje w formie łuku, cylindra, stożka albo innego kształtu o płynnie zmieniającym się promieniu.
W przemyśle stosuje się przede wszystkim walcarki trzy- i czterowalcowe. Walcarka 4-walcowa umożliwia precyzyjne prowadzenie arkusza oraz podginanie jego końców. W przypadku stożków walce ustawia się asymetrycznie, aby różne części blachy uzyskały różne promienie.
Jak przebiega proces walcowania?
Przed rozpoczęciem formowania trzeba uwzględnić zarówno geometrię gotowego elementu, jak i właściwości materiału. Typowy przebieg obejmuje następujące etapy:
- Przygotowanie arkusza – sprawdza się wymiary, stan powierzchni i kierunek walcowania materiału. Jeżeli element będzie spawany, krawędzie można sfazować lub ukosować. Obróbka może obejmować krawędzie cięte mechanicznie, palnikiem albo plazmą.
- Wprowadzenie blachy do walcarki – operator ustawia walce względem grubości arkusza i planowanego promienia, a następnie wprowadza materiał w strefę roboczą.
- Podginanie krawędzi – końce arkusza formuje się przed właściwym zwijaniem. Ten etap ogranicza powstawanie płaskich odcinków przy początku i końcu cylindra.
- Właściwe zwijanie – blacha przechodzi przez walce wielokrotnie. Po każdym przejściu zmienia się położenie walców, aż do uzyskania wymaganej krzywizny.
- Kontrola kształtu – sprawdza się średnicę, promień, owalność, prostoliniowość krawędzi i przygotowanie elementu do dalszego spawania.
Podginanie krawędzi ma znaczenie szczególnie przy elementach, które po walcowaniu mają tworzyć zamknięty cylinder. Bez tego zabiegu końce arkusza pozostają częściowo płaskie, co utrudnia dopasowanie krawędzi i może zwiększyć ilość obróbki po formowaniu.
Walcowania nie należy utożsamiać z gięciem krokowym. W walcarce materiał uzyskuje ciągłą krzywiznę podczas przejścia między walcami. Gięcie krokowe na prasie krawędziowej polega natomiast na wykonywaniu wielu kolejnych zagięć w określonych punktach. Ta metoda może zastąpić walcowanie przy trudnych stożkach, małych seriach lub wtedy, gdy geometria przekracza możliwości konkretnej walcarki, ale powierzchnia może mieć wtedy charakter wielokątnego przybliżenia łuku.
Jakie parametry ograniczają możliwości walcowania?
Najważniejsza zależność jest prosta: im mniejsza wymagana średnica zwijania, tym mniejsza musi być dopuszczalna grubość blachy. Grubszy arkusz stawia większy opór odkształceniu, a do jego uformowania potrzebny jest większy moment gnący i większa siła docisku. Na wynik wpływa też szerokość blachy, ponieważ dłuższa strefa kontaktu zwiększa obciążenie walców.
Poniższe wartości mają charakter ilustracyjny i odnoszą się do przykładowej walcarki czterowalcowej. Nie są uniwersalną tabelą dla każdej maszyny. Rzeczywiste limity zależą między innymi od granicy plastyczności materiału, średnicy walców, sposobu podginania oraz wymaganej dokładności.
| Średnica zwijania (mm) | Szerokość blachy (mm) | Maksymalna grubość (mm) |
|---|---|---|
| 308 | 3000 | 7,8 |
| 840 | 3000 | 13,0 |
| 1400 | 2500 | 15,0 |
| 2800 | 2000 | 17,5 |
Granica plastyczności opisuje naprężenie, przy którym materiał zaczyna trwale się odkształcać. Stal o większej wytrzymałości lub twardości wymaga większej siły walcowania niż stal o podobnej grubości, ale niższej granicy plastyczności. Dlatego ta sama maszyna może przyjąć różne maksymalne grubości dla stali węglowej, nierdzewnej i duplex.
Znaczenie ma także sprężystość materiału. Po opuszczeniu walców blacha może częściowo zwiększyć promień, co określa się jako odbicie sprężyste. Operator kompensuje ten efekt przez odpowiednie ustawienie walców i dodatkowe przejścia kontrolne.
Walcowanie na zimno sprawdza się przy cieńszych i średnich grubościach, gdy istotna jest kontrola wymiarowa oraz stan powierzchni. Przy bardzo grubych arkuszach stosuje się formowanie na gorąco. Podgrzanie zmniejsza opór materiału i ułatwia uzyskanie małej średnicy, ale wymaga kontroli temperatury, odkształcenia i późniejszego chłodzenia. Zwykle wiąże się też z mniejszą kontrolą wymiarową niż proces na zimno.
Jakie materiały poddaje się walcowaniu?
Dobór parametrów zależy od składu chemicznego, twardości, granicy plastyczności oraz podatności materiału na odkształcenie. Walcowaniu mogą podlegać między innymi:
- Stale węglowe – na przykład S275, S355 i P265GH.
- Stale nierdzewne – między innymi 304L, 316L i 321, które wymagają uwzględnienia większego umocnienia podczas odkształcania.
- Stale specjalistyczne – w tym duplex, superduplex, Hastelloy, Inconel oraz stale o podwyższonej odporności na ścieranie.
- Metale nieżelazne – na przykład miedź, przy czym parametry dobiera się do jej właściwości mechanicznych i stanu materiału.
Stale duplex i materiały o wysokiej zawartości chromu, molibdenu lub niklu mogą wymagać większych nacisków oraz staranniejszej kontroli sprężynowania. Sama grubość arkusza nie wystarcza więc do oceny, czy dany element można wykonać na konkretnej maszynie.
Gdzie stosuje się elementy walcowane?
Walcowanie znajduje zastosowanie wszędzie tam, gdzie potrzebna jest powtarzalna krzywizna arkusza lub płynne przejście między różnymi średnicami. Do typowych produktów należą:
- płaszcze zbiorników, w tym zbiorników ciśnieniowych po spełnieniu wymagań właściwych dla ich projektowania i wykonania,
- rury wielkogabarytowe oraz segmenty przewodów przemysłowych,
- stożki redukcyjne i inne elementy instalacji technologicznych,
- elementy konstrukcji stalowych, maszyn, wież i obudów przemysłowych.
Wybór technologii zależy od relacji między grubością i szerokością blachy, gatunkiem materiału, średnicą elementu oraz wymaganiami dotyczącymi dokładności. Dla grubych arkuszy i małych średnic konieczne może być walcowanie na gorąco, natomiast przy nietypowej geometrii alternatywą bywa gięcie krokowe.
Walcowanie blach jest kontrolowanym odkształceniem plastycznym, a nie prostym „owijaniem” arkusza wokół walca. O powodzeniu procesu decyduje dopasowanie parametrów materiału i maszyny, zwłaszcza grubości, szerokości, granicy plastyczności oraz wymaganej średnicy. Prawidłowe podginanie krawędzi pozwala ograniczyć płaskie końce i ułatwia uzyskanie dokładnego elementu.