Obróbka tworzyw sztucznych obejmuje przede wszystkim obróbkę ubytkową, czyli kształtowanie detalu przez usuwanie materiału z półfabrykatu. Frezowanie i toczenie CNC sprawdzają się szczególnie przy prototypach, częściach jednostkowych oraz małych seriach, natomiast gięcie i cięcie laserowe służą głównie do formowania arkuszy, profili i elementów o płaskiej geometrii.
Czym jest obróbka tworzyw sztucznych?
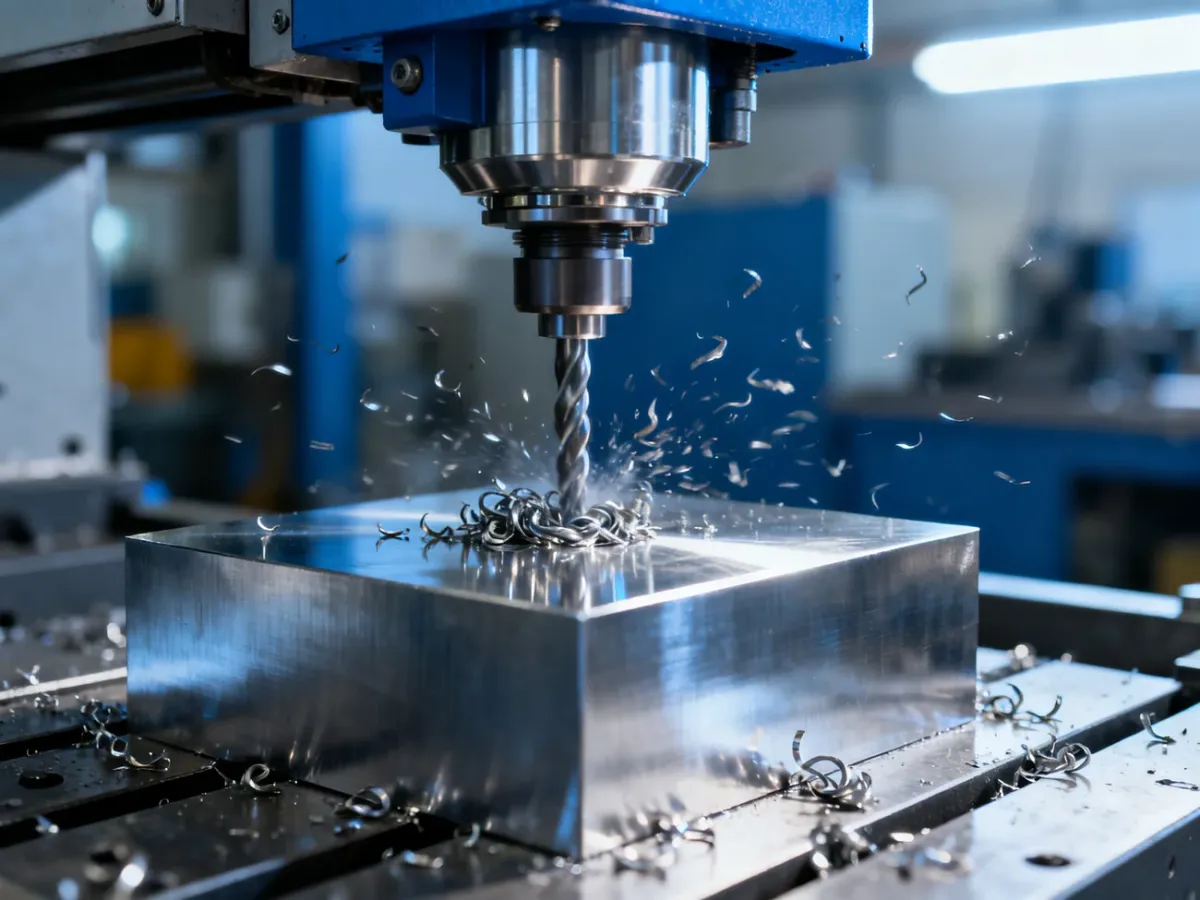
W obróbce ubytkowej gotowy element powstaje z bloku, płyty, pręta lub rury, z których narzędzie usuwa nadmiar materiału. Proces może przebiegać ręcznie, na konwencjonalnych maszynach albo z wykorzystaniem obrabiarek sterowanych numerycznie. W przemyśle najczęściej stosuje się frezowanie, toczenie, wiercenie i cięcie.
Tworzywa konstrukcyjne zastępują metal tam, gdzie liczy się mniejsza masa, izolacja elektryczna, odporność chemiczna lub ograniczenie kosztu wykonania. Nie oznacza to jednak, że każdy polimer nadaje się do tej samej aplikacji. POM, PA6, PEEK i PC różnią się sztywnością, odpornością na ścieranie, chłonnością wilgoci oraz zachowaniem pod wpływem temperatury.
Trzeba też rozróżnić obróbkę od przetwórstwa tworzyw. Wtryskiwanie, termoformowanie i wytłaczanie polegają na nadawaniu kształtu materiałowi uplastycznionemu lub umieszczonemu w formie. Obróbka skrawaniem rozpoczyna się od gotowego półfabrykatu i usuwa jego część, aby uzyskać wymagany wymiar oraz geometrię.
Metody obróbki tworzyw sztucznych
Dobór technologii zależy od kształtu detalu, rodzaju półfabrykatu, wymaganej dokładności i wielkości serii. Frezowanie oraz toczenie pozwalają wykonywać części przestrzenne, a laser i gięcie są często wybierane do obróbki płyt oraz profili.
| Metoda |
Zalety |
Zastosowanie |
Precyzja |
| Frezowanie CNC |
Obróbka 2D i 3D, powtarzalność, możliwość wykonywania złożonych kształtów |
Korpusy, koła zębate, prowadnice, elementy maszyn |
Wysoka, zależna od materiału, maszyny i tolerancji na rysunku |
| Toczenie CNC |
Wydajne wykonywanie powierzchni obrotowych |
Tuleje, wałki, rolki, pierścienie i sworznie |
Wysoka dla detali cylindrycznych |
| Cięcie laserowe |
Brak nacisku mechanicznego, szybkie wycinanie konturów płaskich |
Panele, podkładki, osłony, elementy z arkuszy |
Wysoka, ale ograniczana przez wpływ ciepła i rodzaj tworzywa |
| Gięcie |
Formowanie płyt, rur i profili bez usuwania dużej ilości materiału |
Obudowy, osłony, kanały i elementy konstrukcyjne |
Zależna od sprężynowania, temperatury i stabilności materiału |
Frezowanie CNC
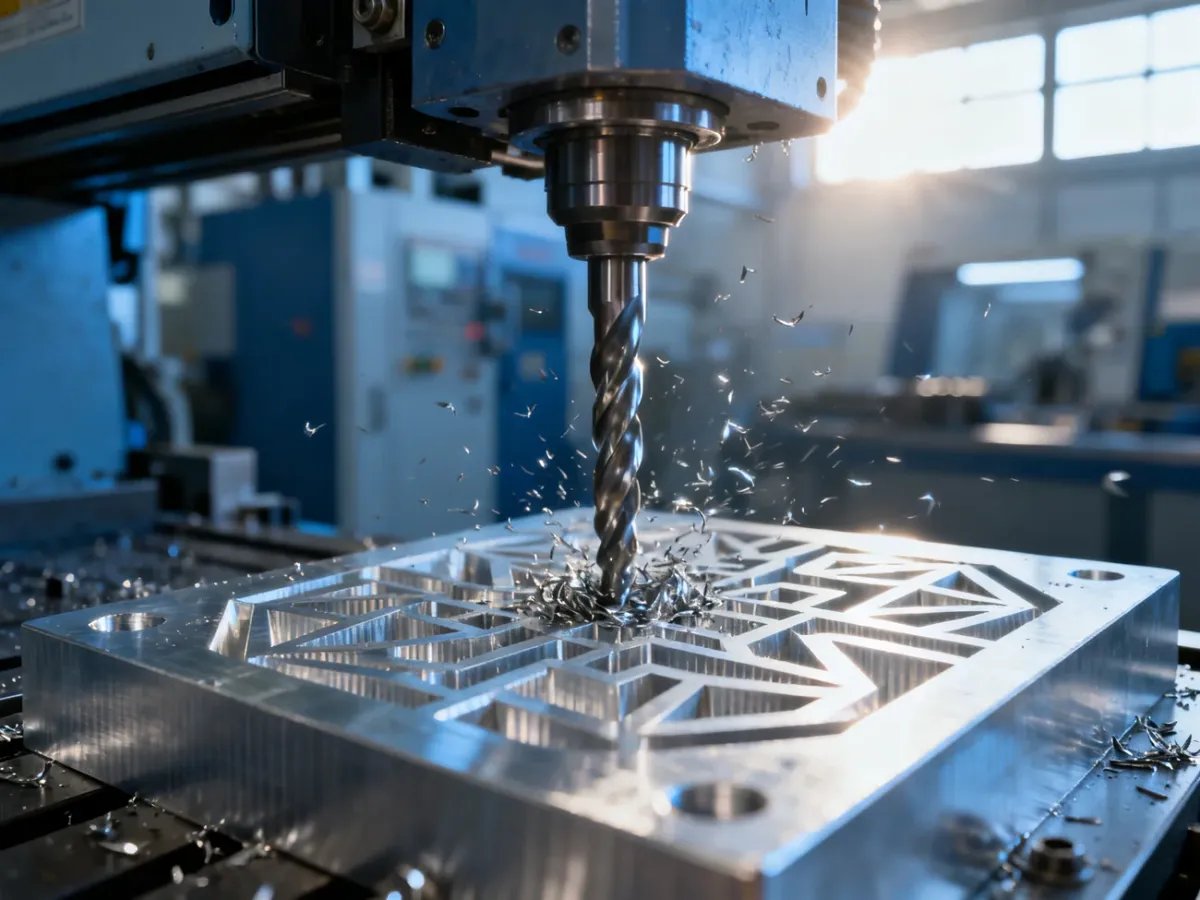
Frezowanie CNC wykorzystuje obracające się narzędzie, które porusza się zgodnie z programem sterującym. Obróbka może odbywać się w dwóch wymiarach, na przykład przy wycinaniu konturu z płyty, albo w trzech wymiarach, gdy powstaje powierzchnia przestrzenna. Centra wieloosiowe ułatwiają wykonywanie detali o skomplikowanej geometrii i ograniczają liczbę zamocowań.
W porównaniu z obróbką ręczną CNC zapewnia większą powtarzalność i łatwiejszą kontrolę ścieżki narzędzia. Nie eliminuje jednak wpływu właściwości tworzywa. Zbyt duża prędkość skrawania lub niewłaściwy frez może stopić powierzchnię, wywołać narost albo odkształcić cienką ściankę.
Toczenie CNC
Tokarka obrabia element, który obraca się wokół własnej osi, podczas gdy nóż skrawający usuwa materiał. Metoda jest szczególnie korzystna przy wałkach, tulejach, rolkach, pierścieniach i innych częściach o geometrii obrotowej. Odpowiedni dobór średnicy półfabrykatu pozwala ograniczyć ilość odpadu oraz czas pracy maszyny.
Cięcie laserowe
Laser działa bez bezpośredniego kontaktu narzędzia z materiałem. Wiązka miejscowo nagrzewa tworzywo, dlatego parametry procesu muszą uwzględniać przewodzenie ciepła, grubość arkusza i możliwość powstawania nadtopień. Metoda dobrze sprawdza się przy płaskich detalach o złożonym obrysie, lecz nie zastępuje frezowania przy głębokich kieszeniach ani powierzchniach przestrzennych.
Gięcie na zimno i na gorąco
Gięcie na zimno odbywa się bez podgrzewania, w zakresie sprężystości lub plastyczności danego tworzywa. Stosuje się je między innymi do niektórych arkuszy z poliwęglanu i PETG. Trzeba uwzględnić promień gięcia, grubość płyty oraz sprężynowanie, ponieważ po zwolnieniu nacisku materiał może częściowo wrócić do pierwotnego kształtu.
Gięcie na gorąco polega na miejscowym lub równomiernym podgrzaniu termoplastu, a następnie uformowaniu go na oprzyrządowaniu. Po schłodzeniu element zachowuje nadany kształt. Proces pozwala uzyskiwać mniejsze promienie, ale wymaga kontroli temperatury i czasu chłodzenia, aby ograniczyć deformacje oraz naprężenia.
Materiały stosowane w obróbce
Tworzywo należy dobierać nie tylko do sposobu obróbki, lecz przede wszystkim do warunków pracy gotowego elementu. Znaczenie mają obciążenie, temperatura, kontakt z chemikaliami, wilgoć, tarcie oraz wymagania dotyczące izolacji lub przezroczystości.
| Materiał |
Główne cechy |
Typowe zastosowanie |
| POM |
Sztywność, dobra obrabialność, odporność na ścieranie i korzystne właściwości ślizgowe |
Tuleje, koła zębate, prowadnice, rolki i elementy precyzyjne |
| PA6 |
Dobra wytrzymałość i łatwość obróbki, ale podwyższona chłonność wilgoci |
Części maszyn, ślizgi, koła zębate i elementy konstrukcyjne |
| PEEK |
Wysoka odporność termiczna, chemiczna i mechaniczna, stabilność w wymagających warunkach |
Komponenty aparatury, przemysłu chemicznego, medycznego i maszynowego |
| PC |
Przezroczystość, wysoka udarność i dobra odporność mechaniczna |
Osłony, szyby techniczne, obudowy i elementy zabezpieczające |
POM często wybiera się do części ruchomych, gdy ważne są niskie opory tarcia i odporność na zużycie. PA6 może być dobrym materiałem konstrukcyjnym, ale jego wymiary zależą od wilgotności. PEEK stosuje się wtedy, gdy standardowe polimery nie zapewniają wymaganej odporności cieplnej lub chemicznej. PC jest przydatny tam, gdzie trzeba połączyć przezroczystość z dużą odpornością na uderzenia.
Jak dobrać technologię do projektu?
Decyzja technologiczna powinna wynikać z porównania geometrii, materiału, tolerancji i liczby detali. Ta sama część może zostać wyfrezowana, wycięta z arkusza albo wykonana metodą wtryskiwania, ale koszty i właściwości końcowe będą różne.
Przed wyborem metody odpowiedz na poniższe pytania:
- Jaka jest wielkość serii? Pojedyncze detale i krótkie serie zwykle uzasadniają CNC, natomiast duże nakłady mogą przemawiać za przygotowaniem formy wtryskowej.
- Jak złożony jest kształt? Proste części obrotowe wykonuje się na tokarce, a wielopłaszczyznowe korpusy i kieszenie na frezarce CNC.
- Jakie tolerancje są rzeczywiście potrzebne? Zbyt wąskie tolerancje zwiększają czas obróbki i wymagania kontrolne, a tworzywo może zmieniać wymiar wraz z temperaturą i wilgotnością.
- Jaki jest budżet całego procesu? Należy uwzględnić materiał, przygotowanie programu, mocowanie, czas maszyny, narzędzia, kontrolę i ewentualne wykończenie.
Dokumentacja techniczna powinna zawierać rysunek z wymiarami, tolerancjami, chropowatością, materiałem, kierunkiem ewentualnego gięcia oraz wymaganiami dotyczącymi kontroli. Przy częściach z PA6 lub innych materiałów wrażliwych na wilgoć warto określić stan materiału, ponieważ sama wartość nominalnego wymiaru nie opisuje całej sytuacji produkcyjnej.
Wyzwania techniczne podczas obróbki polimerów
Tworzywa nie zachowują się podczas skrawania tak jak stal czy aluminium. Mają mniejszą sztywność, słabiej odprowadzają ciepło i często wykazują większą rozszerzalność cieplną. W praktyce rozszerzalność liniowa tworzyw konstrukcyjnych może być około 8–10 razy większa niż metali. Pomiar detalu wykonanego w nagrzanej hali może więc dać inny wynik niż kontrola w ustabilizowanych warunkach.
Źródłem problemów bywają także naprężenia wewnętrzne powstałe podczas wytwarzania półfabrykatu. Usunięcie materiału z jednej strony bloku może zaburzyć równowagę naprężeń i spowodować wygięcie części. Z tego powodu przy wymagających detalach stosuje się stabilizację lub sezonowanie materiału, a także stopniowe zdejmowanie naddatku zamiast jednego głębokiego przejścia.
W przypadku tworzyw tolerancja wymiarowa nie jest wyłącznie parametrem maszyny. Wpływają na nią również temperatura detalu, wilgotność, sposób zamocowania, naprężenia materiału i czas od wykonania do pomiaru.
Istotna jest geometria ostrza. Narzędzia do tworzyw często mają ostrze umożliwiające sprawne odprowadzanie wióra i ograniczenie tarcia. Liczba zębów, kąt natarcia, ostrość krawędzi oraz parametry posuwu należy dobrać do konkretnego polimeru. Przy PA6 z dodatkiem włókna szklanego trzeba liczyć się z większym zużyciem narzędzia, a przy materiałach miękkich – z ryzykiem odkształcenia podczas mocowania.
Zastosowania elementów z tworzyw sztucznych
Obrobione polimery występują w częściach maszyn, obudowach, prowadnicach, łożyskach ślizgowych, kołach zębatych, osłonach i elementach izolacyjnych. Ich przewaga nad metalem może wynikać z niższej masy, cichej pracy, odporności na korozję albo braku potrzeby smarowania.
Przykładowe obszary zastosowań obejmują:
- motoryzację, gdzie lekkie elementy z POM, PA6 lub PC mogą pracować w mechanizmach, osłonach i wyposażeniu pojazdów,
- medycynę i laboratoria, w których dobiera się materiały odporne na środki chemiczne oraz procesy dezynfekcji,
- elektronikę, jako obudowy, izolatory, dystanse i podstawy montażowe,
- budowę maszyn, gdzie wykonywane są prowadnice, tuleje, ślizgi, rolki i koła zębate.
Obróbka CNC a wtryskiwanie i druk 3D
Skrawanie CNC nie wymaga wykonania formy, dlatego zwykle dobrze pasuje do prototypów, części zamiennych i małych serii. Ułatwia też wprowadzanie zmian konstrukcyjnych, ponieważ modyfikuje się program lub dokumentację, a nie kosztowne oprzyrządowanie.
Wtryskiwanie ma sens przy większej liczbie identycznych detali. Wysoki koszt przygotowania formy rozkłada się wtedy na wiele sztuk, a czas cyklu może być krótki. Przy pojedynczych elementach i częstych zmianach geometrii koszt formy może jednak przewyższyć korzyści z produkcji seryjnej.
Druk 3D służy przede wszystkim szybkiemu prototypowaniu. Pozwala szybko sprawdzić kształt, dopasowanie i podstawową funkcję, lecz właściwości drukowanego elementu zależą od technologii, kierunku warstw i parametrów wykonania. Nie zawsze można go traktować jako zamiennik detalu frezowanego z jednorodnego półfabrykatu.
Jak przebiega realizacja detalu?
Przygotowanie produkcji wymaga połączenia danych konstrukcyjnych z oceną materiału i technologii. Typowy przebieg obejmuje:
- Przekazanie rysunku, modelu 3D, liczby sztuk i wymagań materiałowych.
- Ocenę geometrii pod kątem mocowania, dostępu narzędzia, tolerancji i możliwych odkształceń.
- Dobór półfabrykatu, narzędzi, parametrów skrawania oraz kolejności operacji.
- Wykonanie pierwszej sztuki lub serii próbnej i kontrolę wymiarów.
- Stabilizację procesu, produkcję właściwej partii oraz kontrolę zgodności z dokumentacją.
Najważniejszy wniosek: obróbka tworzyw sztucznych daje dużą swobodę przy prototypach i małych seriach, ale wymaga uwzględnienia rozszerzalności cieplnej, naprężeń wewnętrznych, wilgotności oraz właściwego doboru narzędzia. O wyborze technologii powinny decydować jednocześnie materiał, geometria, tolerancje i skala produkcji.