Odlewanie mosiądzu wymaga połączenia właściwego składu stopu, metody formowania i kontroli procesu. Wybór technologii zależy przede wszystkim od geometrii detalu, wymaganej dokładności, liczby sztuk oraz przeznaczenia gotowego wyrobu.
Mosiądz jako materiał odlewniczy
Mosiądz jest stopem miedzi i cynku, do którego mogą być dodawane między innymi ołów, mangan, aluminium, żelazo lub krzem. Zmiana składu wpływa na lejność, wytrzymałość, odporność na korozję, skrawalność i zachowanie materiału w konkretnych warunkach pracy. Dlatego przed rozpoczęciem produkcji nie wystarczy określić, że element ma powstać z „mosiądzu”. Należy wskazać konkretny gatunek zgodny z dokumentacją i właściwą normą.
W praktyce spotyka się między innymi oznaczenia CuZn39Pb3 (CW614N), stosowany przede wszystkim do obróbki skrawaniem, oraz CuZn37 (CW508L), ceniony za dobrą plastyczność. Przy elementach narażonych na zużycie lub pracujących w armaturze dobór stopu może wyglądać inaczej. Oznaczenie MO59 również odnosi się do popularnego gatunku mosiądzu, jednak jego zastosowanie trzeba każdorazowo zestawić z wymaganiami technicznymi projektu.
Właściwości, które najczęściej przesądzają o zastosowaniu mosiądzu, to:
- odporność na korozję w wielu środowiskach, w tym przy kontakcie z wodą,
- dobre przewodnictwo cieplne i elektryczne,
- łatwość obróbki skrawaniem, toczenia, frezowania i wiercenia,
- złocista barwa oraz możliwość uzyskania estetycznej powierzchni,
- odporność na zużycie i działanie czynników zewnętrznych.
Nie każdy gatunek nadaje się jednak w takim samym stopniu do odlewania. Dodatki stopowe mogą poprawiać lejność lub odporność na zużycie, ale równocześnie zmieniać skrawalność, plastyczność i wymagania dotyczące obróbki. Właściwy dobór materiału jest więc częścią projektu technologicznego, a nie decyzją podejmowaną dopiero przy wytopie.
Metody odlewania mosiądzu
Technologia odlewania wpływa na dokładność wymiarową, jakość powierzchni, koszt przygotowania formy i opłacalność produkcji. Najczęściej rozważa się formy piaskowe, kokile oraz metodę wosku traconego.
| Metoda |
Precyzja |
Wielkość serii |
Typowe zastosowanie |
| Wosk tracony |
Wysoka, także przy złożonych detalach |
Pojedyncze sztuki i krótkie serie |
Elementy o skomplikowanej geometrii, detale dekoracyjne i precyzyjne komponenty |
| Formy piaskowe |
Średnia, zależna od modelu i przygotowania formy |
Pojedyncze odlewy i krótkie serie |
Większe gabaryty, komponenty maszyn i odlewy o mniej złożonym kształcie |
| Odlewanie kokilowe |
Dobra powtarzalność i dokładność powierzchni |
Serie średnie i większe |
Jednakowe elementy produkowane w metalowych formach wielokrotnego użytku |
Wosk tracony
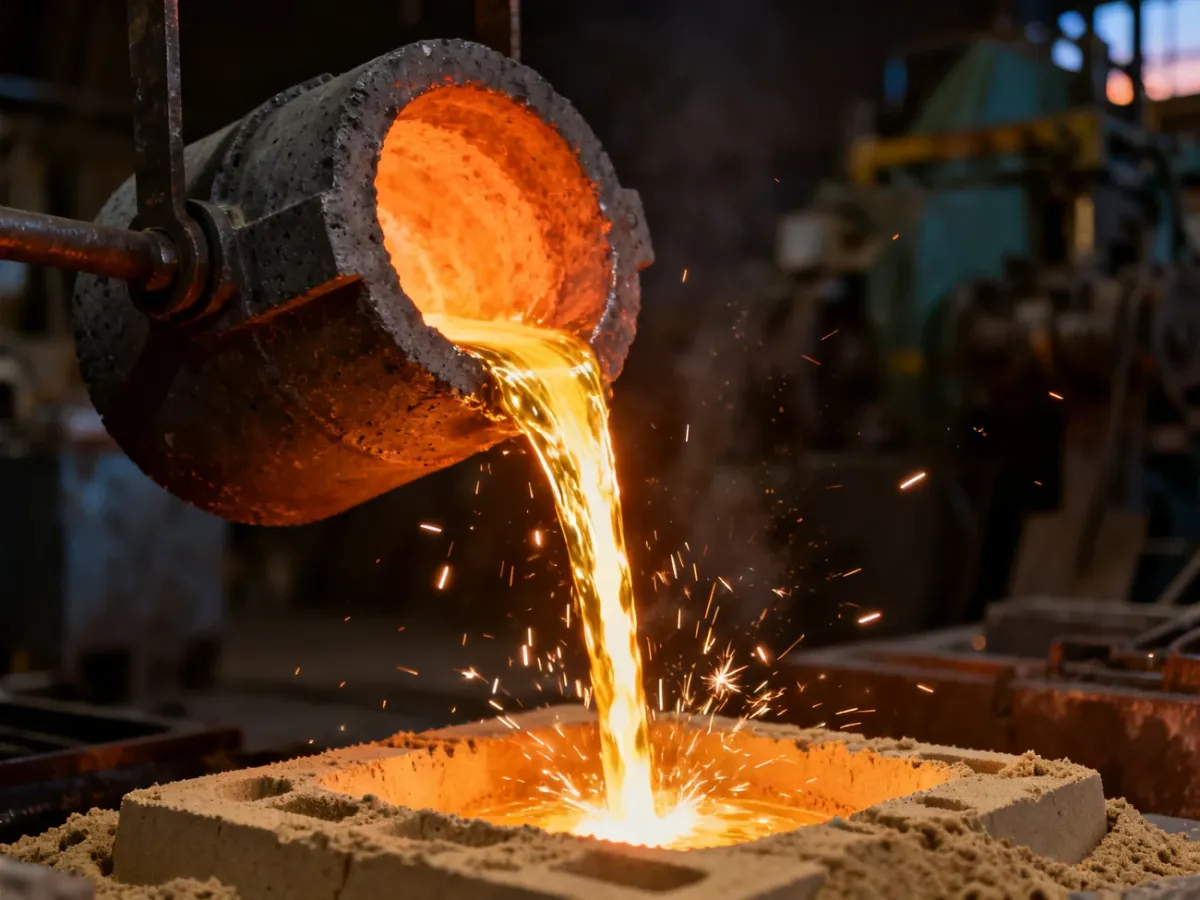
W tej technologii model wykonuje się z wosku, a następnie pokrywa materiałem ceramicznym. Po usunięciu wosku powstaje forma, do której wprowadza się ciekły mosiądz. Metoda pozwala odwzorować skomplikowane kształty, cienkie ścianki i detale trudne do uzyskania w klasycznej formie piaskowej. Jej ograniczeniem jest większy zakres prac przygotowawczych i koszt formy, dlatego szczególnie dobrze sprawdza się przy wymagających detalach, prototypach oraz krótkich seriach.
Formy piaskowe
Formy piaskowe są elastycznym rozwiązaniem dla odlewów o większych wymiarach. Koszt przygotowania oprzyrządowania bywa niższy niż w przypadku trwałej kokili, a sama technologia umożliwia wykonywanie pojedynczych elementów i krótkich serii. Powierzchnia odlewu oraz dokładność wymiarowa zależą od rodzaju masy formierskiej, jakości modelu, układu wlewowego i dalszej obróbki.
Kokile
Kokila jest metalową formą wielokrotnego użytku. Jej przygotowanie wymaga większego nakładu na początku, ale koszt jednostkowy może spadać przy większej liczbie takich samych detali. Metoda zapewnia dobrą powtarzalność, korzystniejszą jakość powierzchni niż typowe formy piaskowe i stabilne warunki produkcji seryjnej.
Jak przebiega proces technologiczny?
Profesjonalne odlewanie mosiądzu rozpoczyna się od analizy dokumentacji, a nie od samego przygotowania metalu. Rysunek techniczny, model 3D lub dostarczony wzorzec powinny określać geometrię, tolerancje, powierzchnie wymagające obróbki i funkcję elementu.
- Analiza dokumentacji – ocenia się geometrię, grubości ścianek, naddatki na obróbkę, tolerancje i możliwość wykonania formy.
- Dobór stopu – wybiera się gatunek mosiądzu zgodny z wymaganiami mechanicznymi, środowiskiem pracy i planowaną obróbką.
- Wybór technologii – zestawia się złożoność detalu, liczbę sztuk, oczekiwaną powierzchnię oraz koszt oprzyrządowania.
- Przygotowanie modelu i formy – wykonuje się model, układ wlewowy oraz formę piaskową, ceramiczną lub kokilę.
- Odlanie i wykończenie – po zakrzepnięciu usuwa się układ wlewowy, oczyszcza powierzchnię, wykonuje obróbkę mechaniczną i kontroluje zgodność z dokumentacją.
Obróbka po odlaniu może obejmować cięcie, szlifowanie, toczenie, frezowanie, wiercenie lub polerowanie. Jej zakres zależy od tego, czy odlew jest gotowym elementem dekoracyjnym, czy półfabrykatem przeznaczonym do dalszego montażu.
Gatunek mosiądzu a zastosowanie techniczne
Dobór stopu powinien wynikać z warunków pracy części. CuZn39Pb3 (CW614N) jest często wybierany do elementów poddawanych intensywnej obróbce skrawaniem, natomiast CuZn37 (CW508L) wykorzystuje się tam, gdzie ważna jest większa plastyczność materiału. Stopy z dodatkami poprawiającymi odporność na zużycie mogą być stosowane w tulejach, prowadnicach i częściach armatury, ale ich właściwości nie są zamienne z właściwościami mosiądzów przeznaczonych do innych procesów.
W przypadku zlecenia odlewniczego należy przekazać nie tylko kształt elementu, lecz także informacje o obciążeniu, kontakcie z wodą lub innym medium, temperaturze pracy, wymaganej szczelności i dalszej obróbce. Pozwala to dobrać materiał oraz technologię bez opierania się wyłącznie na wyglądzie gotowego wyrobu.
Zastosowania odlewów mosiężnych
W sektorze przemysłowym mosiądz stosuje się do produkcji armatury, zaworów, przyłączy, tulei, kołnierzy, prowadnic i komponentów maszyn. Materiał jest przydatny tam, gdzie liczą się odporność na korozję, dobre właściwości uszczelniające, możliwość precyzyjnej obróbki oraz trwałość w kontakcie z czynnikami zewnętrznymi.
Odlewy mogą pełnić także funkcję dekoracyjną. Z mosiądzu wykonuje się medale, statuetki, rzeźby, świeczniki, uchwyty, ramy luster i elementy wyposażenia wnętrz. W takich projektach metoda wosku traconego pozwala zachować drobne szczegóły modelu, a końcowy efekt zależy również od oczyszczenia, szlifowania i wykończenia powierzchni.
Bezpieczeństwo i standardy w odlewni
Praca z ciekłym mosiądzem wiąże się z ryzykiem ciężkich oparzeń, zapłonu materiałów oraz emisji szkodliwych produktów procesu. Szczególnej uwagi wymaga cynk, który w wysokiej temperaturze może tworzyć dymy i tlenki drażniące drogi oddechowe. Z tego powodu odlewanie powinno odbywać się w przystosowanej odlewni, z wydajną wentylacją miejscową, właściwymi środkami ochrony indywidualnej i procedurami BHP.
Odlewania mosiądzu nie należy traktować jako bezpiecznego zajęcia do wykonania w warunkach domowych. Temperatura ciekłego metalu, ryzyko wilgoci w formie oraz emisja oparów wymagają wyposażenia i organizacji pracy stosowanych w profesjonalnych zakładach.
Dokumentacja materiałowa powinna określać gatunek stopu i wymagania jakościowe, a realizacja powinna uwzględniać właściwe normy PN lub EN wskazane dla danego wyrobu. W przypadku elementów pracujących w instalacjach, maszynach lub armaturze wymagania materiałowe i kontrolne trzeba ustalić przed wykonaniem formy.
Najlepsza metoda odlewania wynika z połączenia trzech czynników: geometrii detalu, wymaganej jakości oraz liczby sztuk. Wosk tracony sprawdza się przy złożonych kształtach, formy piaskowe przy większych lub jednostkowych odlewach, a kokile przy powtarzalnej produkcji seryjnej. Niezależnie od technologii o jakości wyrobu decydują analiza dokumentacji, właściwy gatunek mosiądzu i kontrola całego procesu.