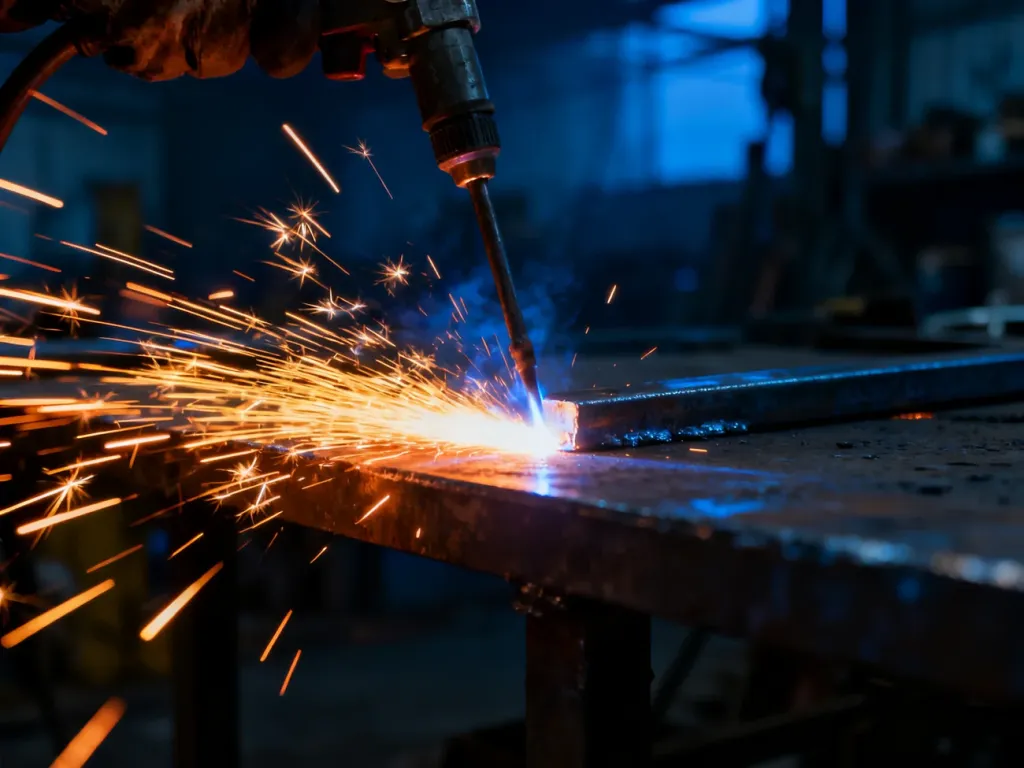
Spawanie to proces trwałego łączenia materiałów, przede wszystkim metali, przez ich miejscowe nagrzanie i stopienie. Po ostygnięciu stopionego obszaru powstaje spoina, która łączy oba elementy. W zależności od metody można użyć dodatkowego materiału, czyli spoiwa, albo połączyć same krawędzie łączonych części.
Na czym polega proces spawania?
Podczas spawania źródło ciepła doprowadza materiał do stanu ciekłego w miejscu łączenia. Najczęściej topią się zarówno krawędzie spawanych elementów, jak i materiał dodatkowy. Po zastygnięciu tworzą one wspólną strukturę zwaną spoiną.
Stopiony metal tworzy jeziorko spawalnicze. To właśnie w nim mieszają się nadtopione krawędzie materiału podstawowego i ewentualne spoiwo. Jeziorko przesuwa się wzdłuż przygotowanego połączenia, a za źródłem ciepła pozostaje zastygła spoina. Przy grubszych elementach krawędzie często przygotowuje się przez wykonanie rowka, na przykład w kształcie litery V.
Spoiwo może mieć postać drutu podawanego automatycznie lub półautomatycznie, a także elektrody otulonej prowadzonej ręcznie. Nie w każdej metodzie jest ono konieczne. W procesie TIG można stopić wyłącznie krawędzie łączonych materiałów, choć w wielu zastosowaniach spawacz również używa dodatkowego pręta lub drutu.
Jak powstaje ciepło i dlaczego potrzebna jest osłona?
W popularnych metodach łukowych źródłem energii jest łuk elektryczny. Powstaje on między elektrodą a spawanym elementem, gdy prąd przepływa przez szczelinę i tworzy skoncentrowane źródło ciepła. Temperatura łuku może sięgać do 10 000°C, dzięki czemu metal szybko topi się w niewielkim obszarze.
Ciekły metal reaguje jednak z tlenem, wilgocią i zanieczyszczeniami obecnymi w powietrzu. Może to prowadzić do porowatości, pogorszenia odporności na korozję i osłabienia połączenia. Dlatego jeziorko spawalnicze trzeba odizolować od atmosfery.
W tym celu stosuje się gaz osłonowy albo otulinę elektrody, która podczas topienia wytwarza gaz i żużel. Gazy obojętne, takie jak argon lub hel, nie reagują z ciekłym metalem. Gazy aktywne, między innymi dwutlenek węgla i tlen w odpowiednich mieszaninach, wpływają także na stabilność łuku i przebieg stapiania materiału. W metodzie MIG stosuje się osłonę gazów obojętnych, a w MAG – aktywnych.
Jakie są najpopularniejsze metody spawania?
Dobór metody zależy między innymi od rodzaju i grubości materiału, wymaganej jakości spoiny, szybkości pracy oraz warunków wykonywania połączenia. Trzy podstawowe technologie różnią się przede wszystkim rodzajem elektrody i sposobem ochrony jeziorka:
| Metoda | Elektroda | Gaz osłonowy | Główne cechy |
|---|---|---|---|
| MMA | Topliwa elektroda otulona | Gaz i żużel z otuliny | Prosty, mobilny sprzęt, przydatny także na zewnątrz |
| MIG/MAG | Topliwy drut podawany mechanicznie | MIG – obojętny, MAG – aktywny | Duża wydajność i ciągłe podawanie materiału dodatkowego |
| TIG | Nietopliwa elektroda wolframowa | Najczęściej gaz obojętny | Wysoka precyzja i estetyczna spoina, lecz wolniejsze tempo pracy |
MMA, czyli spawanie elektrodą otuloną, nie wymaga butli z gazem osłonowym. Otulina elektrody tworzy osłonę gazową i żużel, a sama elektroda stopniowo się skraca. Metoda jest wszechstronna i dobrze sprawdza się przy pracach montażowych, naprawczych oraz wykonywanych poza halą.
MIG/MAG wykorzystuje drut, który jednocześnie pełni funkcję elektrody i materiału dodatkowego. Drut jest automatycznie podawany przez uchwyt, a jeziorko chroni gaz doprowadzany z butli. MIG stosuje się z gazem obojętnym, zwykle argonem lub jego mieszaniną, natomiast MAG z gazem aktywnym. To rozwiązanie pozwala pracować szybko i wydajnie.
TIG korzysta z nietopliwej elektrody wolframowej oraz osłony gazu obojętnego, najczęściej argonu. Materiał dodatkowy, jeśli jest potrzebny, podaje się osobno. Metoda zapewnia dużą kontrolę nad jeziorkiem i wysoką jakość spoiny, dlatego stosuje się ją między innymi do stali nierdzewnej, aluminium oraz połączeń wymagających estetycznego wyglądu.
Jakie zagrożenia wiążą się ze spawaniem?
Spawanie wymaga przygotowanego stanowiska i środków ochrony indywidualnej. Łuk emituje intensywne światło oraz promieniowanie UV, a proces może powodować powstawanie dymów, iskier, odprysków i wysokiej temperatury. Najważniejsze zagrożenia oraz sposoby ograniczania ryzyka obejmują:
- Promieniowanie UV i jasne światło – oczy chroni przyłbica spawalnicza z właściwym filtrem, a skórę zakrywa odzież ochronna.
- Dymy spawalnicze – potrzebna jest sprawna wentylacja miejscowa lub inny system odprowadzania zanieczyszczeń.
- Iskry i odpryski metalu – należy stosować rękawice, obuwie i odzież odporną na działanie wysokiej temperatury.
- Ryzyko pożaru i poparzeń – z otoczenia usuwa się materiały łatwopalne, a stanowisko wyposaża w odpowiednie środki gaśnicze.
Wymagania dotyczące urządzeń i procesów spawalniczych opisują normy techniczne. Przykładem jest IEC 60974-1 odnosząca się do urządzeń spawalniczych. Przy konstrukcjach nośnych i pracach wymagających potwierdzonych kwalifikacji należy korzystać z usług osoby posiadającej właściwe uprawnienia.
Spawanie, zgrzewanie i lutowanie – czym się różnią?
W spawaniu topią się krawędzie łączonych materiałów, często razem ze spoiwem. Zgrzewanie polega na doprowadzeniu elementów do stanu plastycznego i połączeniu ich naciskiem, zwykle bez dodatku spoiwa. W lutowaniu topi się przede wszystkim spoiwo, którego temperatura topnienia jest niższa niż temperatura łączonych materiałów. To różnica, która pozwala odróżnić te trzy procesy mimo ich podobnego celu – uzyskania trwałego połączenia.