Lutowanie srebrem to lutowanie twarde, w którym spoiwo topi się powyżej 450°C. Stosuje się je wtedy, gdy połączenie ma być szczelne, odporne na drgania, zmiany temperatury i obciążenia mechaniczne. Nie należy mylić go z lutowaniem miękkim stopami cyny ze srebrem, takimi jak Sn-Ag lub Sn-Ag-Cu, używanymi głównie w elektronice.
Dlaczego stosuje się srebro?
Srebro jest składnikiem stopu lutowniczego, a nie materiałem, który musi dominować w jego składzie. Jego obecność poprawia zwilżalność, czyli zdolność ciekłego lutu do rozpływania się po powierzchni metalu i tworzenia z nią połączenia. Dzięki temu spoiwo może wniknąć w wąską, równomierną szczelinę między elementami.
Właśnie zjawisko kapilarności decyduje o jakości wielu połączeń wykonywanych lutami srebrnymi. Ciekły lut jest wciągany do szczeliny, ale tylko wtedy, gdy powierzchnie są czyste, prawidłowo spasowane i odpowiednio nagrzane. Srebro pomaga uzyskać płynność potrzebną do wypełnienia złącza, dlatego dobrze sprawdza się w rurach, cienkich elementach oraz połączeniach o złożonej geometrii.
Najważniejsze właściwości stopów zawierających srebro to:
- Lepsza zwilżalność – lut łatwiej rozpływa się po miedzi, stali, mosiądzu i innych przygotowanych powierzchniach.
- Wysoka płynność w szczelinie – spoiwo może wypełniać wąskie przestrzenie dzięki działaniu kapilarnemu.
- Odporność mechaniczna – spoina lepiej znosi drgania, naprężenia i okresowe zmiany obciążenia niż typowe połączenie miękkie.
- Przewodność cieplna i elektryczna – istotna przy elementach przewodzących prąd lub odprowadzających ciepło.
Wysoka zawartość srebra często zwiększa płynność i plastyczność spoiwa, ale zwykle podnosi też jego cenę. Dlatego dobiera się stop do temperatury pracy, rodzaju łączonych metali, wymaganej szczelności i obciążeń, a nie wyłącznie według zawartości srebra.
Lutowanie srebrem a inne luty twarde
Luty srebrne są jedną z grup spoiw do lutowania twardego. W instalacjach miedzianych konkurują między innymi ze stopami miedzi i fosforu. Luty miedziowo-fosforowe mogą być korzystne przy łączeniu miedzi z miedzią, ponieważ fosfor ogranicza potrzebę stosowania topnika. Nie są jednak uniwersalne, szczególnie przy łączeniu miedzi ze stalą nierdzewną lub innymi metalami.
| Rodzaj spoiwa |
Typowe cechy |
Kiedy rozważyć? |
| Lut srebrny |
Dobra zwilżalność, płynność i odporność mechaniczna |
Połączenia wymagające szczelności, odporności na drgania i łączenia różnych metali |
| Lut miedziowo-fosforowy |
Dobre działanie przy elementach miedzianych, często bez osobnego topnika |
Instalacje z miedzi, gdy warunki pracy i materiał złącza na to pozwalają |
| Lut niklowy |
Odporność na wysoką temperaturę i agresywne środowisko |
Połączenia specjalne, wymienniki ciepła i procesy wysokotemperaturowe |
Lutowanie miękkie pracuje poniżej 450°C i jest właściwe między innymi dla płytek elektronicznych, przewodów oraz połączeń o niewielkich obciążeniach mechanicznych. Sama obecność srebra w stopie Sn-Ag-Cu nie zmienia tej klasyfikacji. O zastosowaniu decyduje temperatura topnienia spoiwa, a nie nazwa dodatku stopowego.
Główne zastosowania lutowania srebrem
Zastosowania lutowania srebrem wynikają przede wszystkim z potrzeby uzyskania trwałej i szczelnej spoiny. Metoda jest szczególnie przydatna tam, gdzie złącze pracuje pod ciśnieniem, podlega drganiom albo doświadcza częstych zmian temperatury.
| Branża |
Zastosowanie |
Korzyść z użycia srebra |
| Chłodnictwo i klimatyzacja |
Łączenie rur miedzianych, elementów układów HVAC i przewodów czynnika chłodniczego |
Szczelność oraz odporność na ciśnienie, drgania i cykle temperaturowe |
| Motoryzacja i lotnictwo |
Przewody, układy chłodzenia i elementy narażone na obciążenia dynamiczne |
Trwałość zmęczeniowa i dobra tolerancja zmiennych warunków pracy |
| Produkcja narzędzi |
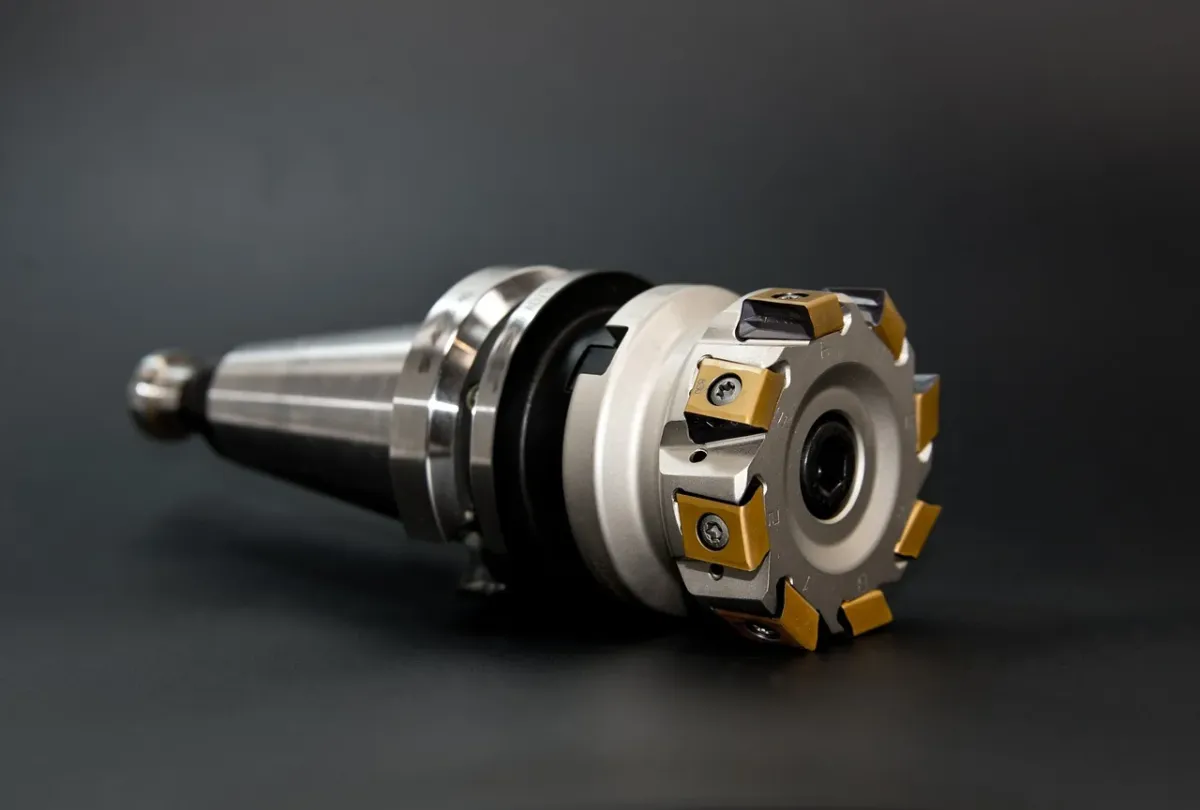
Osadzanie płytek z węglików spiekanych na stalowych korpusach frezów, wierteł i noży |
Możliwość uzyskania mocnego połączenia przy właściwej kontroli temperatury i szczeliny |
| Jubilerstwo |
Łączenie elementów ze złota, srebra i innych metali szlachetnych |
Trwałość spoiny oraz możliwość ograniczenia jej widoczności po obróbce |
W chłodnictwie i klimatyzacji szczególne znaczenie ma szczelność. Podczas lutowania rur miedzianych często stosuje się przepływ azotu o niskiej zawartości tlenu, aby ograniczyć utlenianie wewnętrznych powierzchni instalacji. Ma to znaczenie dla czystości układu i późniejszej pracy urządzeń.
Przy węglikach spiekanych, takich jak węglik wolframu, problemem może być słaba zwilżalność oraz różna rozszerzalność cieplna materiału narzędzia i stalowego podłoża. W takich połączeniach stosuje się odpowiednio dobrane stopy srebra, czasem z dodatkami poprawiającymi zwilżanie. Równomierne podgrzewanie i spokojne chłodzenie ograniczają ryzyko pęknięć.
Jak przebiega lutowanie srebrem?
Jakość złącza zależy bardziej od przygotowania i kontroli procesu niż od samego podgrzania lutu. Kolejność prac można ująć w pięciu etapach:
- Przygotowanie powierzchni – usuń tłuszcz, zabrudzenia, zgorzelinę i tlenki. Powierzchnie powinny być metalicznie czyste, a ich krawędzie pozbawione zadziorów.
- Pasowanie elementów – ustaw części współosiowo i zapewnij równomierną szczelinę kapilarną. Dla wielu lutów srebrnych stosuje się orientacyjnie zakres 0,02–0,08 mm, ale dokładna wartość zależy od stopu, materiału i temperatury pracy.
- Dobór topnika – użyj preparatu przeznaczonego do lutowania twardego i odpornego na temperaturę procesu. Topnik ogranicza wpływ tlenków oraz wspiera zwilżanie powierzchni.
- Równomierne nagrzewanie – ogrzewaj całe złącze, a nie tylko miejsce podawania spoiwa. Lut powinien stopić się od ciepła elementów i zostać wciągnięty w szczelinę.
- Kontrola połączenia – po ostygnięciu usuń pozostałości topnika, oceń ciągłość spoiny i wykonaj próbę szczelności albo inną kontrolę wymaganą dla danego zastosowania.
Notatka techniczna: zbyt duża szczelina osłabia działanie kapilarne i może pozostawić niewypełnione obszary. Zbyt mała utrudnia dopływ lutu, zwłaszcza gdy powierzchnie nie są idealnie równe. Liczy się nie tylko średni wymiar szczeliny, lecz także jego równomierność na całej długości złącza.
Źródłem ciepła może być palnik gazowy, piec z kontrolowaną atmosferą albo lutowanie indukcyjne. Indukcja pozwala skupić energię w obszarze złącza, skrócić czas nagrzewania i lepiej powtarzać cykl, co jest przydatne w produkcji seryjnej oraz przy elementach wrażliwych na przegrzanie.
Wykonywanie połączeń w instalacjach objętych wymaganiami kwalifikacyjnymi powinno odbywać się zgodnie z właściwymi procedurami i kompetencjami personelu. W tym kontekście stosuje się odniesienia do normy PN-EN ISO 13585. Instalacje gazowe wysokiego ciśnienia i urządzenia ciśnieniowe wymagają także uwzględnienia przepisów branżowych oraz odbioru przez uprawnione osoby.
Kiedy wybrać lutowanie srebrem?
Lutowanie srebrem jest uzasadnione, gdy połączenie ma być trwałe, szczelne i odporne na drgania, ciśnienie lub zmiany temperatury. Trzeba jednak zaakceptować wyższy koszt spoiwa oraz większe wymagania dotyczące przygotowania i nagrzewania elementów. Jeżeli złącze pracuje w łagodnych warunkach i nie wymaga dużej wytrzymałości, lutowanie miękkie lub lut miedziowo-fosforowy mogą wystarczyć.