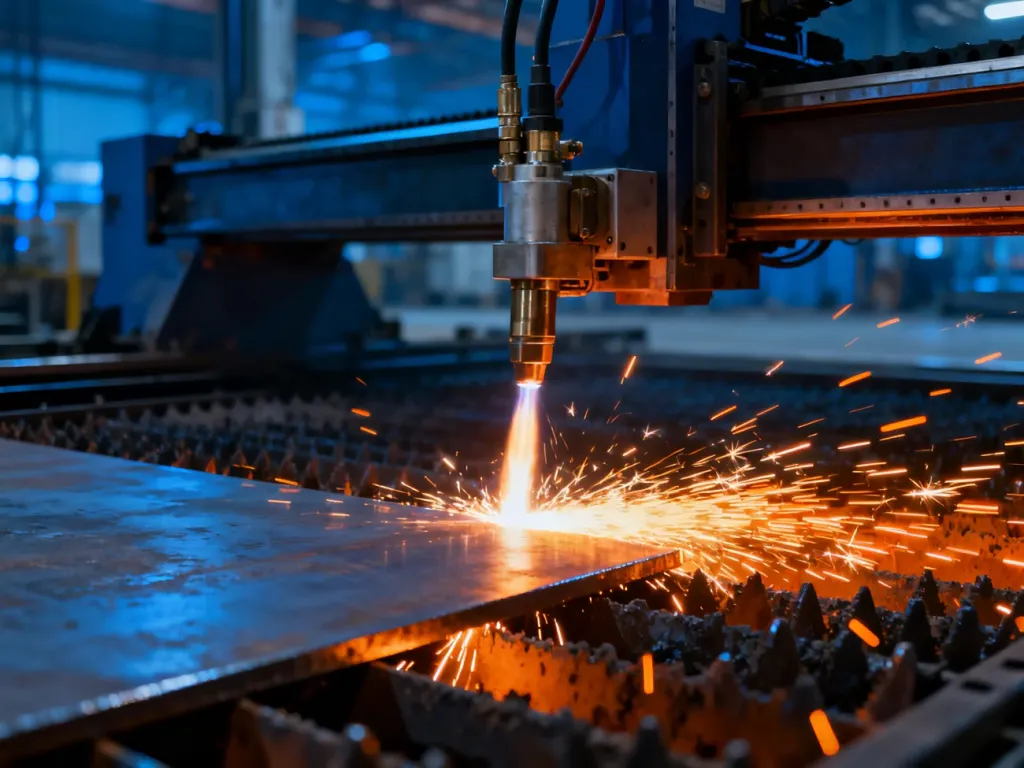
Cięcie plazmowe to termiczne rozdzielanie metali przewodzących prąd za pomocą silnie skoncentrowanego łuku elektrycznego. Sprężony gaz zostaje zjonizowany, tworzy strumień plazmy o bardzo wysokiej temperaturze, topi materiał, a następnie wydmuchuje go ze szczeliny cięcia. Metoda łączy dużą prędkość pracy z możliwością obróbki stali, aluminium, miedzi, mosiądzu i żeliwa. Jej ograniczenia dotyczą przede wszystkim hałasu, dymów, promieniowania UV oraz trudniejszego utrzymania idealnie prostopadłej krawędzi.
Czym jest plazma i jak powstaje łuk tnący?
Plazma jest zjonizowanym gazem, w którym występują swobodne elektrony, jony oraz cząstki obojętne. Dzięki obecności nośników ładunku przewodzi prąd elektryczny. W palniku do cięcia plazmowego przepływający gaz przechodzi przez łuk jarzący się między elektrodą nietopliwą a ciętym materiałem.
Łuk elektryczny przekazuje gazowi dużą ilość energii. Dochodzi wtedy do jonizacji, czyli oderwania części elektronów od atomów. Powstały strumień plazmy jest zawężany przez dyszę palnika. Jej chłodzone ścianki skupiają kolumnę łuku, zwiększając gęstość energii i prędkość przepływu.
W jądrze łuku temperatura może osiągać około 10 000–30 000 K. Materiał w szczelinie zostaje szybko stopiony, a silny strumień gazu usuwa ciekły metal. Dzięki temu proces nie wymaga podgrzewania całego arkusza, jak ma to miejsce w niektórych metodach tlenowo-gazowych.
Gazem plazmotwórczym często jest sprężone powietrze. W urządzeniach przemysłowych stosuje się także azot, argon, wodór, dwutlenek węgla oraz mieszanki, między innymi argonu z wodorem lub helem. Dobór gazu wpływa na stabilność łuku, prędkość cięcia, zużycie elementów palnika i wygląd krawędzi.
Jak przebiega cięcie plazmowe?
Proces można przedstawić jako następującą sekwencję:
- Zajarzenie łuku pilotującego – układ inicjuje wyładowanie wewnątrz palnika, zanim łuk zetknie się z materiałem.
- Przeniesienie łuku na przedmiot – po zbliżeniu palnika do przewodzącego metalu łuk przechodzi na cięty element.
- Jonizacja gazu – sprężony gaz przepływa przez łuk, zostaje zjonizowany i przyspieszony w dyszy.
- Topienie i wyrzucanie metalu – energia cieplna topi materiał, a strumień plazmy usuwa ciekły metal ze szczeliny.
- Przesuw palnika – utrzymanie właściwej prędkości, wysokości i kierunku prowadzenia pozwala zachować założoną jakość krawędzi.
Zalety i ograniczenia cięcia plazmą
Technologia jest użyteczna zarówno w pracach warsztatowych, jak i na stołach CNC. Pozwala ciąć cienkie blachy oraz grubsze elementy, a podawany zakres zastosowań urządzeń obejmuje około 0,5–160 mm. Rzeczywista grubość cięcia zależy jednak od prądu, gazu, konstrukcji palnika, prędkości posuwu i tego, czy wymagana jest krawędź jakościowa, czy tylko rozdzielenie materiału.
Najważniejsze korzyści wynikają z koncentracji energii i dużej prędkości strumienia:
- Szybka praca – cięcie i przebijanie mogą być znacznie szybsze niż w technologii tlenowo-gazowej.
- Szeroki wybór materiałów – proces nadaje się do stali węglowych i stopowych, stali nierdzewnej, aluminium, miedzi, mosiądzu oraz żeliwa.
- Tolerancja na stan powierzchni – plazma zwykle radzi sobie z materiałem zardzewiałym, zabrudzonym lub pomalowanym, choć powłoki mogą wpływać na dymienie i stabilność procesu.
- Mała strefa oddziaływania cieplnego – szybkie, skoncentrowane nagrzewanie ogranicza rozprzestrzenianie ciepła w arkuszu.
- Łatwa automatyzacja – palnik można zastosować na stole CNC, także przy cięciu blach, rur, siatek i kształtowników.
Nie jest to metoda pozbawiona kosztów i ograniczeń. Przed rozpoczęciem pracy trzeba zapewnić odciąg lub skuteczną wentylację, ochronę wzroku i skóry oraz ograniczenie dostępu osób postronnych. Należy uwzględnić następujące problemy:
- hałas generowany przez łuk i strumień gazu, który można ograniczyć między innymi przez cięcie pod wodą,
- intensywne promieniowanie UV oraz światło łuku,
- dym i gazy powstające podczas topienia metalu oraz powłok ochronnych,
- zmiany w strefie wpływu ciepła, szczególnie przy nieprawidłowych parametrach,
- trudniejsze utrzymanie idealnej prostopadłości krawędzi niż w części zastosowań laserowych.
Przecinarki plazmowe mogą także służyć do żłobienia. Palnik prowadzi się wtedy pod ostrym kątem, aby stopiony metal był wydmuchiwany z powierzchni bez pełnego przecięcia elementu. Funkcja ta przydaje się przy usuwaniu materiału, przygotowaniu rowków i naprawach powierzchni.
Cięcie plazmowe czy laserowe?
Plazma i laser światłowodowy nie są zamiennikami w każdym zadaniu. Laser zwykle oferuje bardzo wąską szczelinę, wysoką precyzję i dobry wygląd krawędzi przy cienkich blachach. Plazma często zyskuje przewagę przy większych grubościach, mniej wymagającym stanie powierzchni i ograniczonym budżecie inwestycyjnym.
| Parametr | Cięcie plazmowe | Cięcie laserowe |
|---|---|---|
| Koszt inwestycji | Zwykle niższy, szczególnie w przypadku urządzeń warsztatowych i stołów o mniejszej skali. | Zwykle wyższy z powodu źródła laserowego, głowicy, optyki i wymagań instalacyjnych. |
| Jakość krawędzi | Dobra, ale przy niektórych grubościach może wystąpić ukosowanie i większa chropowatość. | Bardzo wysoka przy cienkich materiałach i prawidłowo dobranych parametrach. |
| Grubość materiału | Szczególnie korzystna przy blachach średnich i grubych, zależnie od mocy urządzenia. | Najczęściej bardzo wydajny przy cienkich i średnich blachach, a przy dużych grubościach wymagania szybko rosną. |
| Koszty eksploatacji | Obejmują gaz, energię, elektrody, dysze i konserwację palnika. | Obejmują energię, gaz procesowy, optykę, głowicę i bardziej specjalistyczny serwis. |
| Stan materiału | Relatywnie dobrze toleruje rdzę, farbę i zabrudzenia. | Zanieczyszczenia i powłoki mogą pogarszać stabilność oraz wymagać przygotowania powierzchni. |
Przy grubszych metalach plazma często tnie szybciej niż laser, a koszt cięcia jednego metra może być niższy. Wynika to z mniejszego kosztu początkowego, prostszej konstrukcji i niższych wymagań serwisowych. Nie oznacza to jednak, że zawsze jest tańsza. Przy cienkich detalach, małych otworach i wymagających konturach laser może ograniczyć obróbkę dodatkową, a tym samym skrócić cały cykl produkcyjny.
Decyzję należy oprzeć na grubości i rodzaju materiału, wymaganej tolerancji, liczbie detali, stanie powierzchni oraz pełnym koszcie posiadania. Sam koszt zakupu źródła nie pokazuje wydatków na gaz, energię, części eksploatacyjne, serwis i przestoje.
Gazy plazmowe i ich zastosowanie
Gaz wpływa na przebieg procesu, temperaturę łuku, szybkość cięcia i charakter krawędzi. Najczęściej spotykane rozwiązania można zestawić następująco:
| Gaz | Zastosowanie | Charakterystyka |
|---|---|---|
| Powietrze | Prace warsztatowe, stal konstrukcyjna, cięcie ogólne | Łatwo dostępne i ekonomiczne, ale może zwiększać utlenianie krawędzi. |
| Azot | Stal nierdzewna, aluminium i zastosowania wymagające stabilnego łuku | Ogranicza udział tlenu w procesie i może poprawiać wygląd krawędzi. |
| Argon | Wybrane procesy przemysłowe i układy dużej mocy | Ciężki gaz szlachetny, stosowany tam, gdzie wymagana jest stabilność plazmy. |
| Wodór | Mieszanki do stali nierdzewnej i aluminium | Zwiększa energię cieplną mieszaniny, lecz wymaga instalacji dopasowanej do gazu. |
| Mieszanka argon–wodór | Grubsze stale nierdzewne i aluminium | Łączy stabilność argonu z wysoką energią cieplną wodoru. |
Co wpływa na jakość cięcia?
Cięcie jakościowe a rozdzielające
Cięcie jakościowe oznacza pracę przy tak dobranych parametrach, aby uzyskać możliwie gładką i zbliżoną do prostopadłej krawędź. Liczy się nie tylko przecięcie materiału, lecz także ograniczenie ukosowania, żużla i chropowatości. Maksymalna grubość cięcia jakościowego jest zawsze zależna od konkretnego urządzenia i warunków pracy.
Cięcie rozdzielające ma inny cel. Urządzenie ma fizycznie przeciąć materiał na wylot, nawet jeśli krawędź będzie bardziej ukosowana, nierówna lub pokryta żużlem i będzie wymagała szlifowania. Parametr ten nie powinien być utożsamiany z grubością, przy której można uzyskać detal gotowy do dalszego montażu.
Podana przez producenta maksymalna grubość rozdzielająca nie jest informacją o jakości krawędzi. Przy wyborze technologii trzeba sprawdzić osobno grubość cięcia jakościowego i rozdzielającego.
ISO 9013 a ocena krawędzi
Norma ISO 9013 klasyfikuje jakość cięcia termicznego, w tym odchylenie krawędzi od prostopadłości. Klasy kątowości obejmują zakres od 1, oznaczającego mniejsze odchylenie, do 5, oznaczającego większe odchylenie. Norma nie wskazuje, że każda przecinarka plazmowa osiąga jedną, stałą klasę. Wynik zależy od materiału, grubości, gazu, dyszy, prądu, prędkości posuwu i stanu elementów eksploatacyjnych.
Dlatego deklarowaną klasę jakości należy traktować jako wynik określonego procesu, a nie wyłącznie cechę samego źródła. Przy produkcji seryjnej potrzebne są próby na rzeczywistym materiale oraz kontrola wymiarów i geometrii krawędzi.
HF i Blow Back – różne sposoby zajarzania
System HF, czyli High Frequency, wykorzystuje impuls wysokiej częstotliwości do zainicjowania łuku. Rozwiązanie jest często spotykane w urządzeniach do prac ręcznych, ale może generować zakłócenia elektromagnetyczne. W pobliżu sterowników, komputerów i instalacji CNC wymaga właściwego uziemienia, prowadzenia przewodów oraz zachowania kompatybilności elektromagnetycznej.
Blow Back jest pneumatycznym sposobem zajarzania, w którym elementy wewnątrz palnika wykorzystują przepływ gazu do rozpoczęcia łuku bez impulsu wysokiej częstotliwości. Ogranicza to ryzyko zakłóceń w elektronice sterującej. W wielu konstrukcjach zmniejsza również obciążenie układu zajarzania, ale nie oznacza automatycznie braku zużycia dyszy i elektrody. Ich trwałość nadal zależy od parametrów, jakości gazu, wysokości palnika i sposobu prowadzenia.
Dlaczego cięcie plazmowe pozostaje popularne?
Metoda dobrze łączy szybkość, wszechstronność materiałową i koszt urządzenia z możliwością automatyzacji. W warsztacie sprawdza się wtedy, gdy potrzebne jest szybkie rozdzielanie stali lub metali nieżelaznych, a najwyższa dokładność lasera nie jest konieczna. W produkcji decyzję należy oprzeć na pełnym koszcie procesu i wymaganej klasie krawędzi, nie na samej maksymalnej grubości podawanej dla przecinarki.