Cięcie laserem jest opłacalne wtedy, gdy liczą się precyzja, powtarzalność i złożona geometria detalu. Nie będzie jednak najlepszym wyborem dla każdej grubości ani każdego materiału. Decyzja wymaga zestawienia kosztu maszyny i obsługi z jakością krawędzi, stratami materiału oraz wpływem ciepła na element.
Na czym polega cięcie laserowe?
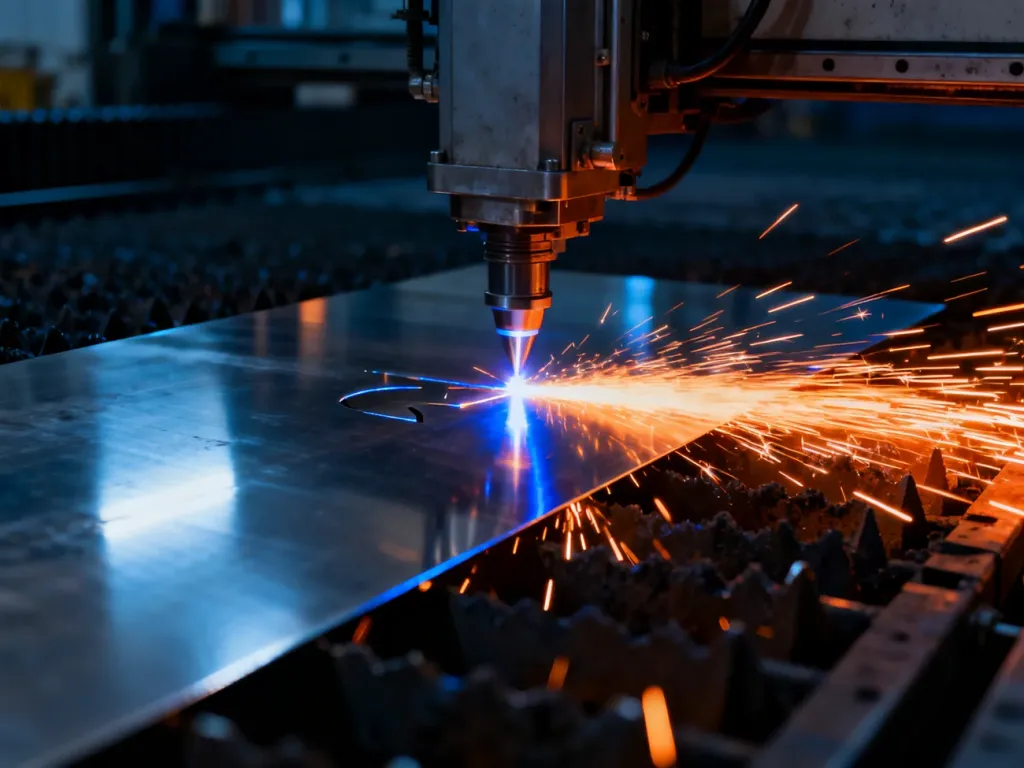
Cięcie laserowe to bezkontaktowy proces termiczny. Skoncentrowana wiązka nagrzewa materiał do temperatury topnienia, odparowania albo spalania, a gaz wspomagający usuwa stopiony materiał ze szczeliny. Ruchem głowicy steruje układ CNC na podstawie pliku projektowego, najczęściej przygotowanego w formacie DXF lub DWG.
Wybór parametrów zależy od rodzaju materiału, jego grubości, mocy źródła, średnicy ogniska i zastosowanego gazu. Tlen może przyspieszać cięcie stali węglowej dzięki reakcji egzotermicznej, natomiast azot ogranicza utlenianie krawędzi stali nierdzewnej i aluminium.
W przypadku metali najczęściej stosuje się laser światłowodowy. Jego długość fali wynosi około 1,06 µm, dlatego skuteczniej niż laser CO₂ współpracuje z materiałami refleksyjnymi, takimi jak miedź, mosiądz czy aluminium. Laser CO₂, pracujący przy długości fali około 10,6 µm, pozostaje bardziej uniwersalny w obróbce niektórych materiałów niemetalowych, ale wymaga układu luster i zwykle większej obsługi serwisowej.
Zalety cięcia laserem w produkcji
Największą przewagę tej technologii widać przy detalach o złożonym kształcie, krótkich seriach oraz produkcji, w której każdy element musi zachować te same wymiary. Bezkontaktowa obróbka ogranicza oddziaływanie mechaniczne na arkusz, ale nie eliminuje całkowicie wpływu temperatury.
Do najważniejszych korzyści należą:
- Wysoka precyzja i powtarzalność – program CNC pozwala odtwarzać tę samą geometrię w kolejnych partiach, a typowa dokładność procesu mieści się często w zakresie około ±0,1–0,3 mm, zależnie od materiału, maszyny i parametrów.
- Brak sił mechanicznych – głowica nie naciska na blachę, dlatego ryzyko odkształceń wynikających z kontaktu narzędzia z materiałem jest mniejsze.
- Możliwość wycinania skomplikowanych kształtów 2D – wąska szczelina cięcia ułatwia wykonywanie małych otworów, łuków i nieregularnych konturów bez przygotowywania osobnych wykrojników.
- Dobre wykorzystanie arkusza – nesting, czyli komputerowe rozmieszczenie detali, pozwala ograniczyć szerokość mostków i ilość odpadu.
- Krótki czas obróbki cienkich i średnich blach – szczególnie w przypadku stali, aluminium i stali nierdzewnej obrabianych laserem światłowodowym.
- Mała liczba elementów zużywalnych – nie ma ostrza ani matrycy, które trzeba regularnie ostrzyć lub wymieniać, choć nadal zużywają się dysze, soczewki ochronne i inne części eksploatacyjne.
Przy dobrze dobranych parametrach krawędź może być gładka i pozbawiona dużych zadziorów, więc część często nie wymaga szlifowania przed montażem. Nie należy jednak traktować tego jako gwarancji. Wynik zależy także od gatunku materiału, stanu powierzchni, rodzaju gazu i stabilności procesu.
Wady i ograniczenia – HAZ, koszt oraz materiał
Strefa wpływu ciepła
Strefa wpływu ciepła, czyli HAZ to obszar przy krawędzi, w którym temperatura zmieniła lokalne właściwości materiału. Jest znacznie węższa niż w wielu innych metodach cięcia termicznego, ale nie znika całkowicie.
W HAZ mogą wystąpić odbarwienia, utlenienie, naprężenia, zmiana twardości albo mikropęknięcia. Ma to znaczenie przy elementach pracujących pod obciążeniem dynamicznym, częściach spawanych bezpośrednio przy krawędzi oraz materiałach o podwyższonej zawartości węgla. Przy takich zastosowaniach trzeba ocenić krawędź na detalu, a nie opierać się wyłącznie na parametrach katalogowych.
Na jakość wpływają także rdza, olej, nierówna powłoka i cynk. Blacha ocynkowana może być cięta, lecz powłoka tworzy podczas obróbki opary tlenku cynku, dlatego potrzebna jest sprawna wentylacja i filtracja.
Koszty i wymagania organizacyjne
Zakup wycinarki to nie jedyny wydatek. Trzeba uwzględnić źródło lasera, chłodzenie, instalację gazową, odciąg, zabezpieczenia, oprogramowanie, części eksploatacyjne i serwis. Wysokie koszty stałe są łatwiejsze do uzasadnienia przy powtarzalnej produkcji, dużej liczbie detali lub wymagających tolerancjach. Przy pojedynczych, grubych elementach zlecenie plazmy albo waterjetu może być tańsze.
Maszyna wymaga operatora, który potrafi dobrać moc, prędkość, ognisko, dyszę i gaz do konkretnego materiału. Błędne ustawienia mogą zwiększyć HAZ, pozostawić żużel, pogorszyć prostopadłość krawędzi albo doprowadzić do kolizji głowicy.
Materiały, których nie wolno ciąć
Nie wolno ciąć laserem PVC, PTFE ani materiałów zawierających chlor lub inne halogeny. Pod wpływem temperatury mogą powstawać chlorowodór, potencjalnie fosgen i inne toksyczne produkty rozkładu. Opary zagrażają drogom oddechowym i oczom, a także powodują korozję optyki, prowadnic oraz podzespołów maszyny. Zakaz dotyczy również materiałów o niepewnym składzie, jeśli dostawca nie potwierdzi ich bezpieczeństwa.
Do grupy materiałów, których nie należy wkładać do wycinarki bez jednoznacznej oceny technologicznej, należą także:
- PVC, winyl i sztuczna skóra na bazie polichlorku winylu.
- PTFE, znany również jako teflon.
- Niektóre pianki, tworzywa ABS i poliwęglan.
- Kompozyty z żywicą, włóknem szklanym lub włóknem węglowym.
- Materiały łatwopalne, wybuchowe oraz elementy o nieznanym składzie.
Miedź, mosiądz i polerowane aluminium nie są automatycznie zakazane, ale wymagają odpowiedniej maszyny, ochrony przed odbiciem wstecznym i sprawdzonych parametrów. Laser światłowodowy radzi sobie z nimi lepiej niż CO₂, jednak odbita wiązka nadal może uszkodzić głowicę.
Laser, plazma czy waterjet?
Laser nie przegrywa z alternatywami jakością, lecz zakresem zastosowań i kosztem przy określonych detalach. Poniższe wartości mają charakter orientacyjny, ponieważ rzeczywisty wynik zależy od mocy urządzenia, gatunku materiału, geometrii oraz wymaganej klasy jakości według ISO 9013.
| Technologia | Typowy zakres grubości | Precyzja i krawędź | Koszt i zastosowanie |
|---|---|---|---|
| Cięcie laserowe | Cienkie i średnie blachy, często do około 25 mm, a w wybranych konfiguracjach do około 30–32 mm | Najwyższa precyzja z porównywanych metod, wąska szczelina i mała HAZ | Wysoki koszt maszyny, opłacalne przy precyzyjnych geometriach i seriach |
| Cięcie plazmowe | Zwykle około 6–50 mm dla metali przewodzących, zależnie od urządzenia | Większa HAZ, żużel i fazowanie, niższa dokładność niż przy laserze | Niższy próg inwestycyjny, korzystne przy grubych blachach i wymaganiach konstrukcyjnych |
| Cięcie waterjet | Szeroki zakres, także materiały bardzo grube i trudne termicznie | Brak HAZ, dobra jakość w materiałach wrażliwych na temperaturę | Wyższy koszt jednostkowy i wolniejsze cięcie, ale duża uniwersalność materiałowa |
Plazma jest rozsądna, gdy ważniejsza od bardzo wąskiej szczeliny jest możliwość szybkiego rozdzielania grubej stali, aluminium lub innych metali przewodzących. Waterjet sprawdza się przy kompozytach, kamieniu, szkle, ceramice i elementach, w których jakakolwiek zmiana struktury cieplnej jest niedopuszczalna.
Laser zwykle zachowuje przewagę przy cienkich i średnich arkuszach, małych otworach, skomplikowanych konturach oraz seriach wymagających powtarzalności. Przy stali konstrukcyjnej o dużej grubości cięcie tlenowe może być jeszcze korzystniejsze niż plazma lub laser.
Jak przygotować zlecenie cięcia laserem?
Przed zamówieniem usługi nie wystarczy podać wymiaru arkusza. Wycena i dobór technologii będą wiarygodne dopiero wtedy, gdy wykonawca zna materiał, tolerancje oraz sposób użycia części. Proces przygotowania może wyglądać tak:
- Określ gatunek materiału, jego grubość, stan powierzchni i rodzaj powłoki.
- Przekaż plik DXF lub DWG z geometrią w skali 1:1, bez zbędnych linii, nakładających się konturów i otwartych profili.
- Opisz tolerancje, wymagania dotyczące chropowatości, utlenienia krawędzi i dopuszczalnej HAZ.
- Zamów próbę na rzeczywistym materiale, zwłaszcza gdy detal będzie spawany, gięty albo obciążany dynamicznie.
- Zweryfikuj krawędź, wymiary, prostopadłość i powtarzalność przed rozpoczęciem serii.
Przed wysłaniem zapytania sprawdź jeszcze następujące informacje:
- Gatunek i grubość materiału są jednoznacznie określone.
- Plik DXF lub DWG zawiera zamknięte kontury i prawidłową skalę.
- Wskazano liczbę sztuk oraz przewidywaną wielkość serii.
- Opisano wymagania wobec krawędzi, HAZ i dalszej obróbki.
- Potwierdzono, że materiał nie zawiera PVC, PTFE ani nieznanych dodatków.
Czy cięcie laserem jest inwestycją, czy zbędnym wydatkiem?
Laser jest inwestycją, gdy produkcja wymaga powtarzalnych detali, złożonych kształtów, małej ilości odpadu i ograniczenia obróbki wykańczającej. Wysoki koszt urządzenia można wtedy rozłożyć na wiele elementów, a stabilność procesu ogranicza liczbę poprawek.
Lepszą alternatywą będzie plazma, tlen albo waterjet, gdy materiał jest bardzo gruby, wrażliwy na ciepło, refleksyjny lub niebezpieczny w obróbce laserowej. Przy wątpliwym składzie tworzywa należy zrezygnować z próby cięcia i uzyskać dokumentację materiałową lub opinię specjalisty BHP.
Artykuł nie zastępuje instrukcji producenta maszyny, oceny ryzyka zawodowego ani procedur BHP obowiązujących na stanowisku pracy.