Odlewanie kokilowe pod ciśnieniem to odmiana odlewania niskociśnieniowego, w której ciekły metal trafia do trwałej formy metalowej, czyli kokili, dzięki kontrolowanemu nadciśnieniu gazu. Ciśnienie nie tylko ułatwia wypełnienie formy, ale także wspiera dosycanie metalu podczas krzepnięcia, ograniczając mikroporowatość i poprawiając szczelność odlewu.
Czym jest odlewanie kokilowe pod ciśnieniem?
Kokila jest formą wielokrotnego użytku wykonaną najczęściej ze staliwa lub żeliwa stopowego. W przeciwieństwie do formy piaskowej nie niszczy się po wykonaniu jednego odlewu. Jej metalowe ścianki szybko odbierają ciepło od ciekłego stopu, dlatego uzyskany materiał może mieć drobniejszą strukturę, lepszą jakość powierzchni i większą powtarzalność wymiarową.
W klasycznym odlewaniu kokilowym grawitacyjnym metal wpływa do formy pod działaniem własnego ciężaru. W wersji niskociśnieniowej ciekły stop znajduje się w tyglu lub piecu połączonym z kokilą, a nad jego powierzchnią wytwarza się kontrolowane nadciśnienie gazu. Wymusza ono przepływ metalu do formy i pozwala utrzymywać nacisk także wtedy, gdy odlew zaczyna krzepnąć.
Ma to znaczenie przy powstawaniu mikroporowatości. Podczas krzepnięcia metal zmniejsza objętość, a jeśli nie zostanie odpowiednio dosycony, w jego wnętrzu mogą powstać drobne pustki. Utrzymane ciśnienie wspiera dopływ ciekłego metalu do stref kurczących się podczas krzepnięcia. Nie oznacza to jednak, że każda geometria całkowicie eliminuje pory. Wynik zależy także od kierunku krzepnięcia, grubości ścianek, układu wlewowego, rdzeni i parametrów chłodzenia.
Jak przebiega proces niskociśnieniowy?
Proces łączy kontrolowane napełnianie kokili z odprowadzaniem ciepła przez metalową formę. Typowy przebieg można przedstawić w kilku etapach:
- Przygotowuje się kokilę, układ wlewowy oraz ewentualne rdzenie. Forma może zostać podgrzana, pokryta powłoką ochronną i ustawiona zgodnie z wymaganym kierunkiem krzepnięcia.
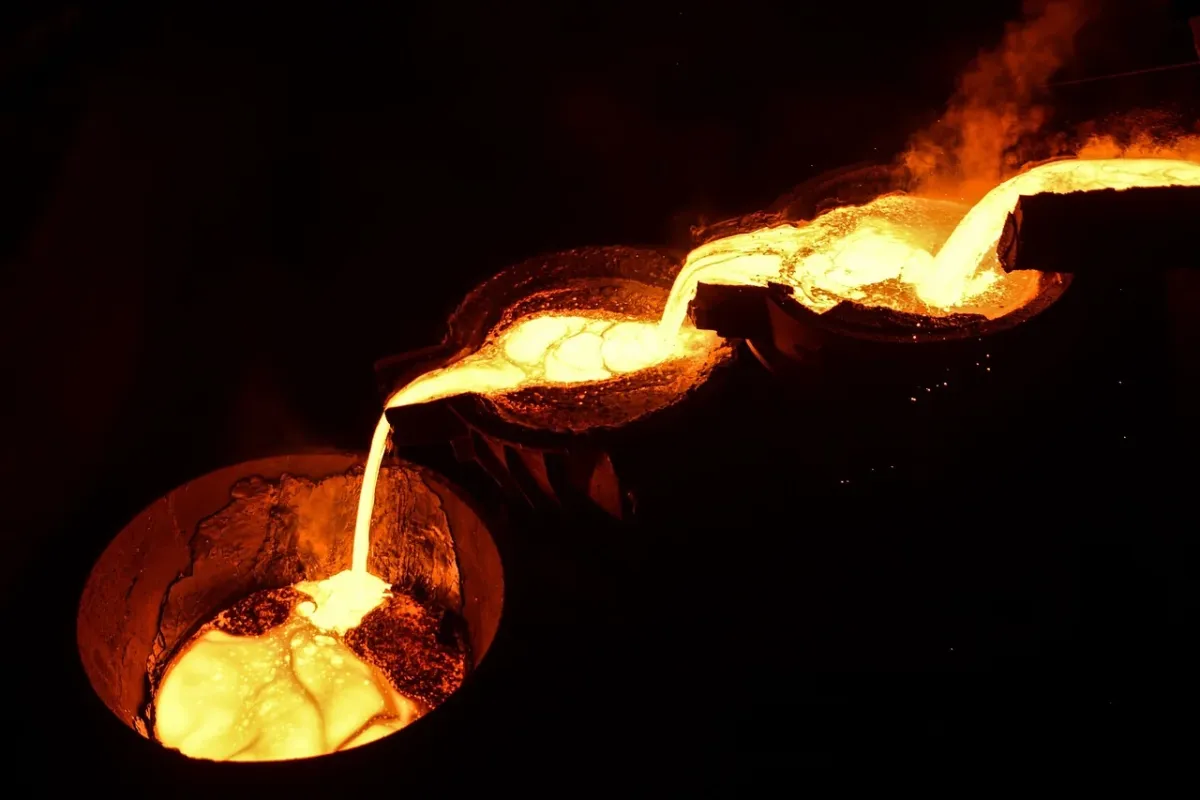
- Do zbiornika z ciekłym metalem doprowadza się gaz pod ciśnieniem. Nadciśnienie wypycha stop przez rurę wznośną i kanały wlewowe do wnęki formy.
- Po wypełnieniu kokili ciśnienie utrzymuje się przez część procesu krzepnięcia. Dzięki temu metal może uzupełniać ubytki objętości powstające podczas przechodzenia ze stanu ciekłego w stały.
- Metalowa forma odbiera ciepło, co przyspiesza i porządkuje krzepnięcie. Właściwe chłodzenie pomaga uzyskać wymaganą strukturę, ale jego parametry muszą być dopasowane do stopu i geometrii odlewu.
- Po zakończeniu krzepnięcia ciśnienie jest redukowane, kokila zostaje otwarta, a odlew wyjęty i poddany dalszym operacjom, takim jak usunięcie układu wlewowego, obróbka mechaniczna lub kontrola szczelności.
W tym procesie ciśnienie pełni więc dwie funkcje. Umożliwia spokojne, kontrolowane napełnienie formy, a następnie wspiera dosycanie odlewu w czasie krzepnięcia. To odróżnia metodę od zwykłego wlewania grawitacyjnego, w którym metal nie jest wtłaczany do formy dodatkowym nadciśnieniem.
Odlewanie grawitacyjne, niskociśnieniowe i wysokociśnieniowe – czym się różnią?
Najczęstszy błąd terminologiczny polega na traktowaniu odlewania niskociśnieniowego i wysokociśnieniowego jako tej samej technologii. Obie metody wykorzystują ciśnienie, ale różnią się sposobem podawania metalu, skalą nacisku, budową maszyny i typowymi zastosowaniami.
| Metoda |
Gęstość i jakość odlewu |
Precyzja wymiarowa |
Koszt oprzyrządowania |
Typowe zastosowanie |
| Grawitacyjne |
Dobra, zależna od geometrii i przebiegu krzepnięcia |
Średnia do dobrej |
Zwykle niższy niż w metodach ciśnieniowych |
Odlewy z kokili o nieskomplikowanej geometrii, także małe i średnie serie |
| Niskociśnieniowe |
Wysoka gęstość i ograniczona mikroporowatość przy właściwie dobranym procesie |
Dobra |
Wyższy, zależny od konstrukcji kokili i wyposażenia |
Odlewy szczelne, części motoryzacyjne, elementy pomp i układów hydraulicznych |
| Wysokociśnieniowe |
Wysoka powtarzalność, lecz możliwe są wady związane z uwięzionym powietrzem i szybkim wtryskiem |
Bardzo dobra, także przy złożonych kształtach |
Zwykle wysoki, ze względu na maszynę i formę ciśnieniową |
Wielkoseryjne, cienkościenne i złożone elementy z metali nieżelaznych |
Odlewanie wysokociśnieniowe, nazywane także odlewaniem ciśnieniowym w ścisłym znaczeniu, polega na szybkim wtrysku metalu do zamkniętej formy przy bardzo dużym ciśnieniu. Odlewanie niskociśnieniowe przebiega spokojniej, zwykle z wykorzystaniem ciśnienia gazu działającego na powierzchnię ciekłego metalu w piecu lub tyglu. Nie należy używać tych nazw zamiennie.
Zalety i ograniczenia odlewania kokilowego pod ciśnieniem
Metoda jest przydatna wtedy, gdy sama forma trwała nie wystarcza do uzyskania wymaganej szczelności lub gęstości odlewu. Jej najważniejsze zalety to:
- Lepsza gęstość odlewu – utrzymywane ciśnienie ogranicza ubytki związane ze skurczem podczas krzepnięcia.
- Wysoka szczelność – dlatego proces stosuje się do części pracujących z cieczami lub pod ciśnieniem roboczym.
- Powtarzalność wymiarów – metalowa kokila stabilizuje geometrię kolejnych odlewów.
- Lepsza jakość powierzchni i drobniejsza struktura – szybkie odprowadzanie ciepła sprzyja uzyskaniu korzystnych właściwości materiału.
- Możliwość wielokrotnego użycia formy – po przygotowaniu oprzyrządowania można realizować kolejne partie odlewów.
Technologia ma też ograniczenia, które trzeba ocenić przed wykonaniem kokili:
- Koszt oprzyrządowania zależy od geometrii, materiału formy, rdzeni, sposobu chłodzenia i planowanej liczby powtórzeń.
- Złożoność części może ograniczać możliwość otwarcia formy i wyjęcia odlewu.
- Bardzo cienkie ścianki oraz długie drogi przepływu mogą utrudniać pełne wypełnienie formy i uzyskanie wymaganej struktury.
- Zmiana geometrii odlewu często wymaga przebudowy kokili albo wykonania nowego oprzyrządowania.
- Ciśnienie nie usuwa automatycznie wszystkich wad, ponieważ rezultat zależy także od projektu formy, odpowietrzania i kierunku krzepnięcia.
Przed podjęciem decyzji analizuje się więc rysunek lub model 3D, rodzaj stopu, grubości ścianek, wymagania dotyczące szczelności, liczbę sztuk oraz plan kolejnych partii. Sama nazwa metody nie pozwala określić uniwersalnego kosztu ani gwarantowanej dokładności.
Gdzie stosuje się tę metodę?
Odlewanie kokilowe pod ciśnieniem wykorzystuje się przede wszystkim do części, w których liczy się gęstość, szczelność i stabilność wymiarowa. Dotyczy to zarówno elementów motoryzacyjnych, jak i podzespołów hydraulicznych oraz pneumatycznych.
- Tłoki i głowice cylindrów silników.
- Korpusy pomp oraz części układów hydraulicznych.
- Korpusy cylindrów hamulcowych i inne elementy motoryzacyjne.
- Koła i inne części wymagające powtarzalnej geometrii.
- Elementy armatury, hydrauliki i pneumatyki narażone na kontakt z cieczą lub ciśnieniem.
W przypadku części wodoszczelnych sama technologia odlewania może być uzupełniona kontrolą szczelności, obróbką mechaniczną albo impregnacją. Dobór takiego etapu zależy od wymagań konkretnego odlewu, rodzaju stopu i dopuszczalnego poziomu nieszczelności.
Najkrócej mówiąc, odlewanie kokilowe pod ciśnieniem jest odmianą odlewania niskociśnieniowego, w której trwała forma metalowa współpracuje z kontrolowanym nadciśnieniem. Wybiera się je wtedy, gdy potrzebna jest lepsza gęstość i szczelność niż w odlewaniu grawitacyjnym, ale proces nie wymaga charakterystycznego dla odlewania wysokociśnieniowego szybkiego wtrysku do formy ciśnieniowej.