Odlewanie metodą wytapianych modeli, nazywane także metodą traconego wosku, polega na wykonaniu jednorazowego modelu z materiału łatwo topliwego, otoczeniu go skorupą ceramiczną, a następnie usunięciu modelu i zastąpieniu go ciekłym metalem. Technologia pozwala uzyskiwać odlewy o skomplikowanej geometrii, wysokiej dokładności wymiarowej i dobrej jakości powierzchni.
Na czym polega metoda traconego wosku?
Pierwszym wzorcem przyszłego odlewu jest model woskowy. Po wykonaniu modelu buduje się wokół niego wielowarstwową formę ceramiczną. Wosk zostaje następnie usunięty, zwykle przy użyciu pary wodnej w autoklawie, a powstałą pustą przestrzeń wypełnia się ciekłym stopem.
Model jest tracony podczas procesu, dlatego każdy odlew wymaga nowego modelu. Ta cecha zwiększa liczbę operacji technologicznych, ale pozwala odwzorować detale, wnęki, cienkie ścianki i złożone kształty, które byłyby trudne do wykonania w tradycyjnych formach piaskowych. Metoda ma korzenie sięgające kilku tysięcy lat, a obecnie stosuje się ją między innymi w jubilerstwie, produkcji części maszyn, przemyśle lotniczym i zbrojeniowym.
Jak powstają modele woskowe?
Modele wykonuje się najczęściej przez wtryskiwanie masy modelowej do matrycy. W przypadku dużych i prostych elementów materiał może być także wprowadzany grawitacyjnie. Wtryskiwanie pod ciśnieniem ułatwia dokładne wypełnienie wnęki o skomplikowanym kształcie. W produkcji jednostkowej alternatywą dla wykonywania matrycy jest druk 3D, w tym technologia INK-JET wykorzystująca łatwo topliwy materiał, taki jak wosk. Jej ograniczeniem pozostaje dłuższy czas wykonania modelu.
Skład masy modelowej dobiera się do geometrii detalu, wymaganej dokładności i sposobu usuwania modelu. Stosowane są między innymi:
- Woski syntetyczne i pszczele
- Parafina
- Stearyna
- Cerezyna
- Kalafonia
- Dodatki polietylenowe
Matryca elastyczna i metalowa
Matryce elastyczne wykonuje się z kauczuku, silikonu lub gumy wulkanizacyjnej. Wykorzystuje się je przede wszystkim przy małych modelach o złożonej geometrii, zwłaszcza gdy występują pochylenia ujemne lub niepłaska powierzchnia podziału. Elastyczność ułatwia wyjęcie gotowego modelu bez jego uszkodzenia.
Matryce metalowe, często wykonywane ze stopów aluminium, stosuje się do modeli technicznych i produkcji seryjnej. Są trwalsze, lepiej odprowadzają ciepło i mogą skrócić czas krzepnięcia modelu woskowego. Ich wykonanie wymaga jednak większego nakładu na oprzyrządowanie, dlatego przy pojedynczych detalach korzystniejszy może być druk 3D albo matryca elastyczna.
Pojedyncze modele łączy się z woskowym układem wlewowym, tworząc tak zwaną choinkę. Modele są mocowane do wlewu głównego za pomocą wlewów doprowadzających, zwykle przy użyciu podgrzewanego narzędzia lutowniczego. Rozmieszczenie elementów nie jest przypadkowe. Musi zapewnić swobodne nanoszenie powłoki, dokładne wypełnienie przestrzeni masą ceramiczną, prawidłowe doprowadzenie ciekłego metalu i zasilanie miejsc podatnych na powstawanie wad skurczowych.
Nieprawidłowy układ modeli może utrudnić wypełnienie formy, spowodować kolizje między detalami albo ograniczyć odpływ wosku. Po zmontowaniu zestaw oczyszcza się i odtłuszcza, aby masa ceramiczna dobrze przylegała do powierzchni.
Skorupę buduje się przez zanurzanie choinki w ciekłej masie ceramicznej. Po wynurzeniu zestaw obraca się, co pozwala usunąć nadmiar masy i uzyskać równomierną warstwę. Następnie świeżą powłokę obsypuje się piaskiem ogniotrwałym. Po wysuszeniu czynność powtarza się kilka razy, zwykle wykonując od około pięciu do ośmiu warstw, zależnie od wielkości odlewu, jego geometrii i wymaganej wytrzymałości formy.
Masa ceramiczna składa się z drobnoziarnistej osnowy odpornej na wysoką temperaturę oraz spoiwa. W osnowie mogą znajdować się mulit, silimanit, cyrkonit lub kwarc. Stosowane spoiwa to między innymi:
- Krzemian etylu
- Krzemian sodu, nazywany szkłem wodnym
- Zól krzemionkowy, czyli koloidalna krzemionka
- Spoiwo na bazie innych układów krzemianowych dobieranych do technologii
Każda warstwa musi zostać wysuszona przed nałożeniem następnej. Po zakończeniu procesu powstaje skorupa ceramiczna zawierająca woskowy model i układ wlewowy.
Jak przebiega odlewanie metodą wytapianych modeli?
Po przygotowaniu skorupy następują operacje, które prowadzą od usunięcia modelu do uzyskania gotowego odlewu:
- Wytapianie wosku – formę umieszcza się w autoklawie wysokociśnieniowym, zwykle zbiornikiem wlewowym skierowanym w dół. Para wodna pod ciśnieniem szybko topi i usuwa masę modelową. Autoklaw łączy funkcję kotła i komory ciśnieniowej. W przedstawianej technologii ciśnienie może dochodzić do 10 barów, a temperatura pary mieści się w zakresie około 150–200°C.
- Wyżarzanie formy – pustą skorupę ogrzewa się w piecu komorowym lub tunelowym. Zabieg usuwa pozostałości wosku, wysusza i utwardza formę, a także przygotowuje ją cieplnie do kontaktu z ciekłym metalem.
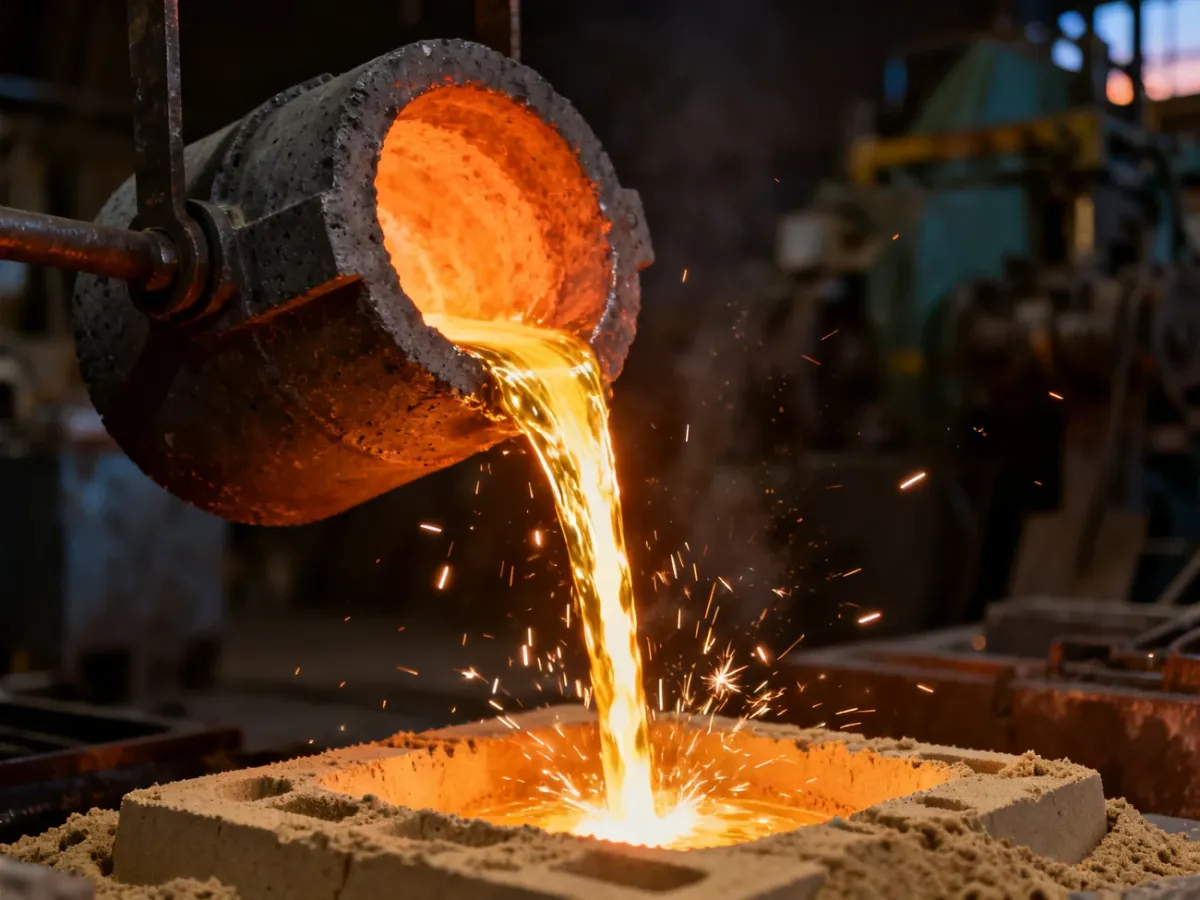
- Zalewanie ciekłym stopem – przygotowaną formę wypełnia się metalem o temperaturze i w warunkach dobranych do konkretnego stopu oraz geometrii odlewu. Znaczenie mają między innymi temperatura metalu, temperatura formy, prędkość zalewania i sposób zasilania układu wlewowego.
- Rozbicie formy ceramicznej – po zakrzepnięciu i ostudzeniu odlewu skorupę usuwa się mechanicznie, na przykład na oczyszczarce wibracyjnej.
- Obróbka wykańczająca – odlewy odcina się od układu wlewowego, a pozostałości wlewów usuwa przez szlifowanie, śrutowanie lub piaskowanie.
Temperatura wyżarzania nie jest stała dla całej technologii. Zależy od rodzaju stopu, materiału skorupy, spoiwa, grubości ścianki i sposobu zalewania. Orientacyjne zakresy stosowane dla podstawowych grup materiałów przedstawia tabela:
| Materiał odlewu |
Orientacyjna temperatura wyżarzania formy |
Znaczenie doboru temperatury |
| Staliwo i inne stopy żelaza |
900–1100°C |
Ograniczenie gwałtownego chłodzenia ciekłego metalu i przygotowanie formy do wysokiej temperatury zalewania |
| Stopy miedzi |
600–800°C |
Utrzymanie odpowiedniej płynności stopu podczas wypełniania wnęki |
| Stopy aluminium |
300–500°C |
Zmniejszenie ryzyka przedwczesnego krzepnięcia cienkich przekrojów |
Podane wartości mają charakter orientacyjny. W praktyce parametry ustala się na podstawie konkretnej receptury masy ceramicznej, rodzaju spoiwa, stopu i konstrukcji odlewu. Zbyt niska temperatura może sprzyjać niepełnemu wypełnieniu formy, a zbyt wysoka może pogorszyć stan skorupy lub zwiększyć reakcję metalu z materiałem formy.
Co dzieje się z odlewem po zastygnięciu?
Po rozbiciu skorupy otrzymuje się odlewy połączone z układem wlewowym. Elementy rozdziela się przez odcinanie, a następnie usuwa pozostałości ceramiki i ślady po wlewach. W zależności od wymagań stosuje się szlifowanie, śrutowanie, piaskowanie, polerowanie albo dalszą obróbkę mechaniczną i cieplną.
Końcowa kontrola obejmuje sprawdzenie wymiarów, tolerancji, jakości powierzchni oraz występowania wad odlewniczych. Właśnie połączenie dokładnego modelu, stabilnej skorupy ceramicznej i prawidłowo dobranych parametrów zalewania decyduje o tym, czy metoda zapewni oczekiwaną precyzję. Jej największą zaletą jest możliwość uzyskania złożonego detalu w kształcie bliskim gotowemu wyrobowi, choć wymaga to wieloetapowego przygotowania i starannego nadzoru procesu.