Produkcja addytywna to wytwarzanie detali przez łączenie materiału warstwa po warstwie na podstawie cyfrowego modelu 3D. W przeciwieństwie do obróbki CNC nie polega na usuwaniu materiału z większego półfabrykatu, a w przeciwieństwie do wtryskiwania i odlewania zwykle nie wymaga przygotowania formy. „Druk 3D” jest potocznym określeniem szerokiej grupy technologii opisanych między innymi w normie ISO/ASTM 52900.
Czym jest produkcja addytywna?
Norma ISO/ASTM 52900 definiuje wytwarzanie przyrostowe jako proces łączenia materiałów w celu wykonania części na podstawie danych modelu 3D, zwykle warstwa po warstwie. Materiał może mieć postać filamentu, proszku, ciekłej żywicy, drutu albo arkusza. Sposób jego połączenia zależy od technologii – może to być topienie, spiekanie, fotopolimeryzacja, nanoszenie spoiwa lub laminowanie.
Istotą procesu jest dodawanie materiału tylko w miejscach przewidzianych przez projekt. Dzięki temu można tworzyć kanały wewnętrzne, struktury kratowe, elementy o zmiennej grubości oraz geometrie trudne albo niemożliwe do wykonania klasycznym frezowaniem. Projektant może też zastosować optymalizację topologiczną, czyli usunąć materiał z obszarów, które nie przenoszą istotnych obciążeń.
Druk 3D nie jest odrębną metodą o jednym sposobie działania. To skrótowe określenie wielu procesów wytwarzania przyrostowego, stosowanych zarówno do prototypów z tworzyw, jak i metalowych części dla przemysłu lotniczego, medycznego czy maszynowego.
Jak powstaje detal w produkcji addytywnej?
Każdy proces zaczyna się od danych cyfrowych, ale sam model CAD nie wystarcza do uzyskania gotowej części. Trzeba jeszcze przygotować ścieżkę nakładania materiału, dobrać parametry procesu i często zaplanować obróbkę końcową. Typowa sekwencja wygląda następująco:
- Model 3D CAD – konstruktor tworzy bryłę lub powierzchnię detalu w programie projektowym. Na tym etapie można uwzględnić podpory, kanały, kratownice i założenia optymalizacji topologicznej.
- Przygotowanie warstw – oprogramowanie typu slicer dzieli model na cienkie przekroje i wyznacza ścieżki dla dyszy, lasera, wiązki elektronów albo głowicy nanoszącej spoiwo.
- Budowanie części – maszyna nakłada, utwardza, spieka lub stapia kolejne warstwy. Każda z nich łączy się z poprzednią, aż powstanie geometria zbliżona do modelu cyfrowego.
- Obróbka końcowa – w zależności od metody usuwa się podpory i nadmiar proszku, przeprowadza obróbkę cieplną, spiekanie, frezowanie powierzchni funkcjonalnych albo wykańczanie powierzchni.
- Kontrola detalu – gotowy element sprawdza się pod względem wymiarów, wad, właściwości materiałowych i zgodności z wymaganiami konstrukcyjnymi.
W przypadku części metalowych obróbka końcowa jest często równie ważna jak samo budowanie warstw. Pozwala uzyskać wymagane tolerancje, zmniejszyć naprężenia resztkowe i przygotować powierzchnie współpracujące z innymi elementami.
Produkcja addytywna, CNC i wtryskiwanie – czym się różnią?
Produkcja addytywna należy do metod beznarzędziowych lub wymagających znacznie mniej oprzyrządowania niż odlewanie czy wtryskiwanie. Nie oznacza to jednak, że zawsze jest tańsza. Opłacalność zależy przede wszystkim od wielkości serii, geometrii, materiału, wymaganej dokładności i kosztu obróbki końcowej.
| Metoda | Koszt jednostkowy | Swoboda projektowa | Główna wada |
|---|---|---|---|
| Produkcja addytywna | Korzystny przy prototypach, pojedynczych częściach i małych seriach | Wysoka, także dla kanałów wewnętrznych i struktur kratowych | Niższa wydajność w dużych seriach oraz częsta potrzeba post-processingu |
| Produkcja subtraktywna, na przykład CNC | Korzystny przy powtarzalnych seriach i wysokiej dokładności | Ograniczona dostępem narzędzia, mocowaniem i możliwością odprowadzenia wiórów | Straty materiału w postaci wiórów i trudności przy złożonych wnętrzach |
| Produkcja formatywna, na przykład wtryskiwanie | Bardzo korzystny przy dużych seriach po przygotowaniu formy | Ograniczona konstrukcją formy i zasadami jej otwierania | Wysoki koszt oraz czas przygotowania formy |
W obróbce subtraktywnej detal powstaje przez frezowanie, toczenie, wiercenie lub szlifowanie większego półfabrykatu. Metoda CNC zapewnia wysoką dokładność i dobrą powtarzalność, ale przy skomplikowanej geometrii może wymagać wielu ustawień, narzędzi i operacji.
Wtryskiwanie i odlewanie należą do metod formatywnych. Materiał przyjmuje kształt dzięki formie, dlatego przygotowanie oprzyrządowania ma sens głównie przy większych seriach. Produkcja addytywna często lepiej sprawdza się przy pojedynczych detalach, personalizacji, prototypach oraz częściach zamiennych. W praktyce te metody zwykle się uzupełniają. Detal może zostać wydrukowany, a następnie obrobiony na centrum CNC w celu uzyskania dokładnych powierzchni.
Najważniejsze technologie wytwarzania przyrostowego
Norma ISO/ASTM 52900 wyróżnia siedem grup procesów. W zastosowaniach przemysłowych szczególnie często spotyka się stapianie w złożu proszkowym, wytłaczanie materiału, fotopolimeryzację w kadzi i bezpośrednie osadzanie energii.
| Technologia | Zasada działania | Materiały |
|---|---|---|
| PBF – stapianie w złożu proszkowym | Laser lub wiązka elektronów selektywnie spieka albo stapia kolejne warstwy proszku | Polimery, metale |
| MEX, w tym FDM | Dysza wytłacza materiał i układa go w zaplanowane ścieżki | Tworzywa termoplastyczne, materiały o konsystencji pasty |
| VPP – fotopolimeryzacja w kadzi | Światło selektywnie utwardza ciekłą żywicę fotopolimerową | Żywice światłoutwardzalne |
| DED – bezpośrednie osadzanie energii | Proszek lub drut jest podawany do obszaru, w którym wiązka energii topi materiał | Metale, głównie proszek metalowy lub drut |
| BJT – nanoszenie spoiwa | Głowica nanosi spoiwo na złoże proszku, a detal może wymagać późniejszego spiekania | Metale, ceramika, piasek, wybrane polimery |
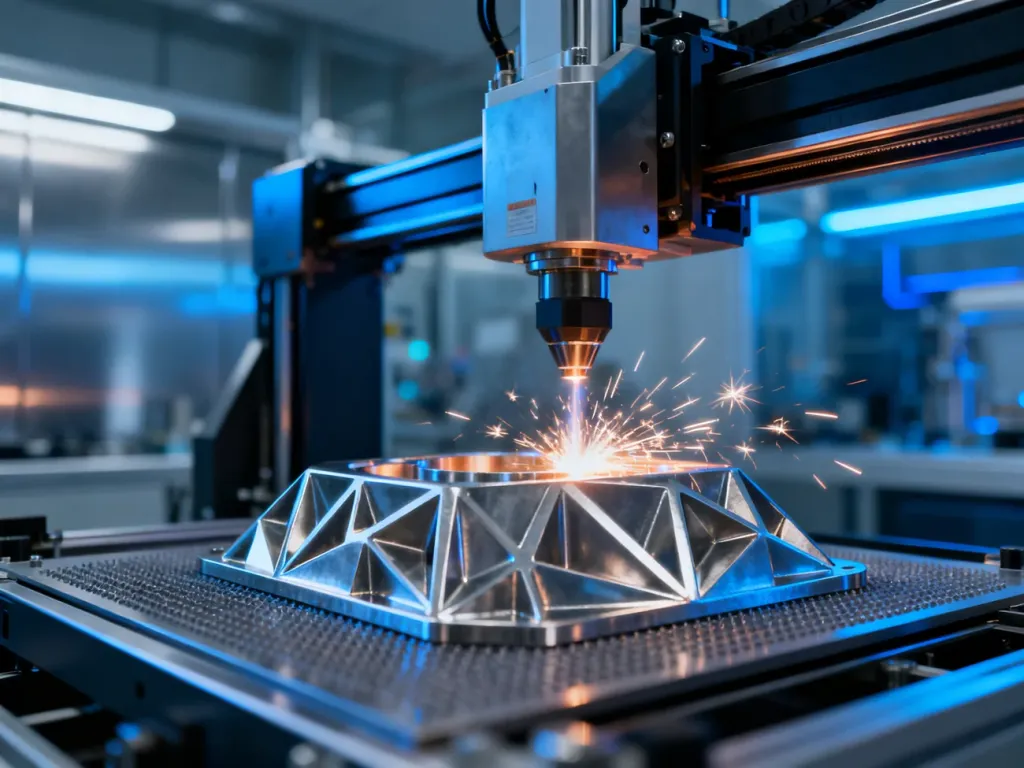
W technologii PBF warstwa proszku jest rozprowadzana na platformie, a źródło energii scala obszary odpowiadające przekrojowi detalu. Proces pozwala wykonywać złożone części metalowe i polimerowe, ale wymaga kontroli parametrów, temperatury oraz późniejszego usunięcia proszku i podpór.
FDM jest odmianą wytłaczania materiału. Filament zostaje podgrzany i nanoszony przez dyszę. Rozwiązanie jest popularne przy prototypowaniu, przyrządach i prostszych częściach funkcjonalnych. VPP wykorzystuje ciekłą żywicę oraz światło, dzięki czemu może zapewniać wysoką rozdzielczość i dobre odwzorowanie detali.
DED pozwala nakładać materiał na istniejący element, dlatego stosuje się go również do napraw, modyfikacji i odbudowy zużytych powierzchni. Odmiany wykorzystujące drut, takie jak DED-Arc, mogą budować większe elementy szybciej niż precyzyjne procesy proszkowe, ale zwykle wymagają późniejszego frezowania.
Zalety i ograniczenia produkcji addytywnej
Technologia daje dużą swobodę projektową, lecz jej przewagi ujawniają się tylko wtedy, gdy projekt, materiał i proces są dopasowane do konkretnego zastosowania. Najważniejsze korzyści to:
- Swoboda geometryczna – możliwość wykonywania kanałów wewnętrznych, kratownic i części zintegrowanych z wielu wcześniejszych komponentów.
- Mniejsze zużycie materiału – materiał trafia głównie w obszary przewidziane przez model, choć podpory i naddatki nadal mogą generować odpady.
- Opłacalność małych serii – brak form i ograniczone oprzyrządowanie ułatwiają produkcję pojedynczych detali oraz krótkich serii.
- Szybkie prototypowanie – zmianę projektu można zweryfikować bez przebudowy formy lub zamawiania nowego oprzyrządowania.
- Personalizacja – każdy detal w jednej serii może mieć inną geometrię bez zmiany podstawowej metody wytwarzania.
Ograniczenia są równie istotne:
- Tempo budowania bywa zbyt małe dla bardzo dużych serii, w których lepiej wypadają wtryskiwanie, odlewanie lub obróbka automatyczna.
- Materiały do konkretnych procesów mogą być drogie, a ich dostępność i zakres właściwości bywają węższe niż w metodach konwencjonalnych.
- Powierzchnia, dokładność i właściwości mechaniczne zależą od kierunku budowania, parametrów oraz obróbki końcowej.
- Rozmiar detalu jest ograniczony przestrzenią roboczą maszyny i wymaganiami dotyczącymi stabilności procesu.
- Wdrożenie wymaga wiedzy z zakresu projektowania, parametrów procesu, kontroli jakości i bezpieczeństwa pracy z proszkami, żywicami lub wysoką temperaturą.
Gdzie wykorzystuje się produkcję addytywną?
W lotnictwie i kosmonautyce technologia służy do wykonywania lekkich wsporników, elementów silników i części z kanałami wewnętrznymi. Redukcja masy może być osiągnięta przez optymalizację topologiczną oraz zastąpienie kilku połączonych komponentów jednym detalem.
W medycynie produkcja addytywna umożliwia tworzenie implantów, protez i narzędzi dopasowanych do anatomii pacjenta. Szczególne znaczenie mają struktury porowate, które mogą wspierać integrację implantu z tkanką, ale ich zastosowanie wymaga spełnienia wymagań regulacyjnych i materiałowych.
W zakładach przemysłowych druk 3D służy do prototypowania, produkcji uchwytów, przyrządów, chwytaków oraz części zamiennych. DED może też odbudowywać zużyte fragmenty drogich komponentów, zamiast wymieniać cały element.
Produkcja on-demand zmienia sposób zarządzania częściami zamiennymi. Zamiast przechowywać duże zapasy fizyczne, przedsiębiorstwo może przechowywać zweryfikowane modele cyfrowe i wytwarzać detal wtedy, gdy pojawi się zapotrzebowanie. Rozwiązanie wymaga jednak kontroli wersji plików, ochrony danych, kwalifikacji procesu i pewności, że materiał oraz parametry spełniają wymagania części.
Produkcja addytywna nie zastępuje automatycznie CNC, odlewania ani wtryskiwania. Najlepsze rezultaty daje połączenie metod: wytwarzanie przyrostowe zapewnia swobodę geometrii i krótkie uruchomienie, a obróbka subtraktywna może nadać detalowi wymaganą dokładność powierzchni. O wyborze decydują przede wszystkim wielkość serii, złożoność konstrukcji, wymagania materiałowe i koszt całego procesu, a nie sam fakt, że część można wydrukować.