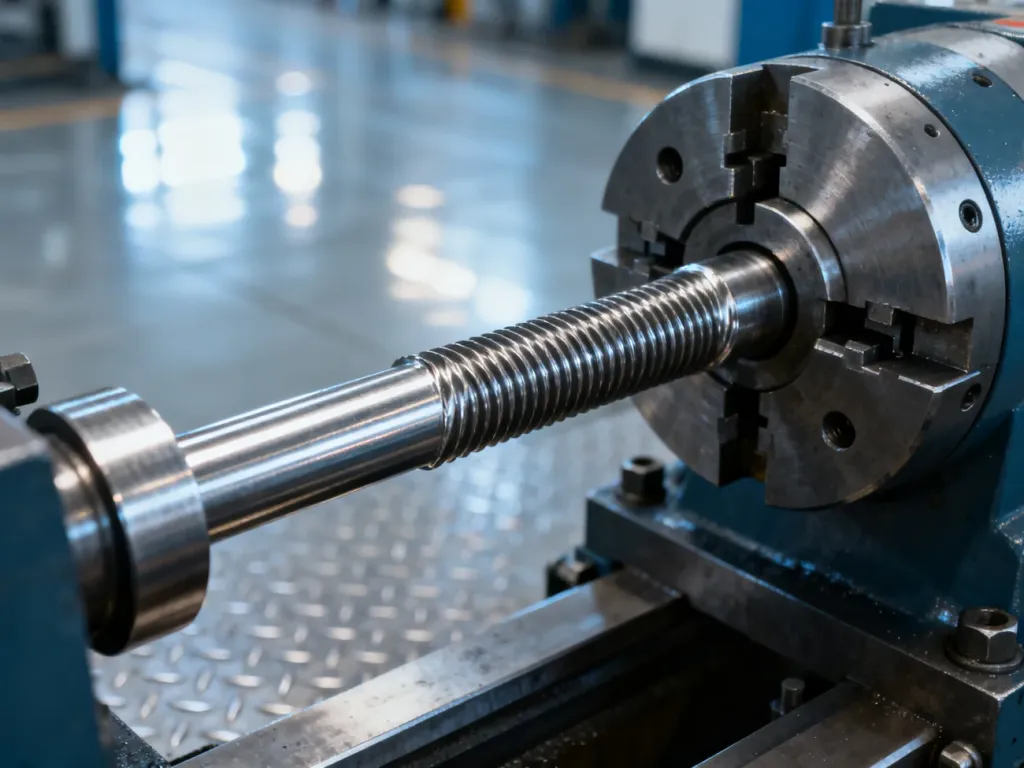
Walcowanie gwintów to obróbka plastyczna na zimno, w której zarys gwintu powstaje przez odkształcenie materiału pod naciskiem walców lub szczęk, a nie przez usunięcie metalu w postaci wiórów. Dzięki zachowaniu ciągłości włókien materiału walcowany gwint może mieć większą trwałość zmęczeniową i odporność mechaniczną niż gwint nacinany. Metoda najlepiej sprawdza się w produkcji seryjnej, gdzie wysoka wydajność równoważy koszt przygotowania narzędzi.
Czym jest walcowanie gwintów?
Proces wykonuje się na walcarce do gwintów. Przygotowany detal znajduje się między dwoma lub trzema odpowiednio ukształtowanymi narzędziami. Ich docisk i ruch obrotowy powodują plastyczne przemieszczenie materiału, aż na powierzchni wałka powstaje zarys odpowiadający skokowi i geometrii gwintu.
W przeciwieństwie do gwintowania na tokarce, frezowania lub innej obróbki skrawaniem walcowanie nie polega na wycinaniu rowków. Materiał nie znika, lecz przemieszcza się z obszarów wciskanych przez narzędzie do fragmentów, które tworzą wierzchołki gwintu. Z tego powodu proces nie wytwarza typowego urobku w postaci wiórów.
Dlaczego walcowany gwint jest mocniejszy?
Najważniejszą korzyścią jest zachowanie ciągłości włókien materiału, określanej także angielskim terminem grain flow. Podczas skrawania narzędzie przecina strukturę materiału w podstawie gwintu. Powstaje nieciągłość, która może ułatwiać inicjację pęknięć, szczególnie przy obciążeniach zmiennych.
Walcowanie odkształca włókna i układa je zgodnie z profilem gwintu, zamiast je przecinać. W strefie podstawy może również dochodzić do miejscowego zagęszczenia struktury oraz powstania naprężeń ściskających. Utrudniają one rozwój pęknięć wywołanych rozciąganiem i dlatego mają znaczenie przy pracy śruby pod obciążeniem dynamicznym.
O wyższej trwałości walcowanego gwintu decyduje nie tylko jego kształt, lecz także sposób, w jaki odkształcony materiał przebiega przez podstawę i boki zarysu.
Wynik zależy od gatunku materiału, geometrii gwintu, parametrów procesu i jakości przygotowania wsadu. Nie należy więc traktować walcowania jako automatycznej gwarancji określonego wzrostu wytrzymałości w każdym zastosowaniu.
Walcowanie czy nacinanie – co wybrać?
Obie technologie mają uzasadnione zastosowania. Nacinanie zapewnia dużą elastyczność i zwykle łatwiej je wykorzystać przy pojedynczych detalach, nietypowych wymiarach lub małych partiach. Walcowanie wymaga przygotowania narzędzi i właściwego wsadu, ale w produkcji seryjnej oferuje krótki czas wykonania oraz powtarzalność.
| Cecha | Walcowanie gwintów | Nacinanie lub gwintowanie |
|---|---|---|
| Wpływ na wytrzymałość | Zachowana ciągłość włókien, korzystna struktura w podstawie gwintu | Włókna są przecinane, co może osłabiać podstawę zarysu |
| Skala produkcji | Najbardziej opłacalne w seriach i produkcji masowej | Elastyczne przy pojedynczych sztukach i małych seriach |
| Powierzchnia | Zwykle gładka, bez śladów typowych dla odrywania wióra | Jakość zależy od narzędzia, parametrów i sposobu skrawania |
| Odpady | Brak wiórów, ponieważ materiał jest przemieszczany | Powstają wióry wymagające odprowadzenia i zagospodarowania |
| Koszt jednostkowy | Niski po rozłożeniu kosztu narzędzi na dużą serię | Często korzystniejszy przy krótkiej serii, bez kosztownego oprzyrządowania |
Walcowanie ma więc przewagę wtedy, gdy liczą się obciążenia dynamiczne, duża liczba powtarzalnych detali i krótki czas cyklu. Przy małej liczbie sztuk koszt wykonania lub zakupu narzędzi oraz czas przezbrojenia walcarki mogą zniwelować korzyść z szybszej obróbki.
Jak przygotować detal do walcowania?
Właściwe przygotowanie materiału decyduje o stabilności procesu. Najważniejsze wymagania dotyczą średnicy wsadu, jego plastyczności oraz dokładności wykonania:
- Średnica początkowa musi być mniejsza od średnicy zewnętrznej gotowego gwintu, ponieważ materiał zostaje przemieszczony do wierzchołków zarysu.
- Materiał powinien mieć wystarczającą plastyczność, aby przyjąć odkształcenie bez pękania.
- Dla typowych zastosowań jako ogólną wskazówkę można przyjmować klasę wytrzymałości do około 800 N/mm², ale granica zależy od gatunku materiału i parametrów procesu.
- Średnicę rdzenia oraz tolerancję wsadu trzeba dobrać do skoku, wymiaru nominalnego i wymaganej klasy dokładności gwintu.
- Narzędzia walcarki muszą mieć większą twardość i odporność na zużycie niż obrabiany detal.
Błędnie dobrana średnica pręta może prowadzić do niepełnego wypełnienia zarysu albo nadmiernego wypływu materiału. W praktyce wartość wsadu ustala się na podstawie dokumentacji technologicznej i tolerancji konkretnego gwintu, a nie wyłącznie na podstawie jego średnicy nominalnej.
Jakie są odmiany procesu?
Walcowanie może odbywać się przy użyciu szczęk płaskich albo walców obrotowych. W pierwszym rozwiązaniu detal jest formowany między narzędziami o rowkach odpowiadających profilowi gwintu, przy czym jedna szczęka wykonuje ruch względem drugiej. Walce obrotowe obrabiają detal przez synchroniczny docisk i obrót, co pozwala szybko kształtować powtarzalne gwinty na walcarce.
Osobną metodą jest walcowanie głębokie. Nie zastępuje ono wprost standardowego walcowania w produkcji masowej, lecz służy do umocnienia podstawy wcześniej wykonanego gwintu. Narzędzie wywiera nacisk w obszarze dna zarysu, powodując odkształcenie warstwy powierzchniowej i powstanie naprężeń ściskających.
Ta technologia może być interesująca przy pojedynczych detalach i małych seriach, gdy przygotowanie pełnego oprzyrządowania do walcowania byłoby nieopłacalne, a wymagania dotyczące trwałości dynamicznej pozostają wysokie. W jednym z opisanych badań, obejmujących między innymi gwinty M12 ze stali 42CrMo4 testowane zgodnie z DIN 969, wskazano około 30% wzrostu wytrzymałości zmęczeniowej po głębokim walcowaniu względem gwintu ciętego. Jest to wynik konkretnego układu materiału, geometrii i parametrów, a nie uniwersalna wartość dla każdego detalu.
Radełkowanie, wykonywane na podobnych obrabiarkach, jest procesem pokrewnym pod względem wykorzystania docisku, lecz służy do tworzenia wzoru poprawiającego chwyt lub wygląd powierzchni, a nie do formowania gwintu.
Kiedy walcowanie gwintów ma największy sens?
Walcowanie jest szczególnie uzasadnione przy dużej liczbie identycznych elementów, wymaganej powtarzalności oraz obciążeniach, które mogą inicjować pęknięcia w podstawie gwintu. Brak wiórów upraszcza gospodarkę materiałową i ogranicza ilość odpadu, choć sam proces nadal wymaga energii, narzędzi oraz właściwego przygotowania detalu.
Do pojedynczych sztuk, prototypów i nietypowych gwintów częściej wybiera się nacinanie. Gdy priorytetem jest wysoka trwałość przy małej serii, rozwiązaniem pośrednim może być nacinanie połączone z walcowaniem głębokim.
Wybór technologii powinien wynikać z połączenia trzech czynników: wielkości serii, wymagań dotyczących trwałości zmęczeniowej oraz podatności materiału na odkształcenie. Dla produkcji seryjnej i elementów poddawanych obciążeniom dynamicznym walcowanie często daje najlepszy bilans jakości, wydajności i kosztu jednostkowego.