Obróbka plastyczna metali polega na trwałym kształtowaniu materiału pod wpływem sił przekraczających granicę plastyczności, ale bez przerwania jego ciągłości. O klasyfikacji procesu decyduje między innymi temperatura odkształcania odniesiona do temperatury rekrystalizacji. Najważniejsze metody to kucie, walcowanie, ciągnienie, wyciskanie, tłoczenie i gięcie.
Na czym polega obróbka plastyczna?
Metal pod obciążeniem najpierw odkształca się sprężyście, czyli po usunięciu siły wraca do pierwotnego kształtu. Gdy naprężenie przekroczy granicę plastyczności, pojawia się odkształcenie trwałe. W dokumentacji technicznej granicę tę opisuje się między innymi jako Re albo umowną granicę plastyczności Rp0,2.
W skali mikrostruktury odkształcenie wiąże się przede wszystkim z ruchem dyslokacji w sieci krystalicznej. Dzięki temu materiał może zmienić kształt, wymiary lub przekrój bez rozdzielenia na części. Obróbka plastyczna różni się więc od obróbki skrawaniem, podczas której materiał usuwa się w postaci wiórów.
Proces nie służy wyłącznie nadaniu geometrii. Dobór temperatury, stopnia odkształcenia i prędkości procesu wpływa także na twardość, wytrzymałość, plastyczność, teksturę, naprężenia własne i strukturę ziaren.
Podział obróbki plastycznej według temperatury
Temperatura rekrystalizacji, oznaczana często jako Tt, nie jest jedną stałą wartością dla wszystkich metali. Zależy od składu chemicznego, wcześniejszego odkształcenia, wielkości ziarna, czasu i szybkości procesu. Rekrystalizacja polega na tworzeniu nowych, mniej odkształconych ziaren, które zastępują strukturę umocnioną zgniotem.
| Zakres obróbki | Relacja do Tt | Typowe zjawiska | Korzyści | Ograniczenia |
|---|---|---|---|---|
| Na zimno | Zwykle poniżej zakresu istotnej rekrystalizacji podczas odkształcania | Wzrost gęstości dyslokacji, umocnienie, możliwa tekstura | Duża dokładność wymiarowa i dobra jakość powierzchni | Większy opór odkształcenia, spadek plastyczności, naprężenia własne |
| Na ciepło lub półgorąco | Zakres pośredni, ustalany dla konkretnego materiału i procesu | Częściowe zdrowienie i łatwiejsze płynięcie metalu | Mniejsze siły niż przy obróbce na zimno przy zachowaniu częściowej kontroli dokładności | Niepełne usunięcie umocnienia, duża zależność od czasu i temperatury |
| Na gorąco | Warunki umożliwiające znaczącą odbudowę struktury | Zdrowienie i rekrystalizacja dynamiczna lub statyczna | Duże odkształcenia przy mniejszym oporze płynięcia | Utlenianie, zgorzelina, mniejsza dokładność, ryzyko rozrostu ziarna |
Podział temperaturowy nie powinien być utożsamiany wyłącznie z temperaturą otoczenia. Walcowanie materiału w temperaturze podwyższonej może nadal być prowadzone w warunkach, w których rekrystalizacja nie zachodzi w istotnym stopniu. Z tego powodu parametry procesu ustala się dla konkretnego gatunku i stanu dostawy, a nie na podstawie uniwersalnej tabeli.
Rodzaje obróbki plastycznej metali
Metody obróbki plastycznej można klasyfikować według sposobu przyłożenia siły, geometrii narzędzi, rodzaju wyrobu oraz dominującego stanu naprężenia. Najczęściej stosowane procesy obejmują:
- Kucie
- Walcowanie
- Ciągnienie
- Wyciskanie
- Tłoczenie
- Gięcie
Kucie
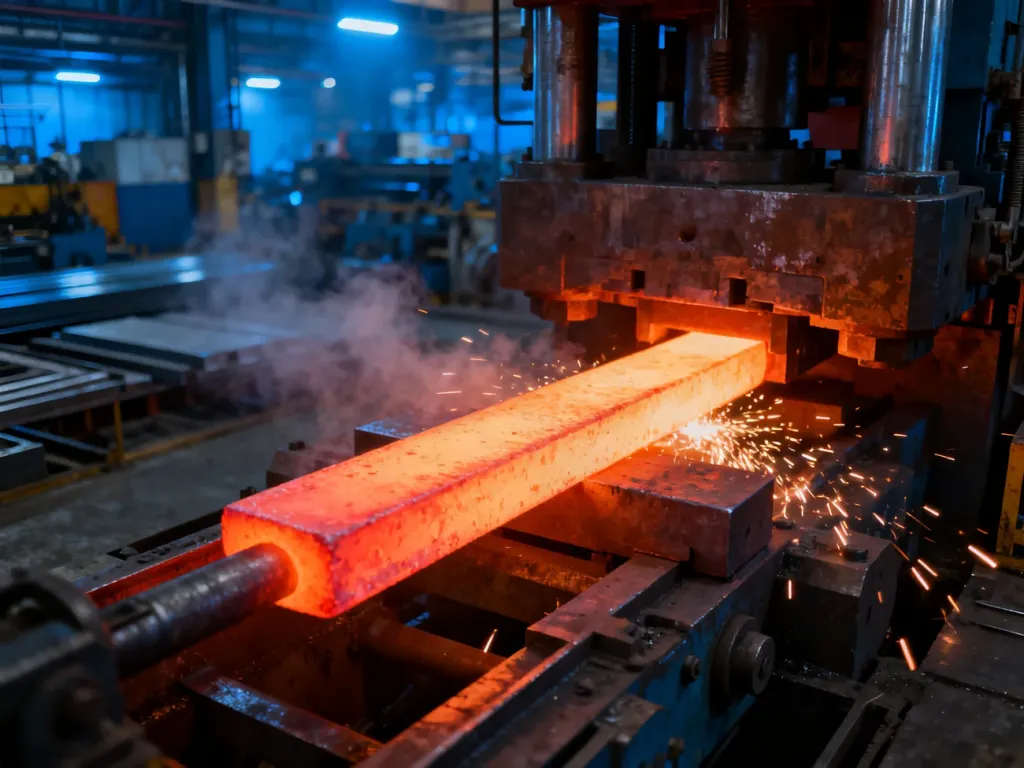
Kucie polega na kształtowaniu materiału za pomocą nacisku lub uderzeń młota, prasy albo narzędzi specjalnych. W zależności od sposobu prowadzenia procesu wyróżnia się między innymi kucie swobodne i matrycowe. Otrzymuje się w ten sposób odkuwki, wały, pierścienie, tuleje i inne elementy o wymaganych przekrojach.
Walcowanie
Podczas walcowania materiał przechodzi między obracającymi się walcami, które zmniejszają jego przekrój lub nadają mu określony profil. Proces służy do wytwarzania blach, taśm, prętów, kształtowników, pierścieni i części rur. Stosuje się walcowanie wzdłużne, poprzeczne, skośne oraz poprzeczno-klinowe.
Ciągnienie
Ciągnienie polega na przeciąganiu pręta, drutu, rury lub kształtownika przez otwór ciągadła. Metoda pozwala uzyskać dokładne wymiary i korzystny stan powierzchni, lecz wymaga odpowiedniej plastyczności materiału. Zwykle towarzyszy jej zgniot, dlatego przy większych redukcjach może być potrzebne wyżarzanie międzyoperacyjne.
Wyciskanie
Wyciskanie wykorzystuje nacisk stempla na wsad, który przepływa przez otwór matrycy. Technologia umożliwia wykonywanie profili, tulei, prętów i przekrojów o złożonym kształcie. Jej ograniczeniami są duże naciski, tarcie, zużycie narzędzi oraz wymagania dotyczące podatności materiału na płynięcie.
Tłoczenie i gięcie
Tłoczenie służy głównie do kształtowania blach i taśm w matrycach. Obejmuje między innymi wyginanie, przetłaczanie i tłoczenie głębokie. W produkcji seryjnej zapewnia dużą powtarzalność, ale wymaga kosztownego oprzyrządowania i kontroli ryzyka pocienienia, marszczenia lub pękania blachy.
Gięcie powoduje trwałą zmianę krzywizny blachy, rury albo profilu. Przy projektowaniu trzeba uwzględnić sprężynowanie, czyli częściowy powrót materiału po usunięciu obciążenia. Należy też kontrolować minimalny promień gięcia, ponieważ zbyt mały promień może prowadzić do pęknięć.
| Metoda | Zasada i wyroby | Główne zalety | Ograniczenia |
|---|---|---|---|
| Kucie | Ściskanie młotami, prasami lub narzędziami specjalnymi. Odkuwki, wały, pierścienie. | Duża swoboda kształtowania i możliwość intensywnego przerobu wsadu | Naddatki, energochłonność, ryzyko pęknięć i zakładek |
| Walcowanie | Zgniatanie między obracającymi się walcami. Blachy, taśmy, pręty i profile. | Wysoka wydajność i powtarzalne wymiary | Anizotropia, wady krawędzi, powierzchni i płaskości |
| Ciągnienie | Przeciąganie przez ciągadło. Druty, pręty, rury i kształtowniki. | Duża dokładność wymiarowa i dobry stan powierzchni | Wymaga plastycznego materiału, przygotowania powierzchni i kontroli zgniotu |
| Wyciskanie | Przepływ metalu przez otwór matrycy. Profile, tuleje i pręty. | Możliwość wykonywania złożonych przekrojów | Duże naciski, tarcie i zużycie narzędzi |
| Tłoczenie | Kształtowanie blach i taśm w narzędziach. Wytłoczki i obudowy. | Powtarzalność przy produkcji seryjnej | Ryzyko marszczenia, pocienienia i pękania oraz koszt oprzyrządowania |
| Gięcie | Trwała zmiana krzywizny blach, rur i profili. | Krótki proces i niewielka ilość odpadu | Sprężynowanie, spłaszczenie rur i lokalne pęknięcia |
Wpływ obróbki na strukturę i właściwości materiału
Odkształcenie plastyczne zmienia rozmieszczenie dyslokacji, kształt ziaren i kierunek ułożenia włókien materiału. W przypadku walcowania lub ciągnienia ziarna mogą zostać wydłużone w kierunku przepływu metalu. Taka włóknistość może poprawić właściwości w jednym kierunku, ale równocześnie zwiększyć różnice między kierunkiem wzdłużnym i poprzecznym.
Zgniot oznacza odkształcenie plastyczne, któremu towarzyszy wzrost gęstości dyslokacji. Materiał staje się zwykle twardszy i uzyskuje wyższą granicę plastyczności, ale traci część zdolności do dalszego odkształcania. Wskaźnikiem stopnia umocnienia może być między innymi wzrost Rm, czyli wytrzymałości na rozciąganie, oraz Rp0,2.
| Cecha | Typowy skutek obróbki na zimno | Możliwy skutek obróbki na gorąco |
|---|---|---|
| Re lub Rp0,2 | Często wzrasta wskutek umocnienia odkształceniowego | Zależy od końcowej mikrostruktury i chłodzenia |
| Rm | Zwykle wzrasta przy znacznym zgniocie | Nie ma uniwersalnego kierunku zmiany |
| Wydłużenie i przewężenie | Najczęściej maleją wraz ze zgniotem | Mogą wzrosnąć po korzystnej rekrystalizacji |
| Twardość | Często się zwiększa | Zależy od struktury i stanu końcowego |
| Wielkość i kształt ziarna | Ziarna mogą się wydłużać, bez tworzenia nowych | Możliwe rozdrobnienie przez rekrystalizację albo rozrost ziarna |
| Anizotropia | Może się nasilać wraz z teksturą kierunkową | Może pozostać albo zmienić się wraz z przebiegiem procesu |
Wpływ na właściwości nie wynika wyłącznie z końcowego stopnia odkształcenia. Znaczenie mają także liczba przejść, przerwy międzyoperacyjne, temperatura, prędkość odkształcania, chłodzenie oraz ewentualne wyżarzanie. Dlatego ten sam gatunek metalu może mieć różne parametry w zależności od stanu dostawy.
Jak dobrać technologię do materiału i zastosowania?
Dobór metody zależy od geometrii, wielkości serii, dokładności, stanu powierzchni, wymaganych właściwości i dalszej obróbki. Podatność na kucie, walcowanie czy tłoczenie jest cechą konkretnego stopu w określonym stanie, dlatego sama nazwa grupy materiałowej, na przykład „stal nierdzewna”, nie wystarcza.
Przy przygotowywaniu zapytania technologicznego warto przekazać następujące informacje w uporządkowanej kolejności:
- Gatunek materiału – podaj oznaczenie normowe, numer materiału lub równoważną specyfikację.
- Forma wyrobu – określ, czy potrzebujesz odkuwki, pręta, blachy, taśmy, drutu, rury albo profilu.
- Wymiary końcowe i naddatki – rozdziel wymiar netto od wymiaru półwyrobu przeznaczonego do dalszej obróbki.
- Stan dostawy – wskaż, czy materiał ma być po walcowaniu, wyżarzaniu, przesycaniu, ulepszaniu cieplnym albo w stanie umocnionym.
- Wymagane właściwości i dokumentacja – określ między innymi Rm, Rp0,2, twardość, udarność, wielkość ziarna, tolerancje, ilość sztuk i warunki odbioru.
W przypadku odkuwek, elementów obciążonych lub wyrobów pracujących w środowisku korozyjnym trzeba również uzgodnić zakres badań i dopuszczalne wady. Wymagania mogą wynikać z normy wyrobu, rysunku technicznego oraz indywidualnych warunków zamówienia. Dla odkuwek swobodnie kutych ze stali specjalnych stopowych przykładem dokumentu odniesienia jest PN-EN 10250-3, ale zakres normy należy zawsze sprawdzić dla konkretnego wyrobu i wydania dokumentu.
Najczęstsze wady i ograniczenia procesowe
Niewłaściwy dobór temperatury, narzędzia lub stopnia odkształcenia może pogorszyć jakość nawet wtedy, gdy skład chemiczny materiału jest prawidłowy. Najczęściej spotykane problemy to:
- Pęknięcia powierzchniowe i wewnętrzne wynikające ze zbyt dużego lokalnego odkształcenia, niekorzystnej temperatury lub wad wsadu.
- Zakładki, zawalcowania i fałdy powstające przy nieprawidłowym przepływie metalu.
- Nierównomierny zgniot powodujący różnice właściwości między powierzchnią a rdzeniem.
- Przegrzanie, nadmierny rozrost ziarna i zgorzelina przy źle kontrolowanej obróbce na gorąco.
- Sprężynowanie, pomarszczenie i pocienienie blachy podczas gięcia lub tłoczenia.
- Naprężenia własne, które mogą ujawnić się jako deformacja podczas późniejszego cięcia lub obróbki skrawaniem.
Obróbka plastyczna łączy kształtowanie z kontrolowaną zmianą struktury materiału. Obróbka na zimno zwykle poprawia twardość i wytrzymałość kosztem plastyczności, natomiast obróbka na gorąco ułatwia uzyskanie dużych odkształceń i może prowadzić do odbudowy ziaren. Ostateczny wybór między kuciem, walcowaniem, ciągnieniem, wyciskaniem, tłoczeniem i gięciem powinien wynikać z gatunku materiału, geometrii wyrobu oraz wymagań dotyczących jego pracy.