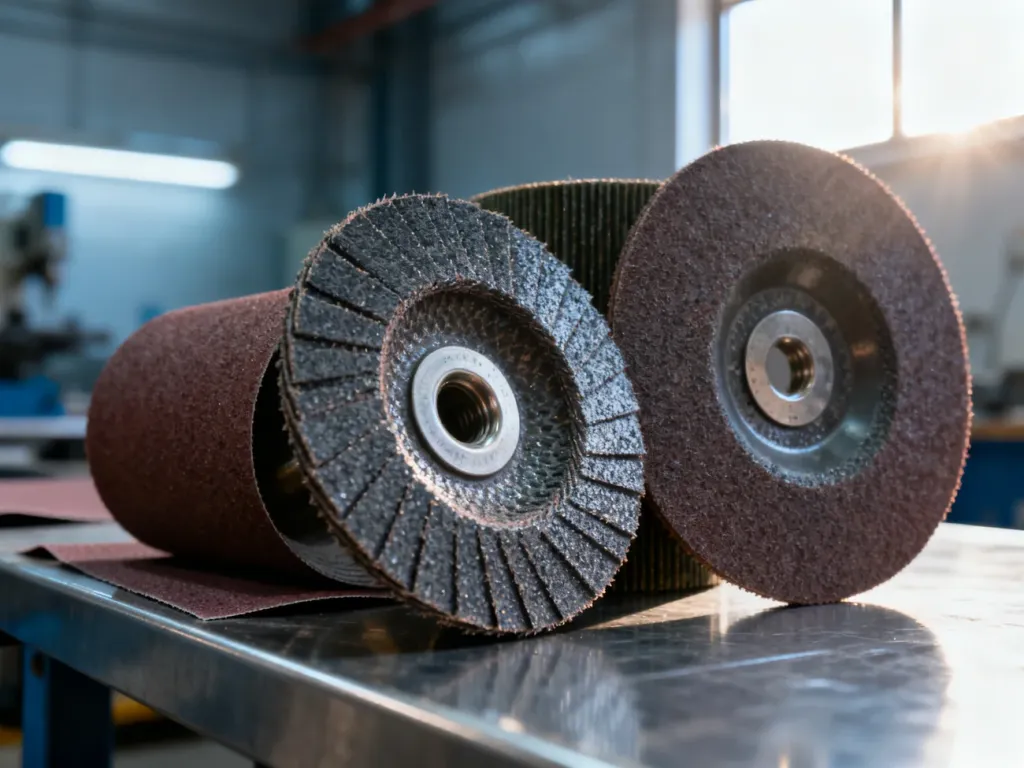
Obróbka ścierna to metoda obróbki ubytkowej, w której naddatek materiału usuwa się za pomocą ziaren ściernych o nieokreślonej geometrii ostrzy. Obejmuje zarówno obróbkę narzędziami spojonymi, takimi jak ściernice, jak i procesy wykorzystujące luźne ścierniwo, między innymi piaskowanie, śrutowanie czy docieranie.
Czym jest obróbka ścierna?
W obróbce ściernej pojedyncze ziarna wchodzą w kontakt z powierzchnią przedmiotu i odrywają z niej niewielkie fragmenty materiału. Każde ziarno działa jak mikroskopijne ostrze, ale jego kształt, położenie i liczba aktywnych krawędzi nie są tak dokładnie zdefiniowane jak w narzędziach stosowanych do obróbki wiórowej. Właśnie dlatego proces ten różni się od frezowania czy toczenia, gdzie geometria ostrza jest określona.
Usuwanie materiału może zachodzić przez skrawanie, rysowanie, kruszenie i odrywanie mikrowiórów. W przypadku obróbki strumieniowo-ściernej ziarna uzyskują energię kinetyczną dzięki sprężonemu powietrzu, wodzie albo wirnikowi. Przy narzędziach spojonych ruch i nacisk zapewnia obrabiarka, a ziarna są utrzymywane w określonym układzie przez spoiwo.
Metoda pozwala zarówno szybko oczyścić powierzchnię z korozji i powłok, jak i uzyskać małą chropowatość podczas operacji wykańczających. O końcowym efekcie decydują między innymi rodzaj materiału, twardość ścierniwa, granulacja oraz parametry ruchu.
Główne grupy metod obróbki ściernej
Podstawowy podział wynika ze sposobu prowadzenia ziaren względem obrabianej powierzchni. W narzędziach spojonych ścierniwo tworzy stabilne narzędzie, natomiast w procesach z luźnym ścierniwem ziarna są dostarczane osobno przez strumień, ciecz lub pastę.
| Metoda | Narzędzie lub nośnik | Główne zastosowanie |
|---|---|---|
| Obróbka narzędziami spojonymi | Ściernica, segment ścierny lub taśma z ziarnem zamocowanym w spoiwie | Szlifowanie, ostrzenie, obróbka wymiarowa i wykańczająca |
| Obróbka strumieniowo-ścierna | Luźne ścierniwo przyspieszane powietrzem, wodą lub wirnikiem | Oczyszczanie, usuwanie powłok i przygotowanie powierzchni |
| Docieranie i polerowanie | Luźne ziarna w paście, zawiesinie albo na nośniku | Uzyskiwanie dokładności wymiarowej i gładkiej powierzchni |
Ściernica utrzymuje ziarna w ustalonym położeniu, dlatego umożliwia stabilne prowadzenie procesu i kontrolę geometrii obrabianego elementu. W obróbce luźnym ścierniwem położenie każdego ziarna zmienia się w trakcie pracy. Daje to większą swobodę w oczyszczaniu elementów o złożonych kształtach, ale wymaga starannego doboru medium i parametrów.
Obróbka strumieniowo-ścierna – techniki i różnice
Obróbka strumieniowo-ścierna polega na kierowaniu ziaren na powierzchnię z określoną prędkością. Uderzenia usuwają rdzę, tlenki, stare powłoki i inne zanieczyszczenia, a także kształtują warstwę wierzchnią. Efekt może obejmować oczyszczenie, zmatowienie, nadanie określonej chropowatości albo zmianę właściwości mechanicznych powierzchni.
Piaskowanie
Piaskowanie wykorzystuje drobne ścierniwo podawane w strumieniu powietrza lub wody. Nazwa odnosi się do tradycyjnego użycia piasku, ale w praktyce dobiera się także inne materiały o kontrolowanych właściwościach. Proces służy głównie do usuwania korozji, farby i zabrudzeń oraz do przygotowania stali, żeliwa, aluminium, betonu lub drewna do kolejnych prac.
W zależności od granulacji i ciśnienia piaskowanie może tylko zmatowić powierzchnię albo intensywnie usunąć istniejącą warstwę. Zbyt agresywne ustawienia mogą jednak uszkodzić cienkie elementy lub nadmiernie zwiększyć chropowatość.
Śrutowanie
W śrutowaniu stosuje się najczęściej śrut stalowy lub żeliwny, kulisty albo łamany. Ziarna uderzają w powierzchnię z większą energią niż delikatne media używane do wykończenia dekoracyjnego. Oprócz oczyszczania proces może wywoływać miejscowy zgniot powierzchniowy, czyli plastyczne odkształcenie cienkiej warstwy materiału.
Dlatego śrutowanie wykorzystuje się przy elementach stalowych narażonych na obciążenia, między innymi w produkcji maszyn, konstrukcji, części samochodowych i w przemyśle stoczniowym. Parametry trzeba dobrać tak, aby osiągnąć wymagany stopień oczyszczenia bez deformacji detalu.
Szkiełkowanie
Szkiełkowanie wykorzystuje mikrokulki szklane. Ich działanie jest zwykle łagodniejsze niż działanie ostrego, łamanego ścierniwa. Powierzchnia może uzyskać równomierne, satynowe wykończenie, dlatego technikę tę stosuje się przy aluminium, stali nierdzewnej, metalach kolorowych i wybranych tworzywach.
Proces jest często wybierany wtedy, gdy oprócz oczyszczenia liczy się wygląd detalu. Znajduje zastosowanie między innymi przy obudowach, elementach silników oraz częściach, których powierzchnia ma być matowa i jednolita.
Sodowanie
W sodowaniu medium stanowi wodorowęglan sodu. Ziarna rozbijają i odrywają zanieczyszczenia, lecz przy właściwie dobranych parametrach zwykle mniej agresywnie naruszają podłoże niż twarde ścierniwa mineralne lub metalowe.
Metoda sprawdza się przy usuwaniu powłok lakierniczych i zabrudzeń z miękkich metali, drewna, tworzyw sztucznych, elementów pojazdów oraz delikatnych detali. Nie jest jednak uniwersalnym zamiennikiem ścierniw przeznaczonych do głębokiego profilowania powierzchni.
W praktyce o przebiegu obróbki strumieniowej decydują także sposób przyspieszania ścierniwa i kontrolowania zanieczyszczeń:
- Obróbka pneumatyczna wykorzystuje sprężone powietrze i dyszę, co ułatwia pracę na detalach o złożonych kształtach.
- Obróbka wirnikowa wyrzuca ścierniwo za pomocą obracających się kół i nadaje się do powtarzalnej produkcji seryjnej.
- Obróbka podciśnieniowa łączy wyrzut medium z odsysaniem ścierniwa i usuniętych zanieczyszczeń, ograniczając zapylenie.
- Korundowanie wykorzystuje elektrokorund o wysokiej twardości i ostrych krawędziach do intensywnego oczyszczania oraz matowienia.
Gdzie stosuje się obróbkę ścierną?
Zakres zastosowań zależy od tego, czy celem jest usunięcie materiału, przygotowanie powierzchni, poprawa jej wyglądu czy uzyskanie określonej struktury. Obróbka ścierna występuje zarówno w produkcji nowych elementów, jak i w renowacji części już eksploatowanych.
Najczęstsze obszary zastosowania obejmują:
- przemysł automotive – oczyszczanie karoserii, felg, ram, elementów silników i części maszyn z korozji oraz starych powłok,
- przemysł lotniczy – przygotowanie elementów ze stopów lekkich i części konstrukcyjnych do dalszych operacji,
- budownictwo – czyszczenie konstrukcji stalowych, balustrad, ogrodzeń, fasad i innych elementów narażonych na warunki atmosferyczne,
- produkcja maszyn i narzędzi – usuwanie zgorzeliny, przygotowanie do spawania, lakierowania, galwanizacji lub nakładania innych powłok.
Oczyszczona i właściwie ukształtowana powierzchnia zapewnia lepszą przyczepność farby, lakieru lub powłoki ochronnej. Nie oznacza to jednak, że każda metoda powinna maksymalnie zwiększać chropowatość. Parametr musi odpowiadać materiałowi powłoki i wymaganiom technicznym detalu.
Co decyduje o jakości obróbki?
Najważniejszym materiałowym parametrem jest granulacja. Grubsze ziarna zwykle usuwają materiał szybciej i tworzą wyraźniejszy profil powierzchni. Drobniejsze ścierniwo pozwala uzyskać łagodniejsze oczyszczenie i bardziej jednorodne wykończenie, ale może wymagać dłuższego czasu pracy.
Znaczenie ma także twardość ścierniwa. Elektrokorund nadaje się do intensywnego usuwania twardych warstw, podczas gdy mikrokulki szklane lub soda są wybierane wtedy, gdy trzeba ograniczyć agresywność procesu. Zbyt twarde lub ostre medium może uszkodzić delikatny detal, zwiększyć jego chropowatość albo zmienić jego wymiary.
Ciśnienie robocze wpływa na prędkość i energię uderzenia ziaren. Jego zwiększenie zwykle przyspiesza usuwanie powłok, lecz podnosi ryzyko deformacji, przegrzania lub nadmiernego profilowania powierzchni. Podobnie działa prędkość przesuwu dyszy lub elementu. Wolniejsze prowadzenie strumienia zwiększa czas ekspozycji w jednym miejscu.
Nie bez znaczenia pozostaje kąt natarcia. Ustawienie zbliżone do prostopadłego sprzyja intensywnemu oddziaływaniu i usuwaniu twardych warstw, natomiast mniejszy kąt może ograniczyć agresywność i ułatwić zmiatanie zanieczyszczeń. Przy doborze parametrów należy uwzględnić:
- rodzaj, twardość i grubość materiału obrabianego,
- stan początkowy powierzchni oraz rodzaj usuwanej powłoki,
- granulację, kształt i twardość ścierniwa,
- ciśnienie, odległość dyszy, kąt natarcia i czas obróbki.
Po procesie ocenia się nie tylko wygląd, lecz także stopień oczyszczenia, jednorodność profilu i chropowatość powierzchni. Wymagania dla elementu przeznaczonego do lakierowania będą inne niż dla części, która ma uzyskać dekoracyjne satynowe wykończenie.
- Usuń luźne zanieczyszczenia i oceń stan podłoża.
- Dobierz ścierniwo oraz parametry do materiału i oczekiwanego profilu.
- Wykonaj próbę na niewielkim, reprezentatywnym fragmencie.
- Sprawdź oczyszczenie, chropowatość i ewentualne odkształcenia przed obróbką całego elementu.
Najważniejszy wniosek
Obróbka ścierna łączy procesy prowadzone ściernicami z technikami wykorzystującymi luźne ziarna. Wybór metody powinien wynikać z rodzaju materiału, stanu powierzchni i wymaganej chropowatości. To właśnie dopasowanie ścierniwa oraz parametrów decyduje, czy proces tylko oczyści detal, czy także przygotuje go do trwałego pokrycia i dalszej obróbki.