Odlewanie ciągłe to proces, w którym ciekły metal krzepnie bez przerw w chłodzonym krystalizatorze i jest odbierany jako pasmo o określonym przekroju. W hutnictwie stali technologia ta nosi nazwę COS, czyli ciągłe odlewanie stali. Pozwala ograniczyć liczbę operacji pośrednich, zwiększyć wydajność i uzyskać półwyrób o bardziej jednorodnej strukturze.
Czym jest odlewanie ciągłe?
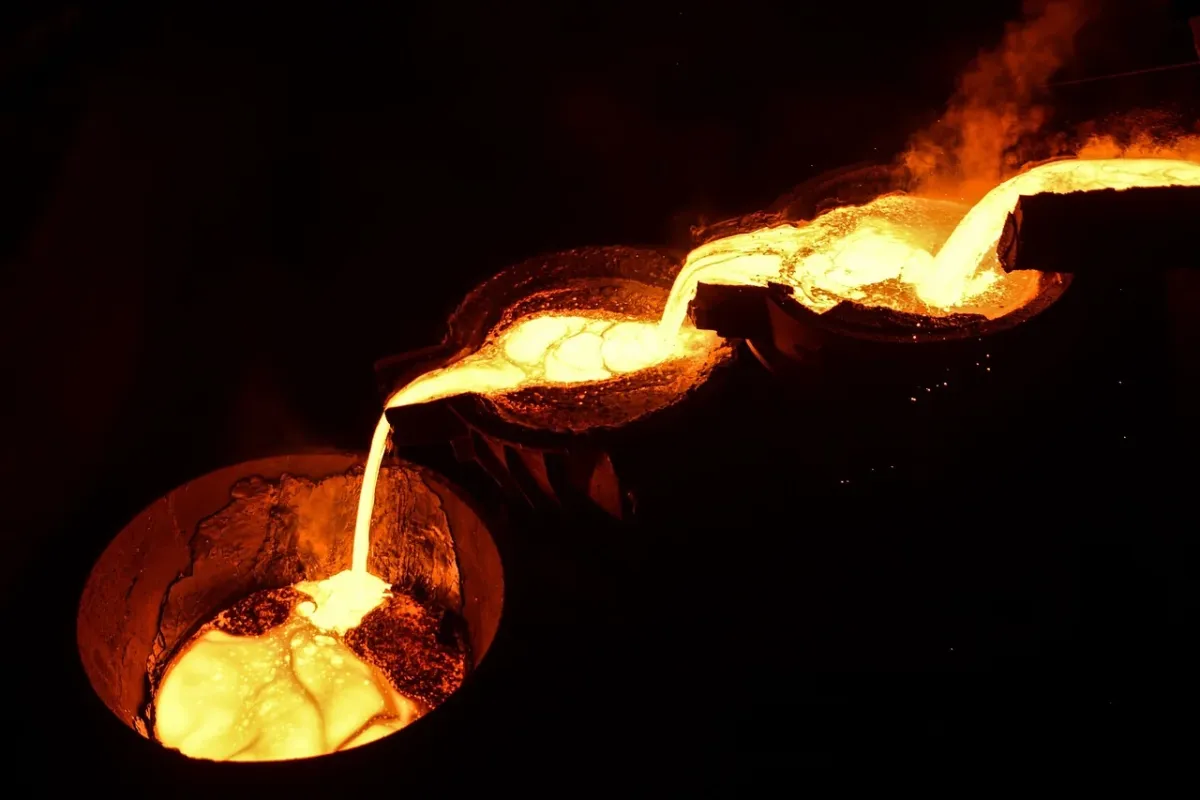
W klasycznym odlewaniu ciekły metal trafia do oddzielnych wlewnic, w których krzepnie jako pojedynczy wlewek. Odlewanie ciągłe przebiega inaczej. Metal płynie nieprzerwanie przez układ urządzeń, a powstające pasmo jest stopniowo chłodzone, prowadzone przez rolki i cięte na odcinki o wymaganej długości.
W przypadku stali pasmo może mieć formę kęsów, kęsisk, slabów lub innych półwyrobów przeznaczonych do dalszej przeróbki plastycznej. COS stało się podstawową metodą odlewania stali, ponieważ łączy dużą wydajność z ograniczeniem strat materiałowych i eliminacją części wstępnych operacji, takich jak zgniatanie wlewków.
Odlewanie ciągłe a odlewanie do wlewnic
Różnice między obiema metodami wynikają przede wszystkim z organizacji przepływu metalu i sposobu krzepnięcia. Wlewnice pracują okresowo, natomiast maszyna COS może prowadzić odlewanie kolejnych wytopów w układzie sekwencyjnym.
| Cecha |
Odlewanie do wlewnic |
Odlewanie ciągłe COS |
| Wydajność |
Praca okresowa, związana z napełnianiem i opróżnianiem wlewnic |
Nieprzerwany przepływ metalu i możliwość odlewania sekwencyjnego |
| Jakość wyrobu |
Większe ryzyko niejednorodności i wad związanych z krzepnięciem pojedynczego wlewka |
Lepsza kontrola krzepnięcia, chłodzenia i jakości powierzchni |
| Koszty operacyjne |
Więcej czynności pomocniczych i obsługi zestawów odlewniczych |
Mniejsze zużycie pracy i energii w przeliczeniu na jednostkę produkcji |
| Obróbka wstępna |
Często konieczne jest dodatkowe zgniatanie wlewków przed walcowaniem |
Możliwe jest bezpośrednie uzyskanie półwyrobu o przekroju zbliżonym do dalszego procesu |
Odlewanie do wlewnic nadal stosuje się w szczególnych przypadkach, między innymi przy bardzo dużych wlewkach kuziennych, niewielkich partiach specjalnych gatunków stali lub jako rozwiązanie awaryjne podczas postoju instalacji COS.
Jak przebiega proces COS?
Ścieżka metalu w maszynie do ciągłego odlewania obejmuje kilka połączonych etapów. Każdy z nich wpływa na stabilność przepływu, tempo krzepnięcia i końcową jakość pasma:
- Wieża kadzi – ciekła stal znajduje się w kadzi głównej ustawionej na obrotowej wieży. Po opróżnieniu kadzi wieża umożliwia szybkie podstawienie kolejnej, pełnej kadzi.
- Kadź pośrednia – stal przepływa z kadzi głównej do kadzi pośredniej przez wylew osłonowy. Kadź pośrednia stabilizuje przepływ i może rozdzielać metal na kilka nitek odlewniczych.
- Wylew zanurzeniowy i krystalizator – przez wylewy zanurzeniowe stal trafia do chłodzonego krystalizatora. W jego wnętrzu rozpoczyna się krzepnięcie, a ściany nadają pasmu wymagany kształt.
- Chłodzenie wtórne – częściowo zakrzepnięte pasmo opuszcza krystalizator i jest chłodzone natryskiem wody lub mgły wodnej. W tej strefie rośnie grubość zakrzepniętego naskórka, a rdzeń stopniowo traci stan ciekły.
- Wyciąganie przez rolki – rolki prowadzące i napędowe przemieszczają pasmo z prędkością zsynchronizowaną z dopływem stali. Ich ustawienie ogranicza odkształcenia i stabilizuje tor ruchu.
- Cięcie pasma – po całkowitym zakrzepnięciu materiał trafia na układ odbiorczy i jest cięty na odcinki o określonej długości, najczęściej za pomocą palników tlenowo-gazowych albo urządzeń mechanicznych.
Przed rozpoczęciem odlewania do krystalizatora wprowadza się drąg startowy. Jego głowica blokuje początkowy wypływ stali, a po napełnieniu krystalizatora drąg jest wyciągany razem z tworzącym się pasmem. Dzięki temu proces może przejść płynnie od fazy rozruchu do normalnej pracy.
Kluczowe komponenty instalacji
Kadź pośrednia
Kadź pośrednia znajduje się między kadzią główną a krystalizatorem. Nie jest tylko zbiornikiem wyrównawczym. Jej konstrukcja wpływa na przepływ ciekłej stali, czas przebywania metalu oraz możliwość oddzielenia części wtrąceń niemetalicznych przez żużel.
Do jej najważniejszych funkcji należą:
- stabilizacja ciśnienia ferrostatycznego przed wylewami do krystalizatora,
- utrzymanie ciągłości dopływu stali podczas wymiany kadzi głównej,
- rozdział ciekłego metalu na jedną lub kilka nitek odlewniczych,
- regulacja szybkości napełniania krystalizatora,
- umożliwienie wypływania części wtrąceń niemetalicznych do żużla.
Krystalizator
Krystalizator jest miejscem pierwszego intensywnego chłodzenia i początku tworzenia zakrzepniętego naskórka. Jego przekrój odpowiada wymiarom oraz kształtowi odlewanego pasma. W instalacjach do odlewania stali stosuje się między innymi konstrukcje płytowe i rurowe, zależnie od typu maszyny oraz produkowanego półwyrobu.
Ściany krystalizatora są chłodzone wodą, która odbiera ciepło od ciekłego metalu. Jednocześnie pasmo musi być wyciągane w sposób kontrolowany. Zbyt szybkie odprowadzanie ciepła albo niestabilny ruch mogą prowadzić do pęknięć naskórka, przyklejania pasma do ścian lub wad powierzchniowych.
Na powierzchnię ciekłej stali podaje się zasypkę, która topi się i tworzy żużel krystalizatorowy. Pełni on kilka funkcji:
- ogranicza kontakt ciekłej stali z atmosferą i wtórne utlenianie,
- pochłania część wtrąceń niemetalicznych,
- zmniejsza straty ciepła z powierzchni metalu,
- tworzy warstwę smarującą między naskórkiem a ścianą krystalizatora.
Za krystalizatorem znajduje się strefa wtórnego chłodzenia. Dysze podają wodę lub mgłę wodną na powierzchnię pasma, a układ rolek utrzymuje jego kształt i kieruje je do urządzenia tnącego. Dobór intensywności chłodzenia jest kompromisem między szybkością odlewania a jakością naskórka. Zbyt małe chłodzenie może opóźnić pełne zakrzepnięcie, natomiast nadmierne lub nierównomierne chłodzenie sprzyja naprężeniom i pęknięciom.
Odlewanie ciągłe nie dotyczy wyłącznie stali. W przypadku miedzi, aluminium, mosiądzu i innych metali nieżelaznych często stosuje się instalacje poziome, a ważnym materiałem konstrukcyjnym krystalizatora może być grafit. Wkładka grafitowa styka się z ciekłym metalem, pomaga odprowadzać ciepło i wpływa na jakość powierzchni odlewanego pręta, rury, taśmy lub płaskownika.
Gatunek grafitu dobiera się do składu stopu, geometrii odlewu, orientacji krystalizatora, ilości materiału oraz prędkości odlewania. Mosiądz, czyli stop miedzi i cynku, może wymagać grafitu o określonej porowatości, która ułatwia odprowadzanie cynku w obszarze czoła krzepnięcia. Inne wymagania stawia się grafitowi stosowanemu przy żeliwie, a jeszcze inne przy stopach zawierających nikiel lub kobalt, gdzie istotne jest ograniczenie reakcji chemicznej między formą a metalem.
O wyniku procesu nie decyduje sam materiał wkładki. Znaczenie mają także konstrukcja krystalizatora, dokładność obróbki, sposób chłodzenia i warunki prowadzenia pasma. Z tego powodu odlewanie poziome metali nieżelaznych należy rozpatrywać jako współpracę materiału, urządzenia i parametrów procesu, a nie jako dobór pojedynczego komponentu.
Dlaczego odlewanie ciągłe jest tak szeroko stosowane?
Technologia COS skraca drogę od ciekłej stali do półwyrobu, ogranicza liczbę operacji transportowych i pozwala lepiej kontrolować krzepnięcie. O jakości decydują między innymi temperatura metalu, prędkość wyciągania, przepływ przez krystalizator oraz intensywność chłodzenia wtórnego. W nowoczesnych instalacjach parametry te mogą być wspierane przez automatyczny pomiar temperatury, na przykład z użyciem pirometrów.
Właściwie zestrojona instalacja zapewnia dużą wydajność bez rezygnacji z kontroli jakości. Najważniejszym elementem pozostaje krystalizator, ponieważ to w nim metal otrzymuje kształt i tworzy pierwszą warstwę naskórka. Kadź pośrednia stabilizuje dopływ, a strefa wtórnego chłodzenia prowadzi pasmo do pełnego zakrzepnięcia. Dopiero współpraca wszystkich tych części pozwala uzyskać powtarzalny półwyrób gotowy do dalszego walcowania lub innej obróbki.