Obróbka to ogół procesów technologicznych, które zmieniają kształt, wymiary lub właściwości materiału, aby powstał wyrób o założonych parametrach. W przemyśle podstawowy podział obejmuje obróbkę ubytkową, plastyczną i cieplną, natomiast CNC oznacza sposób sterowania maszyną, a nie odrębną metodę kształtowania.
Czym jest obróbka w ujęciu inżynieryjnym?
Obróbka jest częścią procesu technologicznego prowadzącego od materiału wsadowego do gotowego elementu. Może zmieniać geometrię detalu, jego wymiary, jakość powierzchni albo właściwości mechaniczne i fizyczne. Najszersze zastosowanie znajduje w przemyśle metalowym, szczególnie przy kształtowaniu stali, ale obejmuje także tworzywa sztuczne, drewno, szkło i kompozyty.
Dobór procesu zależy od gatunku materiału, wymaganej geometrii, tolerancji wymiarowej oraz planowanej wielkości produkcji. Innej technologii wymaga stal konstrukcyjna, innej stal nierdzewna, a jeszcze innej tworzywo o niskiej sztywności. Obróbka może być etapem wstępnym, właściwym albo wykończeniowym.
Jakie są główne rodzaje obróbki?
Najważniejszym kryterium podziału jest sposób oddziaływania na materiał. Obróbka ubytkowa usuwa jego część, plastyczna zmienia kształt pod wpływem nacisku, a cieplna modyfikuje strukturę i właściwości bez konieczności zmiany geometrii.
| Rodzaj obróbki | Zmiana masy | Główny cel | Przykłady |
|---|---|---|---|
| Ubytkowa | Zmniejszenie masy przez usunięcie naddatku | Uzyskanie określonego kształtu, wymiarów i powierzchni | Toczenie, frezowanie, wiercenie, szlifowanie |
| Plastyczna | Zwykle bez zmiany masy | Trwała zmiana kształtu pod wpływem siły | Kucie, tłoczenie, gięcie |
| Cieplna | Zwykle bez zmiany masy | Zmiana struktury i właściwości materiału | Hartowanie, wyżarzanie, odprężanie |
Obróbkę ubytkową określa się także jako skrawanie. W procesach wiórowych narzędzie ma określoną geometrię ostrza i oddziela od przedmiotu wiór. Obróbka ścierna wykorzystuje ziarna o nieokreślonej geometrii, dlatego służy głównie do usuwania niewielkich ilości materiału i wykańczania powierzchni.
Obróbka plastyczna jest często nazywana bezstratną, ponieważ materiał nie opuszcza detalu w postaci wiórów. Obróbka cieplna może natomiast zmienić twardość, wytrzymałość, ciągliwość albo odporność na zużycie, pozostawiając zasadniczy kształt elementu bez zmian.
Na czym polega obróbka ubytkowa?
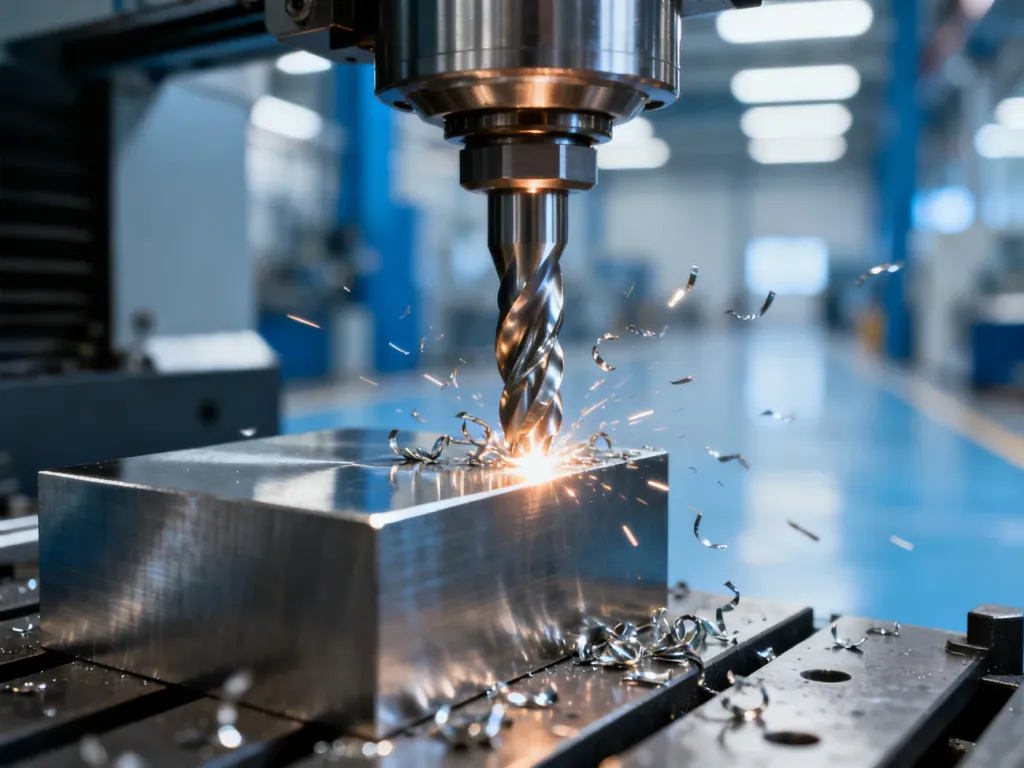
Obróbka ubytkowa polega na usunięciu naddatku materiału z półfabrykatu. Narzędzie skrawające wykonuje ruch względem obrabianego elementu, a właściwy dobór prędkości, posuwu i głębokości skrawania wpływa na wydajność, trwałość narzędzia oraz jakość powierzchni.
Najczęściej stosowane metody skrawania to:
- Toczenie – przedmiot obrabiany obraca się, a nóż tokarski usuwa materiał z powierzchni zewnętrznych lub wewnętrznych. Metoda sprawdza się przy wałkach, tulejach, stożkach i innych bryłach obrotowych.
- Frezowanie – obracający się frez usuwa materiał z nieruchomego albo przesuwającego się przedmiotu. Pozwala wykonywać płaszczyzny, rowki, kieszenie, uzębienia i powierzchnie kształtowe.
- Wiercenie – służy do wykonywania otworów za pomocą wiertła. Do tej grupy procesów zalicza się także nawiercanie, rozwiercanie i pogłębianie.
- Szlifowanie – wykorzystuje ściernicę do usunięcia niewielkiej warstwy materiału oraz uzyskania dokładnych wymiarów i małej chropowatości powierzchni.
Toczenie i frezowanie należą najczęściej do obróbki wiórowej, ponieważ ostrze o określonej geometrii oddziela materiał w postaci wiórów. Szlifowanie jest obróbką ścierną. Ziarna ścierne mają różne, przypadkowe kształty i pracują na końcowych etapach procesu, gdy trzeba poprawić dokładność lub wykończenie powierzchni.
W przypadku stali nierdzewnej znaczenie ma dobór narzędzia, chłodzenia i parametrów skrawania. Materiał ten może szybko umacniać się podczas obróbki, a niewłaściwe ustawienia przyspieszają zużycie ostrza i pogarszają dokładność. Jeszcze większych wymagań mogą wymagać stale trudnoobrabialne, w tym niektóre stale duplex.
Czym jest CNC w obróbce przemysłowej?
CNC oznacza Computerized Numerical Control, czyli komputerowe sterowanie numeryczne. Jest to system kontroli pracy obrabiarki na podstawie programu zawierającego między innymi współrzędne, trajektorie narzędzia i parametry procesu.
Maszyna CNC może sterować tokarką, frezarką, wiertarką, szlifierką lub obrabiarką wielozadaniową. Nie tworzy więc osobnej kategorii kształtowania materiału. Frezowanie CNC nadal jest frezowaniem, a toczenie CNC nadal jest toczeniem, lecz ruchy maszyny są realizowane automatycznie według zapisanego programu.
Takie sterowanie zwiększa powtarzalność detali, ułatwia wykonywanie złożonych geometrii i ogranicza liczbę błędów wynikających z ręcznego ustawiania. Przy krótkich seriach koszt przygotowania programu i zamocowania może mieć większe znaczenie. W produkcji seryjnej rozkłada się on na większą liczbę elementów, dlatego automatyzacja zwykle poprawia wydajność i obniża koszt jednostkowy.
Jak działa obróbka plastyczna i cieplna?
Obróbka plastyczna wykorzystuje nacisk, który trwale zmienia kształt materiału bez odcinania naddatku. Stosuje się ją między innymi do blach, rur, prętów i odkuwek. Do podstawowych technik należą:
- Kucie – kształtowanie materiału za pomocą młota lub prasy, często z jednoczesnym wpływem na jego strukturę i wytrzymałość.
- Tłoczenie – formowanie blachy w prasie przy użyciu stempla i matrycy.
- Gięcie – trwała zmiana krzywizny blachy, pręta, rury albo profilu.
Proces może odbywać się na zimno lub na ciepło. Obróbka na ciepło ułatwia uzyskanie dużych odkształceń, ponieważ podgrzany materiał stawia mniejszy opór. Obróbka na zimno zapewnia dobrą dokładność kształtu i może zwiększać umocnienie materiału, ale ogranicza zakres możliwego odkształcenia oraz może sprzyjać powstawaniu pęknięć.
Obróbka cieplna zmienia właściwości materiału przez kontrolowane nagrzewanie, wygrzewanie i chłodzenie. Hartowanie zwykle zwiększa twardość, natomiast wyżarzanie może zmniejszyć naprężenia i poprawić podatność materiału na dalszą obróbkę. Konkretne parametry procesu dobiera się do gatunku stali i oczekiwanych właściwości. Obróbka cieplna nie zastępuje skrawania, ponieważ jej głównym zadaniem jest modyfikacja struktury, a nie nadanie dokładnego kształtu.
Jak dobrać technologię obróbki?
Wybór procesu zaczyna się od analizy rysunku technicznego i wymagań funkcjonalnych detalu. Materiał wpływa na dobór narzędzi, parametrów i sposobu chłodzenia. Geometria decyduje o tym, czy potrzebne będzie toczenie, frezowanie, wiercenie, gięcie albo połączenie kilku metod.
Znaczenie ma także wielkość serii. Przy pojedynczych elementach i prostej geometrii ekonomiczna może być obrabiarka konwencjonalna. Złożone detale oraz większe serie przemawiają za zastosowaniem CNC, ponieważ program można wielokrotnie odtworzyć z zachowaniem tych samych parametrów.
Oczekiwaną dokładność wymiarową opisuje się między innymi klasami tolerancji IT. Niższy numer klasy oznacza węższą tolerancję, a więc większe wymagania wobec maszyny, narzędzia, zamocowania i kontroli procesu. Nie należy jednak zamawiać najwyższej możliwej dokładności bez uzasadnienia konstrukcyjnego, ponieważ wydłuża to obróbkę i zwiększa koszt.
Technologię dobiera się do funkcji detalu, a nie do samego materiału. Ten sam gatunek stali może wymagać toczenia, frezowania, gięcia lub obróbki cieplnej zależnie od geometrii i tolerancji.
Typowy ciąg produkcyjny może wyglądać następująco:
- Określenie materiału wsadowego, geometrii i wymagań wymiarowych.
- Wybór półfabrykatu oraz zaplanowanie naddatków na kolejne operacje.
- Wykonanie obróbki wstępnej, na przykład cięcia, kucia albo skrawania zgrubnego.
- Przeprowadzenie obróbki dokładnej i wykończeniowej, takiej jak frezowanie, toczenie lub szlifowanie.
- Zastosowanie obróbki cieplnej oraz kontrola wymiarów i jakości powierzchni.
Ostateczna decyzja jest kompromisem między dokładnością, czasem cyklu, trwałością narzędzi, wielkością serii i kosztem przygotowania procesu. Dobrze zaplanowana obróbka nie polega na maksymalnym usuwaniu materiału ani na stosowaniu najbardziej zaawansowanej maszyny, lecz na dopasowaniu technologii do rzeczywistych wymagań wyrobu.