Walcowanie to proces obróbki plastycznej metali, w którym materiał przechodzi przez szczelinę między obracającymi się walcami. Nacisk powoduje kontrolowane odkształcenie, zmianę grubości lub kształtu przekroju, a także modyfikuje mikrostrukturę metalu. Proces dzieli się przede wszystkim na walcowanie na gorąco i na zimno. O wyborze metody decydują między innymi wymagane wymiary, stan powierzchni, stopień zgniotu oraz oczekiwane właściwości mechaniczne.
Czym jest walcowanie?
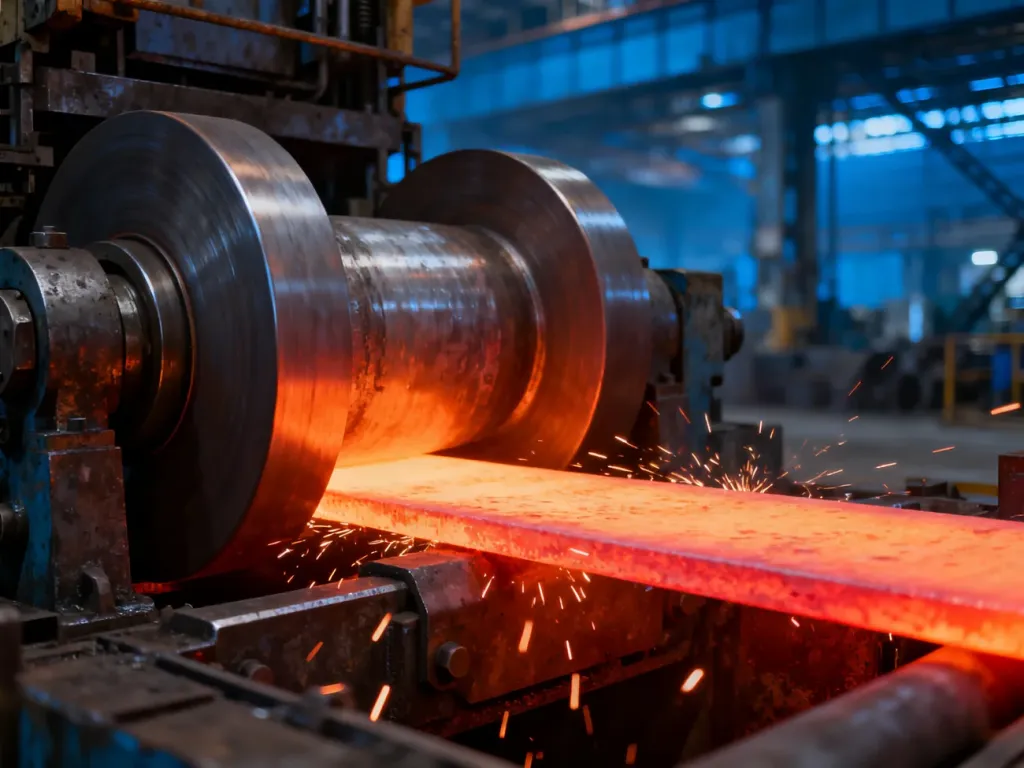
Walcowanie należy do metod obróbki plastycznej, czyli kształtowania metalu bez usuwania materiału. Wsad zostaje wciągnięty między walce dzięki ich ruchowi obrotowemu i siłom tarcia. W szczelinie międzywalcowej przekrój materiału zmniejsza się, a jego długość zwykle rośnie. Walce mogą też nadać wyrobowi określony profil.
W zależności od konstrukcji walcarki i zastosowanych narzędzi uzyskuje się między innymi blachy, taśmy, pręty, walcówkę oraz kształtowniki. Walcowanie może przebiegać wzdłużnie, gdy materiał przemieszcza się głównie w kierunku swojej długości, albo poprzecznie, stosowane między innymi do formowania pierścieni, tulei i elementów osiowo-symetrycznych.
Podczas odkształcania występuje zgniot. Oznacza on trwałą zmianę kształtu metalu pod wpływem nacisku. Jego wielkość, rozłożenie na poszczególne przepusty oraz temperatura procesu wpływają nie tylko na geometrię wyrobu, lecz także na układ ziaren, dyslokacji, naprężeń własnych i późniejsze właściwości materiału.
Walcowanie na gorąco a walcowanie na zimno
Granica podziału nie wynika z jednej uniwersalnej temperatury. Walcowanie na gorąco prowadzi się powyżej temperatury rekrystalizacji danego metalu, natomiast walcowanie na zimno – poniżej niej. Rekrystalizacja polega na tworzeniu nowych ziaren o mniejszej gęstości dyslokacji, co może częściowo usuwać skutki wcześniejszego odkształcenia.
W praktyce stal podczas walcowania na gorąco jest często nagrzewana do zakresu około 1000–1250°C, ale dokładny cykl zależy od gatunku, wymiarów wsadu i technologii. Nie należy traktować tej wartości jako uniwersalnej dla wszystkich stali i stopów.
| Cecha | Walcowanie na gorąco | Walcowanie na zimno |
|---|---|---|
| Temperatura procesu | Powyżej temperatury rekrystalizacji materiału | Poniżej temperatury rekrystalizacji, bez istotnej rekrystalizacji w trakcie odkształcania |
| Dokładność wymiarowa | Zwykle mniejsza, między innymi z powodu skurczu podczas chłodzenia | Zwykle wyższa, ponieważ proces pozwala precyzyjniej sterować wymiarami |
| Stan powierzchni | Może występować zgorzelina i większa chropowatość | Najczęściej gładsza powierzchnia i mniejsza chropowatość |
| Wpływ na umocnienie | Rekrystalizacja może ograniczać umocnienie odkształceniowe | Zgniot zwiększa gęstość dyslokacji, twardość i granicę plastyczności |
Walcowanie na gorąco ułatwia uzyskanie dużych redukcji przekroju, ponieważ nagrzany metal ma mniejszy opór odkształcenia i większą plastyczność. Stosuje się je do produkcji grubych blach, prętów, walcówki i kształtowników. Wadą jest utlenianie powierzchni, możliwość powstania zgorzeliny oraz mniejsza dokładność niż po procesie wykończeniowym.
Walcowanie na zimno wymaga większych sił, a stopień redukcji jest ograniczony przez rosnące umocnienie materiału. Metoda sprawdza się tam, gdzie liczą się cienkie przekroje, dokładność wymiarowa i dobry stan powierzchni. Jeżeli zgniot jest zbyt duży, może być potrzebne wyżarzanie międzyoperacyjne, które przywraca część plastyczności.
Jak przebiega proces walcowania?
Typowy cykl zależy od rodzaju wyrobu i układu walcowni, ale obejmuje kilka powtarzalnych etapów:
- Przygotowanie wsadu – sprawdza się gatunek metalu, wymiary, identyfikację partii oraz stan powierzchni. Wsadem mogą być między innymi slaby, kęsiska i kęsy.
- Nagrzewanie – w walcowaniu na gorąco materiał doprowadza się do zakresu zapewniającego odpowiednią plastyczność. Trzeba przy tym ograniczyć rozrost ziarna, odwęglenie i nadmierne utlenianie.
- Walcowanie właściwe – materiał przechodzi przez jedną lub kilka klatek walcowniczych. Walcowanie zgrubne nadaje mu wstępny kształt, a kolejne przepusty prowadzą do uzyskania wymaganych wymiarów.
- Chłodzenie – sposób i tempo chłodzenia wpływają na przemiany fazowe, wielkość ziarna, twardość oraz naprężenia własne. W procesach sterowanych, takich jak TMCP, walcowanie łączy się z precyzyjnie zaprogramowanym chłodzeniem.
- Operacje końcowe i kontrola – wyrób może być prostowany, cięty na odcinki, zwijany w kręgi albo poddawany dalszej obróbce. Kontroluje się wymiary, powierzchnię, płaskość, prostoliniowość i wybrane właściwości mechaniczne.
Walcarki mogą mieć różne układy, między innymi duo, trio, quarto i wielowalcowe. Walce gładkie służą do produkcji blach i taśm, natomiast walce bruzdowe stopniowo formują przekrój prętów, walcówki lub kształtowników. Odpowiednie ustawienie szczeliny, prędkości walców i liczby przejść decyduje o równomierności zgniotu.
Jak walcowanie zmienia metal?
Odkształcenie plastyczne przesuwa dyslokacje, czyli defekty sieci krystalicznej. W walcowaniu na zimno ich liczba rośnie, przez co dalsze odkształcanie staje się trudniejsze. Metal zyskuje większą twardość i granicę plastyczności, ale zwykle traci część plastyczności. Dlatego nie można sprowadzać efektu walcowania wyłącznie do zmiany wymiarów.
Podczas walcowania na gorąco mogą zachodzić zdrowienie i rekrystalizacja. Ziarna zostają odtwarzane lub rozdrabniane, a część naprężeń związanych z odkształceniem zostaje usunięta. Wynik zależy jednak od temperatury, czasu między przepustami, wielkości redukcji i chłodzenia. W stalach stopowych znaczenie mają także przemiany fazowe oraz wydzielenia.
Wydłużone ziarna i wtrącenia mogą nadać materiałowi właściwości kierunkowe, czyli anizotropię. Różnice między kierunkiem wzdłuż i w poprzek walcowania uwzględnia się podczas badań mechanicznych oraz projektowania dalszej obróbki. Zbyt nierównomierny zgniot lub chłodzenie może prowadzić do naprężeń własnych, niepłaskości, krzywizny albo problemów przy cięciu i spawaniu.
O jakości wyrobu nie decyduje sama temperatura walcowania. Równie ważne są stopień zgniotu, prędkość odkształcenia, liczba przepustów, stan wsadu i sposób chłodzenia.
Jakie wyroby powstają w walcowniach?
Rodzaj wsadu i układ walcarki decydują o postaci końcowego wyrobu. Najczęściej otrzymuje się:
- Blachy i taśmy – wytwarzane z płaskich półwyrobów, wykorzystywane w konstrukcjach, zbiornikach, pojazdach i elementach przeznaczonych do tłoczenia.
- Pręty i walcówkę – stosowane w częściach maszyn, elementach złącznych, sprężynach, drutach oraz jako półprodukt do ciągnienia.
- Profile i kształtowniki – między innymi dwuteowniki, ceowniki, kątowniki i profile specjalne używane w konstrukcjach stalowych oraz maszynach.
- Rury i pierścienie – formowane w wyspecjalizowanych układach walcowania, gdy potrzebny jest przekrój zamknięty lub osiowo-symetryczny.
Wyroby walcowane znajdują zastosowanie w budownictwie, motoryzacji, energetyce, transporcie, przemyśle maszynowym i stoczniowym. Konkretne wymagania zależą od zastosowania. Blacha do tłoczenia potrzebuje innej kombinacji plastyczności i stanu powierzchni niż pręt przeznaczony do obróbki cieplnej albo kształtownik konstrukcyjny.
Walcowanie jest więc jednocześnie metodą nadawania kształtu i sposobem kształtowania właściwości materiału. Walcowanie na gorąco pozwala efektywnie uzyskać duże odkształcenia, a walcowanie na zimno zapewnia większą dokładność i umocnienie metalu. O końcowej jakości decyduje cały cykl technologiczny, od przygotowania wsadu po chłodzenie i kontrolę gotowego wyrobu.