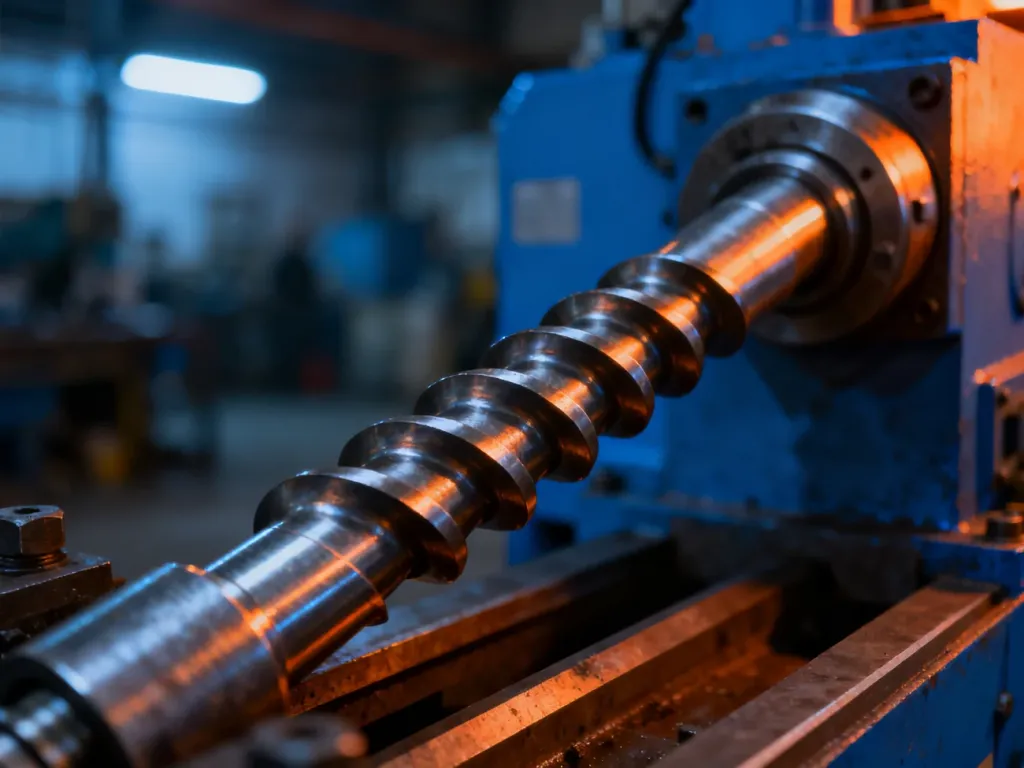
Ślimak wtryskarki jest głównym elementem układu plastyfikującego. Transportuje granulat, zagęszcza go, topi, miesza i przygotowuje jednorodną masę do wtrysku. Wykorzystuje przy tym zarówno ciepło dostarczane z cylindra, jak i ciepło ścinania powstające wskutek przemiany energii mechanicznej w cieplną.
Czym jest ślimak wtryskarki?
Ślimak znajduje się wewnątrz cylindra i współpracuje z nim podczas przygotowania tworzywa. Jego kanał roboczy ma zmienną geometrię, dlatego granulat przechodzi przez kolejne etapy transportu, kompresji, topienia i dozowania. Obrót ślimaka zapewnia przemieszczanie materiału, a jego zarys wpływa na intensywność mieszania oraz poziom ścinania polimeru.
Plastyfikacja nie polega wyłącznie na ogrzaniu granulatu przez elementy grzejne cylindra. Polimer ma niewielką przewodność cieplną, więc przekazywanie energii z powierzchni cylindra do wnętrza złoża jest ograniczone. Istotną część energii dostarcza ciepło ścinania, powstające podczas odkształcania i rozcinania stopionego oraz częściowo stopionego tworzywa między ślimakiem a cylindrem. Prawidłowo dobrana geometria pozwala uzyskać homogenizację, czyli jednolity skład, temperaturę i lepkość masy.
Jak przebiega plastyfikacja tworzywa?
Przebieg procesu zależy od rodzaju polimeru, lepkości, prędkości obrotowej ślimaka, ciśnienia wstecznego i temperatury cylindra. W uproszczeniu można wyróżnić cztery powiązane etapy:
- Transport granulatu – obracający się ślimak pobiera materiał ze strefy zasypowej i przesuwa go w kierunku końcówki. Granulat zajmuje przestrzeń między zwojami, a kolejne porcje tworzywa są zagęszczane.
- Kompresja i topnienie – zmniejszająca się głębokość kanału zwiększa nacisk na materiał. Ciepło przewodzone z cylindra współdziała z ciepłem ścinania, aż granulat przechodzi w stan stopiony.
- Mieszanie i homogenizacja – ruch masy w kanale ślimaka wyrównuje temperaturę, lepkość i rozkład dodatków. Ten etap ma znaczenie przy pigmentach, napełniaczach i materiałach wieloskładnikowych.
- Dozowanie masy – stopiony polimer gromadzi się przed czołem ślimaka. Ciśnienie wsteczne wpływa na stopień wymieszania i ilość ciepła ścinania, a prędkość obrotowa reguluje tempo plastyfikacji.
Wzrost prędkości obrotowej zwykle zwiększa szybkość ścinania, a więc może podnieść udział ciepła generowanego mechanicznie. Nie oznacza to jednak, że większa prędkość zawsze poprawia proces. Zbyt intensywne ścinanie może przegrzewać materiał, powodować jego degradację albo pogarszać stabilność dozowania. Przy tworzywach o wysokiej lepkości szczególne znaczenie ma równowaga między wydajnością, temperaturą i czasem przebywania polimeru w cylindrze.
Dlaczego geometria ślimaka zależy od tworzywa?
Dobór ślimaka wynika z reologii polimeru, czyli jego zachowania podczas przepływu i odkształcania. Tworzywa amorficzne miękną stopniowo, a ich lepkość zmienia się wraz z temperaturą bez gwałtownego przejścia przez temperaturę topnienia. Zwykle wymagają głębszych kanałów i łagodniejszego ścinania, ponieważ ich lepkość w zakresie przetwarzania pozostaje stosunkowo wysoka.
Polimery krystaliczne przechodzą przez zakres topnienia bardziej gwałtownie. Po osiągnięciu odpowiedniej temperatury ich lepkość może szybko spaść. Dlatego ślimak do takich materiałów często ma płytsze kanały i dłuższe strefy dozujące. Taka geometria zwiększa kontrolę nad ścinaniem i ułatwia uzyskanie wymaganej jednorodności stopionej masy.
Przy wyborze rozwiązania trzeba uwzględnić także wydajność, obecność włókien lub innych napełniaczy, podatność tworzywa na degradację oraz wymaganą jakość mieszania. Ślimak standardowy może pracować z wieloma materiałami, ale nie zawsze zapewni optymalne topienie przy wysokiej wydajności lub przy specjalistycznych polimerach.
| Typ ślimaka | Przeznaczenie | Charakterystyka techniczna |
|---|---|---|
| Standardowy | Uniwersalne przetwórstwo tworzyw | Geometria ogólnego zastosowania, kompromis między transportem, topieniem i dozowaniem |
| Mieszający | Pigmenty, dodatki i kompozycje wieloskładnikowe | Intensywniejsze mieszanie oraz lepsza homogenizacja termiczna i składnikowa |
| Odgazowujący | Materiały wymagające usuwania wilgoci lub gazów | Strefa umożliwiająca odprowadzenie lotnych składników z uplastycznianej masy |
| Wysokowydajny HP | Duże przeroby i krótkie cykle | Geometria zwiększająca wydajność, często z elementami mieszającymi i szczelinami ścinającymi |
W przypadku poliamidów ślimak ogólnego stosowania może wystarczyć przy niskiej wydajności, ale przy większym przerobie dedykowana geometria ogranicza ryzyko pozostawania nieroztopionych cząstek. Ślimaki specjalne stosuje się także do materiałów o szczególnych wymaganiach termicznych i reologicznych, takich jak PVC, duroplasty czy elastomery.
Zużycie ślimaka i ochrona powierzchni
Najczęściej występuje zużycie ścierne krawędzi zwoju oraz powierzchni współpracujących z cylindrem. W strefie przejściowej i dozującej może zmniejszać się średnica rdzenia ślimaka, co zmienia warunki przepływu i pogarsza dozowanie. Przy tworzywach z włóknem szklanym zużycie postępuje szybciej, ponieważ włókna działają jak twardy napełniacz ścierny.
Zużycie w strefie podawania może wiązać się również ze zbyt niską temperaturą tylnej strefy cylindra w stosunku do wymaganej wydajności. Materiał nie transportuje się wtedy prawidłowo, a obciążenie powierzchni ślimaka rośnie. Sama zmiana ustawień temperatury nie zastąpi jednak pomiaru zużycia, jeśli objawy utrzymują się podczas kolejnych cykli.
Stosowane metody ochrony zależą od materiału i intensywności pracy:
- Stellitowanie zwiększa odporność powierzchni na ścieranie i sprawdza się szczególnie przy ciągłym przetwarzaniu tworzyw wzmacnianych włóknem szklanym.
- Azotowanie poprawia twardość warstwy powierzchniowej i jest często stosowane w układach pracujących z materiałami o umiarkowanej ścieralności.
- Chromowanie może zabezpieczać wybrane obszary albo większą część powierzchni ślimaka przed zużyciem.
- Kontrola luzu między ślimakiem a cylindrem pozwala ocenić, czy układ nadal zapewnia właściwe sprężanie i transport stopionej masy.
Stellit nie jest zamiennikiem prawidłowego doboru geometrii. Powłoka lub napawana warstwa chroni powierzchnię, ale nie koryguje błędów wynikających ze zbyt dużego ścinania, niewłaściwej temperatury albo niezgodności ślimaka z polimerem.
Jak rozpoznać zużycie podczas pracy?
| Objaw | Potencjalna przyczyna | Zalecane działanie |
|---|---|---|
| Spadek wydajności plastyfikacji | Zużycie krawędzi zwoju, rdzenia lub powierzchni cylindra | Pomiar luzu i geometrii, a następnie ocena możliwości regeneracji albo wymiany |
| Niejednorodny kolor wyprasek | Niewystarczające mieszanie, nieprawidłowa geometria lub zużycie strefy dozującej | Sprawdzenie parametrów ścinania, czasu przebywania i stanu elementów mieszających |
| Nieroztopione cząstki w masie | Zbyt mała zdolność topienia, zbyt duża wydajność albo niewłaściwa temperatura | Weryfikacja profilu temperatury, prędkości obrotowej i dopasowania ślimaka do tworzywa |
| Wahania dozowanej porcji | Zwiększony luz między ślimakiem a cylindrem lub niestabilny transport granulatu | Kontrola zużycia oraz warunków podawania materiału |
Regularne czyszczenie, kontrola temperatur i przeglądy zużycia ograniczają ryzyko nagłego pogorszenia jakości. Szczególną uwagę trzeba poświęcić materiałom ściernym, prawidłowemu suszeniu tworzyw higroskopijnych oraz parametrom ciśnienia wstecznego. Jeżeli spadkowi wydajności towarzyszy pogorszenie homogenizacji, samą korektą ustawień nie należy zastępować diagnostyki mechanicznej.
Dobry ślimak wtryskarki nie jest rozwiązaniem uniwersalnym w sensie konstrukcyjnym. Jego geometria, poziom ścinania i zabezpieczenie powierzchni muszą odpowiadać polimerowi, wydajności oraz warunkom pracy. To właśnie dopasowanie decyduje o stabilnej plastyfikacji, jednorodności masy i trwałości układu.