Obróbka metali skrawaniem to ubytkowe kształtowanie materiału. Narzędzie usuwa naddatek, tworząc wiór i nadając detalowi określoną geometrię, wymiary oraz chropowatość powierzchni. Do najważniejszych metod należą toczenie, frezowanie, wiercenie, szlifowanie i polerowanie, a wybór między obrabiarką konwencjonalną a CNC zależy głównie od złożoności detalu, wielkości serii i wymaganej powtarzalności.
Czym jest obróbka metali skrawaniem?
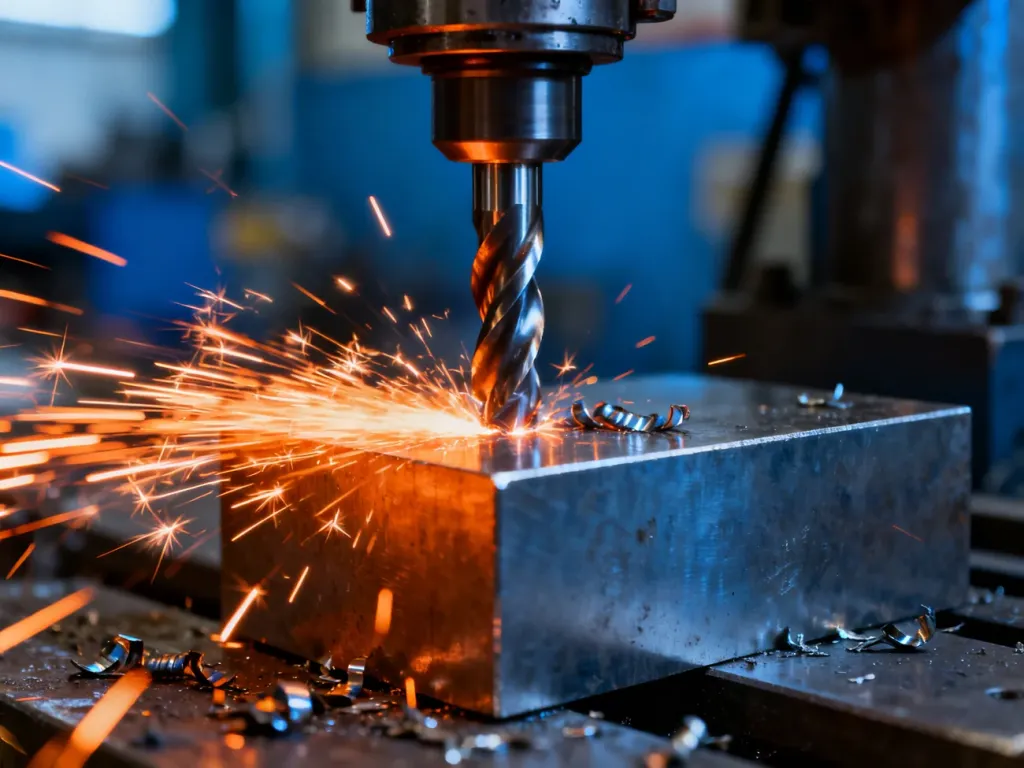
Obróbka skrawaniem, nazywana też obróbką ubytkową, polega na mechanicznym usuwaniu części materiału z półfabrykatu. Usuwana warstwa to naddatek. Narzędzie skrawające oddziela ją od obrabianego przedmiotu, a efektem tego procesu jest wiór.
Celem nie jest samo zmniejszenie objętości materiału, lecz uzyskanie zaplanowanego kształtu, wymiarów i jakości powierzchni. Parametry procesu dobiera się do rodzaju metalu, geometrii detalu, wymaganej tolerancji oraz chropowatości. Technologia znajduje zastosowanie między innymi w produkcji części maszyn, elementów samochodów, urządzeń energetycznych i podzespołów dla przemysłu lotniczego.
Jakie są główne rodzaje obróbki skrawaniem?
Podstawowy podział wynika z geometrii ostrza lub ziaren usuwających materiał. W obróbce wiórowej stosuje się narzędzia o określonej geometrii ostrza i znanej liczbie krawędzi skrawających. W obróbce ściernej pracują liczne ziarna, których kształt i rozmieszczenie nie są jednoznacznie określone.
Najważniejsze metody można uporządkować następująco:
- Toczenie – przedmiot obrabiany obraca się w tokarce, a nóż tokarski usuwa materiał z powierzchni zewnętrznych lub wewnętrznych, na przykład walcowych, stożkowych i kulistych.
- Frezowanie – frez wykonuje ruch obrotowy i kształtuje płaszczyzny, rowki, uzębienia oraz powierzchnie o bardziej złożonej geometrii.
- Wiercenie – służy do wykonywania otworów za pomocą obracającego się wiertła. Do ich dokładniejszej obróbki stosuje się także wytaczanie lub rozwiercanie.
- Szlifowanie – wykorzystuje ściernicę z ziarnami o nieokreślonej geometrii. Pozwala uzyskać dokładne wymiary i małą chropowatość powierzchni.
- Polerowanie i gładzenie – należą do metod wykończeniowych. Służą dalszemu zmniejszeniu chropowatości, poprawie jakości powierzchni oraz, w przypadku polerowania, uzyskaniu połysku.
Do obróbki wiórowej zalicza się także między innymi dłutowanie, struganie, przeciąganie i wytaczanie. Metody ścierne dobiera się wtedy, gdy zwykłe skrawanie nie zapewnia wymaganej dokładności lub jakości powierzchni. Jest to szczególnie istotne przy materiałach trudnych w obróbce, takich jak niektóre stopy tytanu.
Jak przebiega proces technologiczny?
Gotowy detal zwykle nie powstaje w jednym przejściu narzędzia. Proces dzieli się na etapy, które różnią się ilością usuwanego materiału i wymaganiami dotyczącymi dokładności:
- Obróbka zgrubna – usuwa dużą ilość naddatku w możliwie krótkim czasie. Na tym etapie najważniejsza jest wydajność, a nie końcowa jakość powierzchni.
- Obróbka kształtująca – nadaje detalowi geometrię zbliżoną do docelowej i pozostawia niewielki naddatek na kolejne przejścia.
- Obróbka wykończeniowa – pozwala osiągnąć końcowe wymiary, tolerancje oraz wymaganą chropowatość powierzchni. Wykorzystuje się tu między innymi dokładne frezowanie, szlifowanie, gładzenie i polerowanie.
Obróbka konwencjonalna a CNC
W obrabiarkach konwencjonalnych operator ręcznie ustawia parametry i steruje ruchem narzędzia. Rozwiązanie to nie wymaga przygotowania programu, dlatego może być korzystne przy pojedynczym detalu, naprawie lub prostej geometrii. Każdy kolejny przedmiot wymaga jednak ponownego ustawienia, a wynik w większym stopniu zależy od doświadczenia operatora.
CNC oznacza komputerowe sterowanie obrabiarką. Operator przygotowuje program na podstawie dokumentacji technicznej, a maszyna wykonuje zaplanowane ruchy narzędzia i przedmiotu. Nie oznacza to całkowitego wyeliminowania pracy człowieka. Nadal potrzebne są dobór narzędzi, ustawienie przedmiotu, kontrola parametrów i nadzór nad procesem, lecz samo wykonywanie powtarzalnych ruchów odbywa się automatycznie.
Najważniejsze różnice między obiema metodami przedstawia tabela:
| Kryterium | Obróbka konwencjonalna | Obróbka CNC |
|---|---|---|
| Precyzja | Zależy w dużym stopniu od ustawień i umiejętności operatora | Wysoka, pod warunkiem prawidłowego programu, oprzyrządowania i ustawienia maszyny |
| Powtarzalność | Mniejsza, ponieważ kolejne detale mogą wymagać ręcznych korekt | Wysoka, ponieważ program odtwarza te same ruchy i parametry |
| Koszt jednostkowy przy małej serii | Zwykle korzystniejszy, szczególnie przy prostych detalach | Może być wyższy przez przygotowanie programu i ustawienie maszyny |
| Koszt jednostkowy przy dużej serii | Rośnie z powodu czasochłonnych ustawień i większego udziału pracy ręcznej | Zwykle spada, ponieważ przygotowany program można wielokrotnie wykorzystać |
Obróbka CNC jest uzasadniona ekonomicznie przede wszystkim przy większej liczbie identycznych detali, skomplikowanej geometrii oraz wysokich wymaganiach dotyczących powtarzalności. Koszt przygotowania programu i ustawienia obrabiarki rozkłada się wtedy na całą serię. CNC ułatwia też wprowadzanie zmian, ponieważ modyfikacja parametrów może odbywać się w dokumentacji programu, bez ręcznego odtwarzania całej ścieżki.
Obrabiarka konwencjonalna nadal ma zastosowanie przy pojedynczych sztukach, prostych naprawach, krótkich seriach i pracach, w których szybkie ustawienie maszyny jest ważniejsze niż pełna automatyzacja. Wybór technologii nie powinien więc wynikać wyłącznie z poziomu zaawansowania urządzenia. Liczą się także czas przygotowania, wymagania jakościowe, dostępność operatora i koszt wykonania jednej sztuki.
Jak dobrać metodę obróbki?
Najpierw określa się geometrię detalu i ilość materiału, którą trzeba usunąć. Toczenie sprawdzi się przy częściach obrotowych, frezowanie przy płaszczyznach i kształtach złożonych, a wiercenie przy wykonywaniu otworów. Gdy wymagane są mała chropowatość i wysoka dokładność, proces często kończy się szlifowaniem, gładzeniem lub polerowaniem.
Ostateczna decyzja powinna łączyć wymagania techniczne z ekonomią produkcji. Mała seria prostych elementów może uzasadniać obróbkę konwencjonalną, natomiast duża seria lub skomplikowany detal zwykle przemawiają za CNC. Najlepsza metoda to ta, która zapewnia wymaganą tolerancję i jakość powierzchni bez niepotrzebnego wydłużania procesu oraz zwiększania kosztu przygotowania.